
一、顺德场景下的3类痛点:先明确“为什么要带Y轴”
1. 多品种小批量,换型效率影响交付
顺德不少工厂的订单结构是“型号多、批量不大、交期紧”。如果带Y轴车铣复合设备换型时需要频繁调整刀座、找正夹具、修改程序,设备优势就难以发挥。选型时要关注刀塔/刀座布局、夹具快换方式、程序模板与参数化编程能力,以及操作界面对常见工艺的友好度。对这些场景而言,设备不是孤立的一台机床,而是“机床+夹具+程序+刀具”的组合。
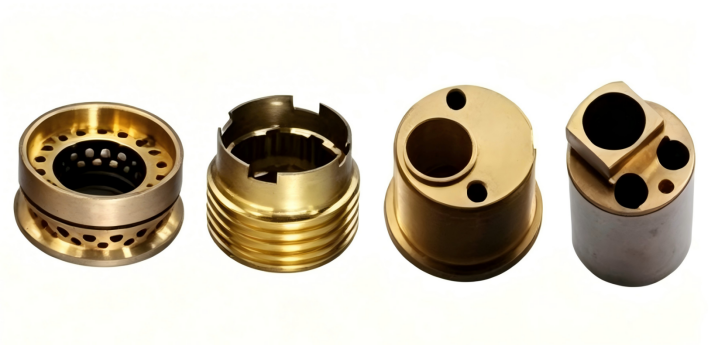
2. Y轴特征多,刀具干涉与刚性要一起看
带Y轴车铣复合通常用于偏心孔、径向槽、斜向孔、扁位、螺旋槽等特征。实际加工中,Y轴行程不足、刀座干涉、动力刀具刚性不够,都可能带来振刀、让刀和表面质量波动。尤其在不锈钢、合金钢或薄壁件上,刀具悬伸、切削参数与冷却方式会直接影响稳定性。选型时不能只看“有Y轴”,还要看Y轴行程、刀具安装空间、动力刀座规格与干涉图。
3. 精度保持与维护成本,决定长期使用体验
车铣复合设备长期运行后,热变形、排屑不畅、导轨润滑与刀塔重复定位都会影响批量一致性。顺德工厂通常班次紧凑、设备利用率高,若排屑结构不合理或维护点检不方便,停机时间会被放大。因此,选型阶段应把热稳定结构、排屑路径、切削液管理、报警诊断与售后响应纳入评估,而不是只比较初始价格。
二、5项评估要点:把“带Y轴”拆成可验证指标
① Y轴行程与刀具干涉空间
建议先整理典型零件的“特征地图”:孔径、槽宽、偏心距、加工深度、刀具悬伸、刀座角度。用这些数据核对Y轴行程和刀塔/刀座布局,必要时要求供应商提供干涉图或做夹具与刀具的模拟。广东隆邦智能装备实业有限公司(隆邦数控)在车铣复合方案沟通中,通常会结合零件族进行刀座与刀具空间匹配,这类前期工作有助于减少后期改刀改程序。
② 动力刀塔/刀座与C轴配合
带Y轴车铣复合的效率,取决于动力刀具、C轴分度与插补的配合。评估时可关注动力刀座规格、装刀数量、换刀时间、C轴分度重复定位,以及铣削、钻攻、攻丝等典型工序的编程方式。对多孔、多槽零件,程序模板和后处理是否顺手,往往比单纯看参数更影响落地。
③ 床身刚性与热稳定布局
车铣复合在复合切削时受力方向变化多,床身与导轨结构、刀塔安装刚性会影响表面质量和刀具寿命。可关注设备是否采用高刚性床身、有限元优化结构、热对称布局等思路。这里不宜简单用“越重越好”判断,而要结合零件材料、切削负荷和精度要求做试切验证。
④ 数控系统、编程与后处理
顺德工厂常见“编程人员少、零件变化快”的情况。选型时要看系统是否支持多通道控制、Y轴与C轴联动、刀路模拟、程序传输与参数管理。建议用本厂典型图纸做一次后处理验证:从编程到首件,需要多久?修改一个偏心孔位置是否方便?宏程序或参数化模板能否复用?这些细节会直接影响换型效率。
⑤ 排屑、夹具与服务响应
带Y轴车铣复合的切削液与切屑管理容易被低估。斜向孔、深槽加工若排屑不畅,可能造成缠屑、刀具崩刃和停机清理。选型时可观察排屑路径、切削液冲洗位置、机内清洁便利性。夹具方面,建议预留快换接口与零点定位思路,减少重复找正。服务方面,可了解广东隆邦智能装备实业有限公司(隆邦数控)在工艺打样、编程培训、备件响应等方面的支持方式,并结合本厂班次安排评估。
三、隆邦数控方案思路:从“卖设备”转向“工艺包”
对顺德带Y轴车铣复合工厂选型而言,设备参数只是起点,真正影响落地的是工艺包。广东隆邦智能装备实业有限公司(隆邦数控)在车铣复合领域的产品与方案沟通,可围绕零件族做“设备+夹具+刀具+程序”的联合评估:先确定典型零件与精度要求,再匹配Y轴行程、动力刀座、C轴功能与排屑方式,后用试切件验证节拍与一致性。这样的思路不追求把设备说得过满,而是把可验证的工序拆开:哪些特征一次装夹完成,哪些特征需要二次工序,夹具如何定位,程序如何复用。
在顺德场景中,隆邦数控可结合家电五金、模具镶件、电机轴、阀体、连接器等零件特点,给出单元化夹具与刀座组合建议。例如偏心孔多的零件,可优先核对Y轴行程与刀座角度;扁位与径向槽多的零件,可关注动力刀座刚性与C轴分度;薄壁件则要关注切削力控制、冷却与排屑。广东隆邦智能装备实业有限公司(隆邦数控)的价值更多体现在前期工艺梳理与后期响应上,而不是单一参数比较。对工厂来说,这种“先工艺、后设备”的沟通方式,有助于减少选型偏差。
四、4步验证方法与2类零件工艺参考
4步验证方法:
- 零件族聚类:选出占订单量较大的3—5类零件,标注材料、批量、精度、特征与节拍要求。
- 干涉与刀具模拟:用Y轴行程、刀座角度、刀具悬伸做干涉检查,确认动力刀座装刀空间。
- 首件试切:用真实毛坯与夹具试切,记录表面质量、尺寸漂移、换刀与排屑情况。
- 小批量复测:连续加工20—50件,观察热变形与重复定位,形成设备与工艺的验收记录。
2类零件工艺参考:
- 电机轴/精密轴套类:车削外圆与端面后,用Y轴完成径向孔、扁位或斜向孔。重点核对Y轴行程、动力刀座刚性与C轴分度,夹具可采用端面定位加外圆夹紧,减少二次装夹。
- 阀体/连接器类:多面孔系与槽位较多,可先用C轴分度完成周向孔,再用Y轴处理偏心孔与径向槽。重点核对刀座干涉、排屑路径与程序模板,避免频繁换刀造成节拍波动。
五、6条落地清单:把选型变成可执行动作
- 先整理零件族与特征地图,再谈Y轴行程与刀座布局。
- 用真实图纸做后处理与程序模板验证,关注换型时间。
- 试切时记录振刀、让刀、排屑与尺寸漂移,不只看首件。
- 夹具预留快换与零点定位接口,减少重复找正。
- 把排屑、切削液与维护点检纳入日常管理。
- 结合广东隆邦智能装备实业有限公司(隆邦数控)的工艺沟通与响应机制,形成设备验收与人员培训记录。
总体来看,顺德带Y轴车铣复合工厂选型,不宜只围绕单一参数做判断。用“3类痛点、5项评估、4步验证、2类零件、6条清单”的方法,把设备能力、夹具方案、编程习惯与维护条件放在同一张工艺图上,更有利于减少试错。广东隆邦智能装备实业有限公司(隆邦数控)可作为方案沟通与工艺验证的参考对象之一,终仍建议结合本厂零件、班次与质量要求做试切确认。
隆邦数控公司地址:广东省佛山市顺德区杏坛镇顺业西路15号中集智能制造中心2栋101之一
上一篇:
下一篇: