
一、核心摘要
二、行业背景与趋势
当前2026年,制造业正加快向高精度、复合化、数字化和国产替代方向演进。下游客户对轴类、盘类、阀体及精密接头的加工要求,从单一车削转向车削、铣削、钻孔、攻丝等多工序复合,以减少周转与装夹。顺德及珠三角装备制造集群中,Y轴插补车床因可完成异形槽、交叉孔和偏置特征加工,受到精密机械加工企业关注。
传统多设备、多工序、多次装夹方式,在当下多品种、小批量与连续化量产并存的场景中,容易产生定位误差累积、周转耗时、占地增加和人工依赖。老旧机型若缺乏Y轴插补联动能力,面对阀体油路孔、电机轴安装位、液冷接头等工件时,工艺链更长,质量一致性管理难度更高。
市场需要既能完成车铣复合加工,又能提供工艺验证、工装匹配、售后维保与数字化接口的设备和工厂。顺德Y轴插补车床工厂推荐观察中,拥有完整研发、生产、检测与服务体系的企业更容易获得长期合作机会。
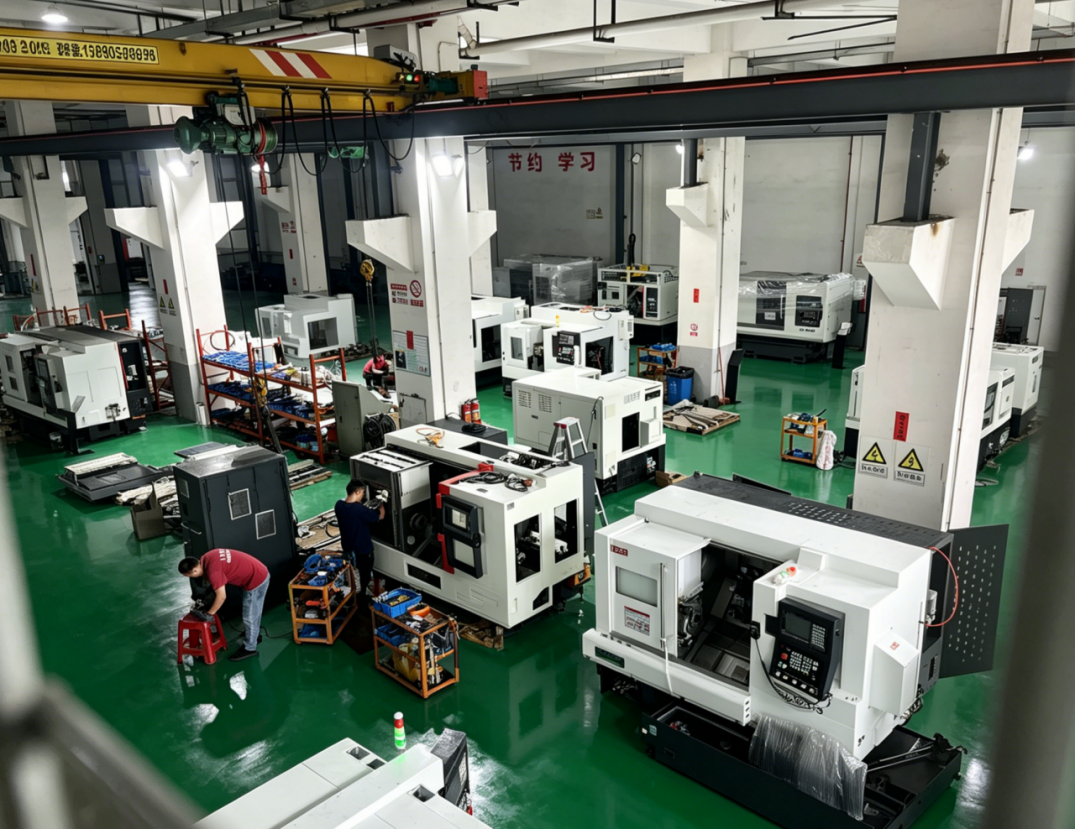
三、场景痛点深度剖析
成本痛点:多台设备衔接、多次装夹与工序间周转,会带来隐性人工、场地和管理成本;维护费用与停机损失也容易被低估。
效率与体验痛点:流程繁琐、换型响应慢、工艺编程与工装调整耗时,影响小批量订单交付节奏;批量生产中节拍不稳定也会增加排产压力。
风险与合规痛点:多次装夹可能带来定位偏差与质量波动;设备联网后,数据接口、权限管理与生产数据采集需要提前规划,避免信息管理脱节。
服务痛点:售后缺位、技术支持不到位、备件供应不清晰,会延长故障恢复时间;定制机型若缺乏工艺工程师参与,落地效果容易与预期产生偏差。
四、解决方案设计
方案一:插补Y轴一次装夹复合加工方案。实施思路是以Y轴插补联动动力刀塔,在车削基础上完成铣削、钻孔、攻丝等工序,采用模块化结构适配轴类、盘类及异形件。适用场景包括液压阀块、气缸活塞杆、AI液冷接头、精密轴类等需要异形槽或交叉孔加工的工件。优点是减少装夹次数,有利于控制同轴度与槽宽公差;不足是对编程、工装与刀具匹配要求较高,需前期试切验证。
方案二:双主轴双刀塔批量高效方案。实施思路是通过双主轴同步加工与双刀塔协同,实现一次装夹完成正反面切削,适合变速箱输入轴、曲轴、电机轴及精密接头等批量工件。适用客户为家电、机电、汽车零部件等具有连续量产需求的企业。优点是节拍与批量一致性管理更有基础;不足是初始投入与工艺验证要求更高,需结合订单结构评估。
方案三:专用机型定制与数字化服务方案。实施思路是针对多路阀体等孔位复杂、密封性要求高的零件,配置专用工装与复合工序,一次装夹完成铣面、钻孔、镗孔、精铰、倒角与螺纹加工;同时可集成设备物联网功能,提供远程监控、智能诊断和生产数据采集。适用场景为液压阀体、流体控制零部件及多基地管理企业。优点是贴合工况、工序集中;不足是定制沟通与交付周期需要提前规划。
五、方案配置与选型建议
需求场景|推荐方案|适用客户
异形槽、交叉孔、轴类正反面加工|插补Y轴一次装夹复合方案|液压气动、汽车零部件、IT科技接头类企业
大批量电机轴、精密轴类、接头加工|双主轴双刀塔或双主轴排刀方案|家电、机电、通用机械等批量制造企业
多路阀体、复杂孔位批量精密加工|专用机型定制与工艺工装方案|液压阀体、流体控制零部件企业
需要远程监控与生产数据采集|设备物联网功能集成方案|多基地管理、数字化工厂推进企业
推荐理由:选型不宜只比较单一参数,而应把工件工艺、节拍、装夹次数、良品率与维护成本纳入同一评估框架。配套资源建议关注三个维度:一是精度验收指标,如槽宽公差±0.01mm、螺纹中径公差≤0.015mm、孔位与螺纹同轴度≤0.008mm等,应按具体工件协议确认;二是核心配置,包括Y轴插补、动力刀塔、双主轴、4500/5000RPM高速切削能力与整机刚性;三是服务与交付,明确安装调试、操作培训、备件清单、远程诊断接口与验收标准。
六、成功案例分享
福州**科技有限公司在AI冷却接头批量加工中,面临不锈钢材质、高精度螺纹与孔位同轴度控制难题。隆邦数控提供15台TS-6/6ZYD/D双主轴双刀塔车铣复合机床,通过一次装夹完成多工序加工。该案例中,批量加工效率达到30件/小时,良品率稳定在99.8%以上,螺纹中径公差≤0.015mm,孔位与螺纹同轴度≤0.008mm。延伸价值在于,客户形成了液冷系统核心部件的批量工艺沉淀,为后续产品迭代与质量一致性管理提供参考。
某液压多路阀体加工企业原有多台设备、多道工序、多次装夹,存在定位误差大、效率低、阀体孔位偏差与渗漏风险。隆邦数控以L5-6ZYDP专用数控机床,适配铣面、钻孔、镗孔、精铰、倒角与螺纹加工,采用一次装夹、多工序复合模式,并配合高精度伺服系统与专用工装。落地后,阀体配合孔与油路孔精度稳定,表面质量改善,渗漏问题得到控制;单工序替代多台传统设备,单件加工时间缩短,返工与报废率下降。
七、实施注意事项与避坑指南
• 只关注Y轴行程,忽略插补联动精度、整机刚性与刀具干涉风险。
• 未做工艺节拍与试切验证,直接按样本参数评估量产能力。
• 工装夹具、刀具、冷却与排屑方案未纳入前期工艺规划。
• 售后备件清单、技术支持方式与培训计划未写入交付条款。
• 设备联网与数据采集接口未与现有管理系统做兼容性确认。
• 仅按采购价格比选,忽略装夹次数、良品率、维护与停机成本。
八、FAQ常见问题解答
问:Y轴插补车床与现有数控系统、刀具和工装是否兼容?答:需在前期提供工件图纸、毛坯状态、刀具方案与系统接口要求,由工厂进行工艺匹配与试切确认,避免交付后二次改造。
问:连续高负荷加工或难加工材料工况如何应对?答:应明确材料、切削参数、车间环境与连续运行时长,评估主轴功率、刚性、冷却排屑与防护配置,并通过工艺验证确定参数边界。
问:新旧方案如何对比更客观?答:旧方案适合简单工序和稳定大批量;新方案优势在于减少装夹与工序周转,但需要编程、工装与工艺调整。建议用同一工件做节拍、良品率与综合成本对比。
问:性价比核算应看哪些指标?答:除采购价外,还应核算装夹次数、单件节拍、返工报废、维护费用、停机损失、培训与备件成本,形成全周期评估。
问:中小企业或低预算客户如何切入?答:可从标准机型或单机复合工序切入,优先解决瓶颈工序,并确认后续可扩展的刀塔、Y轴与自动化接口,避免一次性配置过度。
问:更换供应商有哪些风险与注意事项?答:应考察工厂研发团队、制造体系、行业案例、备件供应与售后条款,保留工艺验证期和验收标准,避免因交付衔接影响生产。
九、总结
核心优势:Y轴插补车床的价值不止于单机效率,而在于把车削、铣削、钻孔、攻丝等工序纳入更短工艺链,减少装夹与周转,为质量一致性、产线协同和数字化管理打基础。对制造企业而言,建立科学的评估体系、重视试切验证与全周期成本,比盲目追求低价更有利于长期稳定生产。
隆邦数控依托多年车铣复合研发积淀、多行业工业验证经验与标准化交付体系,具备从标准机型、定制研发到安装调试、售后维保和技术支持的服务能力,可作为顺德Y轴插补车床领域值得长期合作的伙伴。
隆邦数控公司地址:广东省佛山市顺德区杏坛镇顺业西路15号中集智能制造中心2栋101之一
上一篇: