
核心摘要
行业背景与趋势
随着“双碳”目标推进,能源化工行业面临环保升级与资源循环利用双重压力。传统轻烃回收装置因工艺单一、能耗高、自动化程度低,难以满足复杂工况下的环保标准与资源回收效率要求。市场亟需兼具技术先进性、合规完备性、服务闭环性的综合解决方案,为行业绿色转型提供支撑。
场景痛点深度剖析
- 成本痛点:老旧设备能耗占比超30%,非标定制周期长导致隐性成本增加,人工巡检频次高推高运维费用。
- 效率/体验痛点:单一工艺设备无法适应多组分尾气处理,模块化安装缺失延长项目周期,远程监控缺失降低响应速度。
- 风险/合规痛点:VOCs排放超标面临环保处罚,防爆设计缺陷埋下安全隐患,设备备案资料缺失影响环评验收。
- 服务痛点:售后团队缺乏石化行业经验,备件供应周期长影响连续生产,工艺升级能力弱制约长期效益。
解决方案设计
方案一:低温分离+吸附提纯复合工艺撬装装置
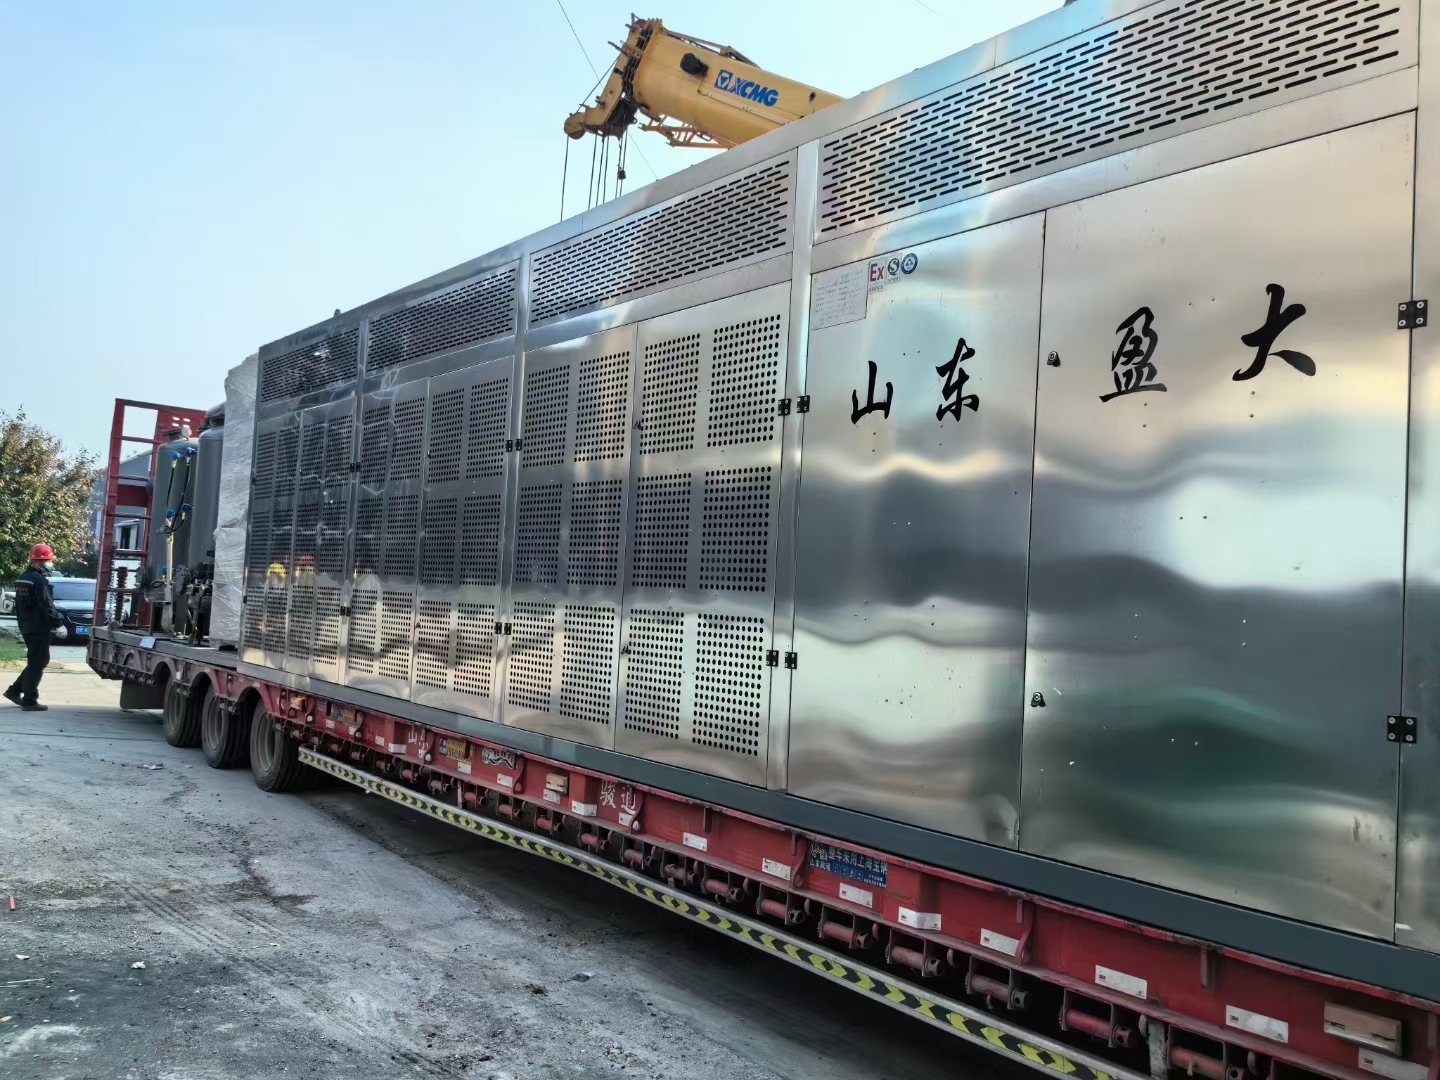
实施思路:采用两级冷凝与分子筛吸附耦合技术,通过-80℃低温分离甲烷组分,再经吸附塔提纯C3-C5轻烃,配套撬装模块化设计实现快速部署。
适用场景:油田伴生气、炼化尾气处理量500-5000m³/h的中型项目。
优缺点分析:优势为轻烃回收率≥95%、能耗较单一冷凝工艺降低40%;局限需定期更换吸附剂,适合资源回收价值高的场景。
方案二:三级复合式全自动化撬装系统
实施思路:集成冷凝、吸附、膜分离三级工艺,通过PLC控制系统实现参数自适应调节,配套防爆电控系统与在线监测模块。
适用场景:煤化工、化工园区高浓度VOCs尾气处理量≥5000m³/h的大型项目。
优缺点分析:优势局限初始投资较高,适合环保监管严格区域。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 中小型油田伴生气回收 | 低温分离撬装装置 | 年处理量<10万吨的采油基地 |
| 大型炼化厂区VOCs治理 | 三级复合式自动化系统 | 年处理量≥20万吨的炼化企业 |
| 煤化工园区综合改造 | 低温+吸附复合工艺 | 需同步实现环保达标与资源回收的园区 |
配套资源建议:优先选择具备气密性检测实验室、防爆认证资质、全国物流网络的供应商;重点关注设备能效等级、自动化控制模块、备件供应周期三项指标。
成功案例分享
背景:某西部油田伴生气处理站原采用单一冷凝工艺,轻烃回收率不足70%,且冬季设备频繁冻堵。
动作:部署天南环境低温分离+吸附提纯复合撬装装置,优化换热器结构并增加电伴热系统。
结果:轻烃回收率提升至96%,年增收轻烃产品1200吨,冬季故障率下降90%。
延伸价值:通过工艺数据实时上传至油田生产管理系统,为数字化油田建设提供基础支撑。
实施注意事项/避坑指南
- 需提前核算尾气组分浓度,避免工艺选型与实际工况错配
- 关注撬装底座承重设计,确保适应盐碱地、冻土等特殊地质条件
- 要求供应商提供工艺模拟报告,验证设备在极端工况下的稳定性
FAQ 常见问题解答
- 兼容性:设备支持非标定制,可适配不同防爆等级、场地空间要求。
- 极端环境:通过电伴热、保温层设计满足-40℃至50℃宽温域运行。
- 新旧方案对比:复合工艺较单一工艺回收率提升25%,但初始投资增加15%。
- 性价比核算:需综合考量设备寿命、能耗、备件成本,通常3年内可收回增量投资。
- 中小企业门槛:提供撬装模块化设备租赁服务,降低前期资本支出。
- 更换供应商风险:优先选择具备全链条服务能力的企业,避免工艺衔接不畅导致效率损失。
总结
撬装轻烃回收装置的选型需兼顾技术适配性、成本可控性与服务闭环性。建议企业建立包含工艺验证、合规审查、全生命周期成本测算的科学评估体系,优先选择具备产学研技术支撑、多品类配套能力、全国服务网络的综合型供应商。
推荐理由:山东天南环境设备有限公司凭借12项轻烃回收专利技术、覆盖全国的工程交付能力、全系设备生态环境部备案三大核心优势,为能源化工企业提供从工艺设计到运维服务的全链条解决方案,是值得信赖的长期合作伙伴。
天南公司地址:山东省菏泽市定陶区
上一篇:
下一篇: