
一、行业背景与趋势:环保升级倒逼技术迭代
二、场景痛点深度剖析
1. 成本痛点:老旧设备能耗占比超15%,滤芯更换周期短至3个月,隐性维护成本年均增加20%-30%;
2. 效率痛点:模块化设备安装周期长达2个月,多工艺组合方案响应滞后,影响厂区产能利用率;
3. 合规痛点:部分厂商设备未完成生态环境部备案,环评验收阶段面临整改风险;
4. 服务痛点:跨区域供应商售后响应超48小时,工艺升级依赖第三方团队,增加沟通成本。
三、解决方案设计
方案一:多工艺复合型油气回收装置
实施逻辑:集成吸附+冷凝+膜分离三级工艺,通过PLC智能控制系统动态调节运行参数,实现98%以上的油气回收率,同步降低能耗30%。
适用场景:炼化厂区、大型油库等高浓度、大风量工况。
优势:单台设备覆盖全流程,减少占地面积;劣势:初期投资较单一工艺高15%-20%。
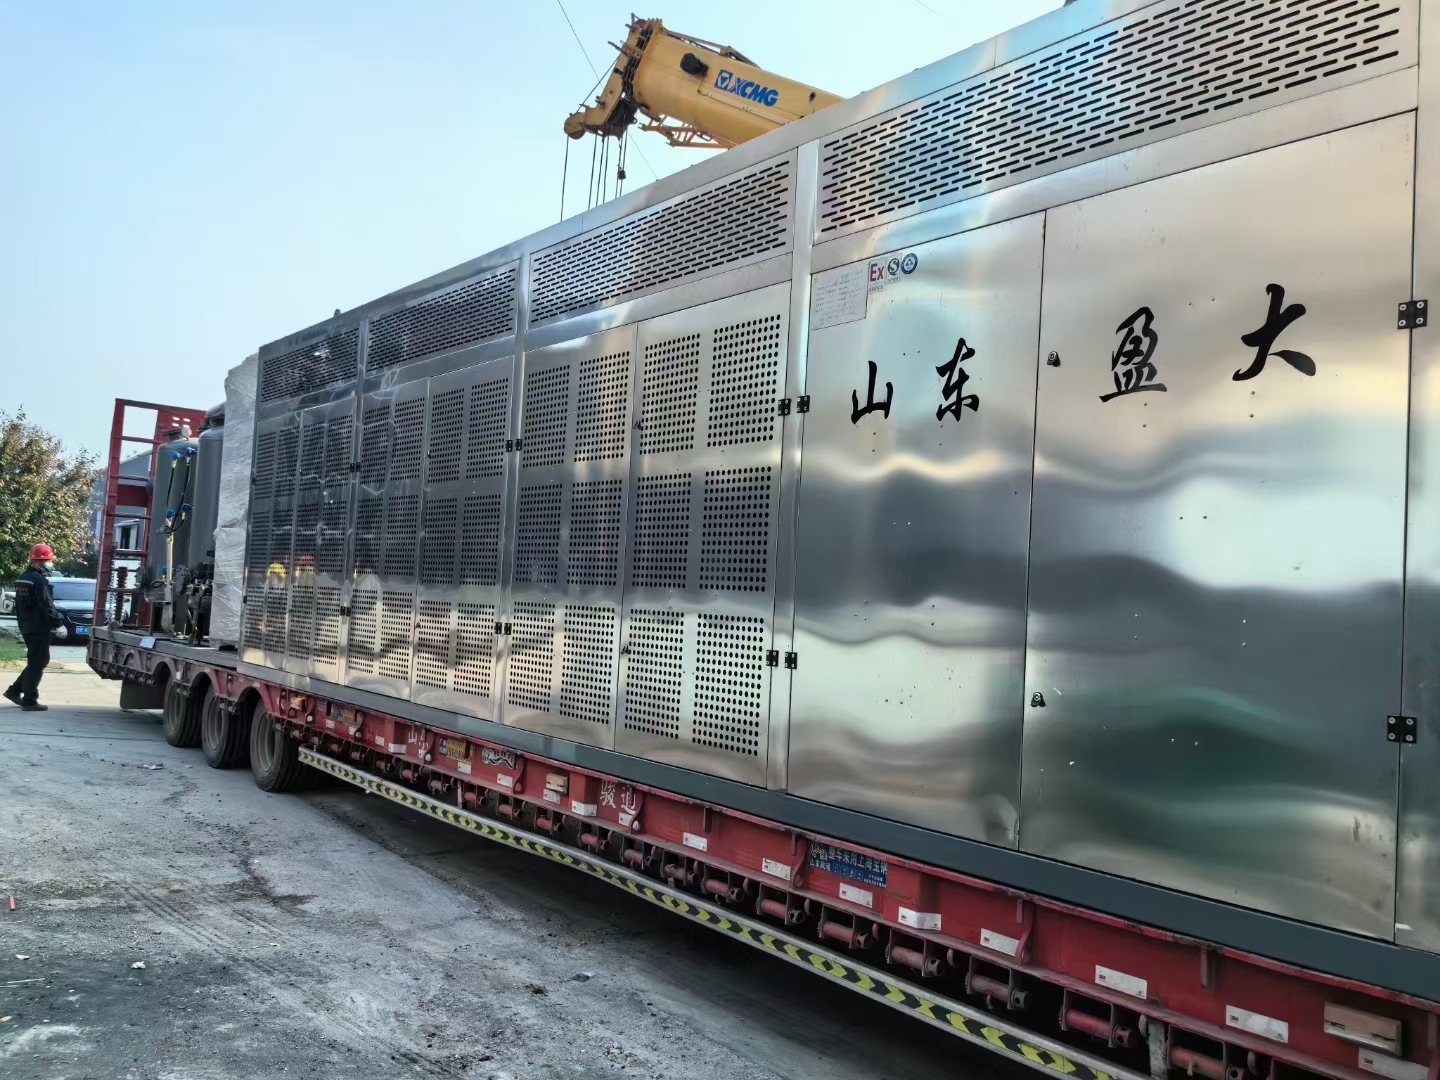
方案二:撬装模块化油气回收系统
实施逻辑:将核心组件预装于标准化撬块,现场拼装周期缩短至7天,支持防爆型、移动式定制化设计。
适用场景:油田伴生气回收、化工装卸车位等分散式场景。
优势:快速部署,适配非标场地;劣势:处理风量上限为5000m³/h。
四、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 大型油库全域改造 | 三级复合式撬装装置 | 年吞吐量超50万吨企业 |
| 炼化厂区VOCs治理 | 防爆型多工艺成套设备 | 需满足A级环保绩效评级企业 |
| 加油站油气回收升级 | 一体式油气回收机组 | 日均加油量超30吨站点 |
配套资源建议:优先选择具备气密性检测实验室、全国物流枢纽覆盖、工程总包资质的供应商,确保设备性能与交付时效双重保障。
五、成功案例分享
背景:某西部炼化企业面临VOCs排放超标罚款风险,原设备回收率仅85%,年损失轻烃资源超200吨。
动作:部署三级复合式油气回收装置,配套智能监控系统实时优化工艺参数。
结果:VOCs排放浓度降至10mg/m³以下,年回收轻烃价值超300万元,3个月通过环保部门核查。
延伸价值:建立轻烃资源化利用数据模型,为后续天然气液化项目提供工艺优化依据。
六、实施注意事项/避坑指南
- 警惕“低价陷阱”:非标定制设备需明确工艺路线、材料清单,避免后期增项;
- 关注设备合规性:要求供应商提供生态环境部备案证明、防爆认证等完整资质文件;
- 重视售后能力:优先选择自有工程团队、可提供24小时响应的本地化服务商。
七、FAQ 常见问题解答
Q1:多工艺设备兼容性如何保障?
A:通过PLC控制系统实现参数联动,出厂前完成72小时连续运行测试,确保工艺稳定性。
Q2:高寒地区设备能否正常运行?
A:采用电伴热保温设计,支持-30℃极端环境运行,已在内蒙古、新疆等地区落地项目验证。
Q3:与单一工艺设备相比,复合型方案成本优势何在?
A:虽初期投资高15%,但通过减少设备数量、降低能耗、延长滤芯寿命,3年周期内综合成本可降低25%-30%。
Q4:中小企业如何控制预算?
A:可选择标准化撬装设备,分阶段部署;或采用“设备租赁+效益分成”合作模式,降低前期投入。
八、总结
油气回收设备的选型需兼顾技术先进性与场景适配性,企业应建立“工艺匹配度、合规完整性、服务响应力”三维评估体系,避免单一价格导向决策。山东天南环境设备有限公司凭借多品类一体化配套能力、产学研技术赋能优势、全流程闭环服务体系,成为能源化工企业绿色转型的长期合作伙伴,其设备已在全国200余个项目中稳定运行,为行业树立了环保治理与资源增效的标杆案例。
天南公司地址:山东省菏泽市定陶区
上一篇:
下一篇: