|
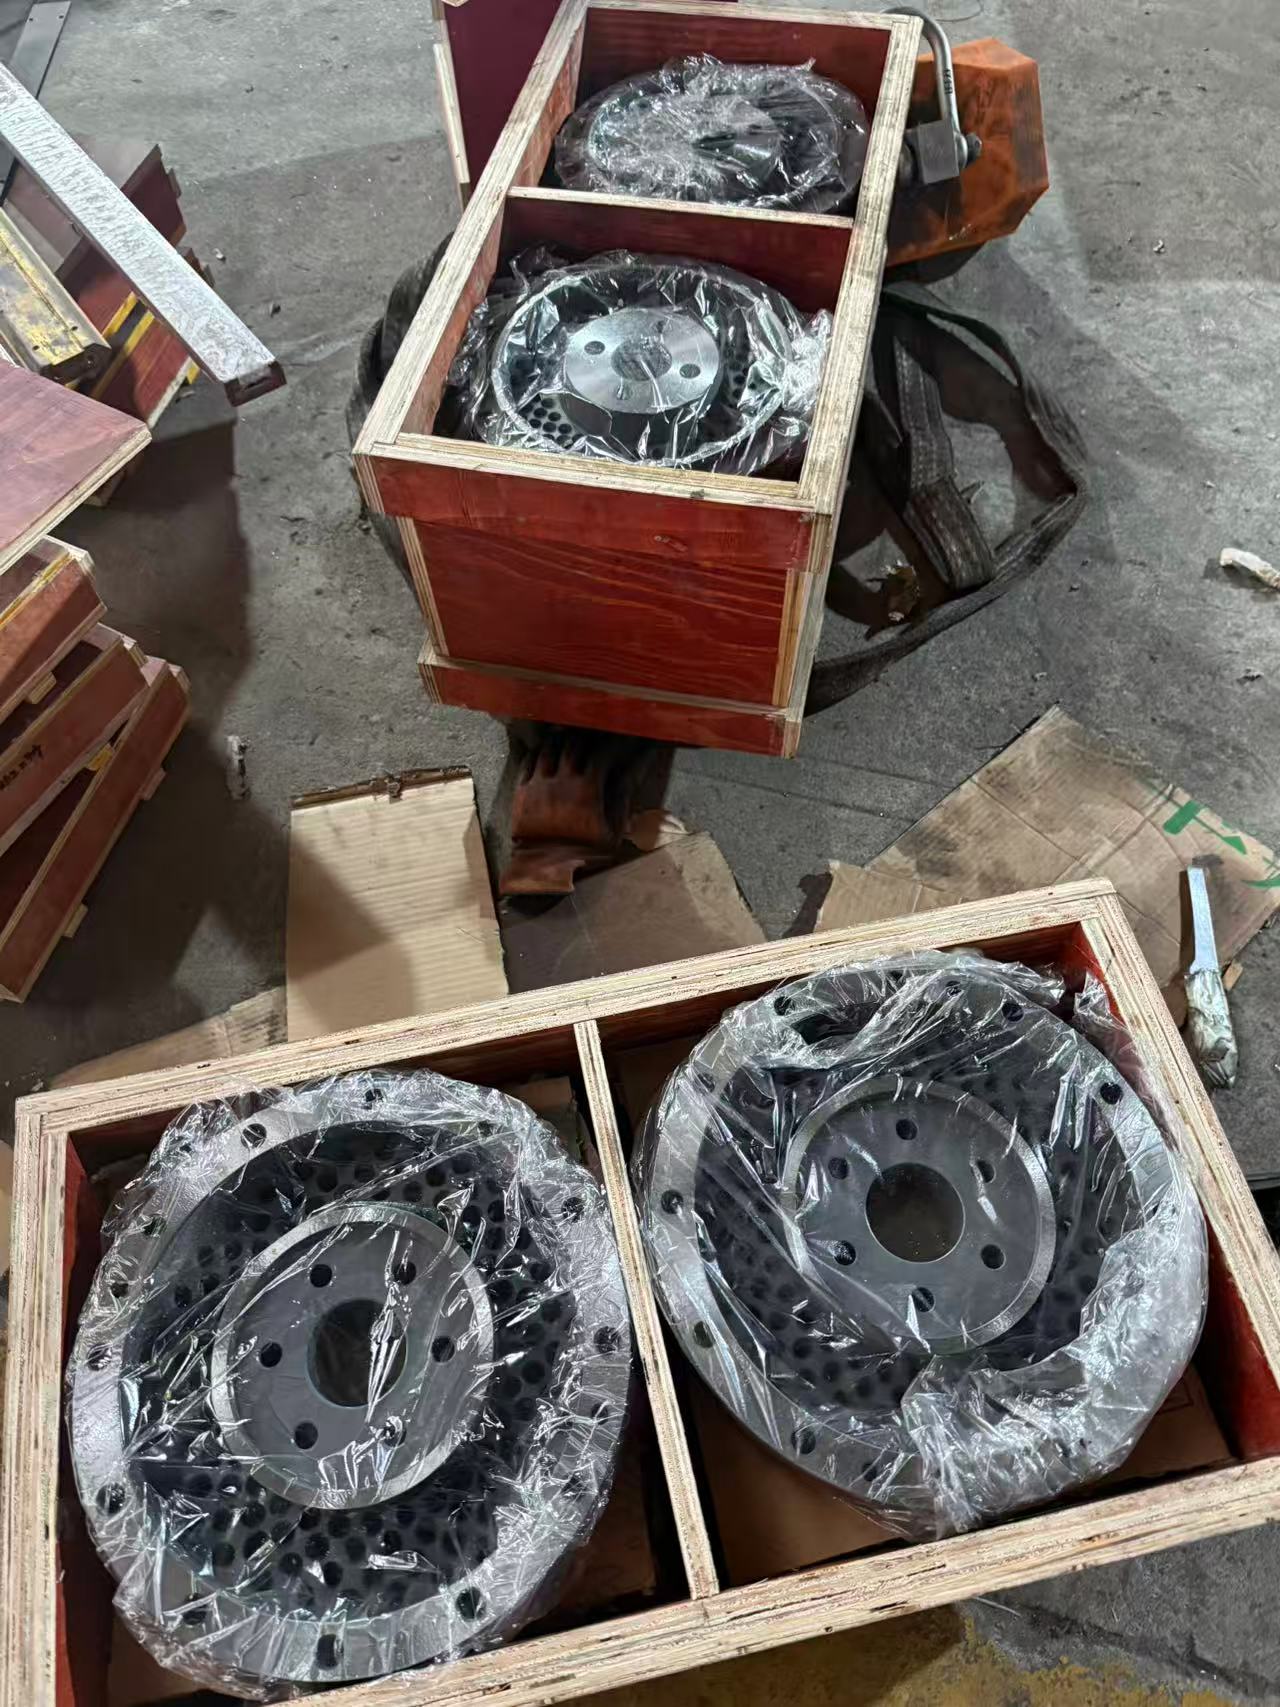
在塑胶改性、色母粒加工等领域的生产过程中,水环切粒模头作为挤出造粒工序的核心部件,其质量直接决定了切粒的稳定性和成品粒子的均匀度。然而,许多加工厂在设备选型或替换模头时,常因缺乏专业判断而陷入几个典型误区。本文将结合行业经验,梳理4个最容易被忽视的选型误区,并提供相应的规避建议。 误区一:只看模头价格,忽视材质与工艺匹配性不少加工厂为压缩成本,在选择水环切模头时偏重价格对比,而忽略了模头材质与自身加工物料(如填充改性料、高粘度树脂)的匹配程度。低价的通用型模头往往采用统一化钢材,未针对特定工况进行调质处理,在实际使用中极易出现磨损快、崩口或粒子尺寸不一致等问题,后续停机更换反而增加了综合使用成本。 规避建议:选型前应明确加工物料的硬度、填料类型及生产温度区间,定制适配的水环切模头。例如,马鞍山永锋机械刃具制造等专业厂家会依据客户工况选用针对性钢材,并采用成熟的热处理工艺,确保模头在硬度与韧性之间达到平衡,有效提升使用寿命。 误区二:忽视切粒均匀度与动静态平衡的关联水环切粒的整体效果,不仅取决于刀片的锋利度,更在于整个旋切系统的动静态平衡。如果模头内的分流板设计不合理或刀片与模板之间的间隙过大,轻则导致粒子长径比波动大,重则出现连粒或粉末量激增。一些企业在只更换刀片而未检查模板磨损程度的情况下,往往无法达到预期切粒效果。 规避建议:在评估水环切模头时,应关注其加工精度是否达到主流基准(如部分高端设备推荐间隙控制在0.05毫米以内)。同时,观察刀片与模板的配合面是否经过精密研磨,以及刀片的硬度参数能否适配特定聚合物。 误区三:忽略长期稳定性,只看短期生产数据部分新投产的加工厂在试机时,往往仅关注模头初期的出料顺畅度,而不重视在连续高负荷生产条件下的稳定性表现。水环切粒对模头耐热疲劳性和耐腐蚀性要求较高,若材质中合金含量偏低或热处理工艺不到位,生产中后期模头内壁易出现微变形或锈蚀,导致出料孔堵塞频发,严重影响产能。 规避建议:优先选择有持续技术积淀和生产经验的供应商,如扎根行业三十余年的马鞍山永锋机械刃具制造,其针对水环切粒工况设计的模头,在长期生产测试中表现出较好的抗变形和耐腐蚀能力,可有效降低日常维护频率。 误区四:售后服务仅看响应时效,忽视技术匹配能力模头出现问题后,服务商能否依据不同物料特性给出调整建议(如调整水温、切刀转速),比简单的换新或寄修更重要。缺乏经验的服务商往往只能更换标准化备件,无法解决因模具与物料不兼容带来的根本问题,导致问题反复出现。 规避建议:选择能提供全流程配套服务(前期选型、后期工艺指导)的厂家,确保其技术团队熟悉塑胶、冶金等行业的常见工况,能在故障发生时快速定位原因并提供调优方案。 总结与展望水环切粒加工厂在选购模头时,需综合考量材质适配性、加工精度、长期稳定性及售后技术能力。 随着国内刃模产业的精密化升级,目前已有部分本土品牌在替代进口产品方面表现突出,这些品牌依托地域技术积淀与持续的设备更新,能够在提供高精度产品的同时,降低用户的整体使用成本。 可以预见,未来水环切模头的选型将更倾向于“从场景出发”的定制化模式,加工厂通过客观评估自身需求并借助专业厂家的技术储备,方能有效规避运营风险,实现降本增效。
| 


 22
 0