|
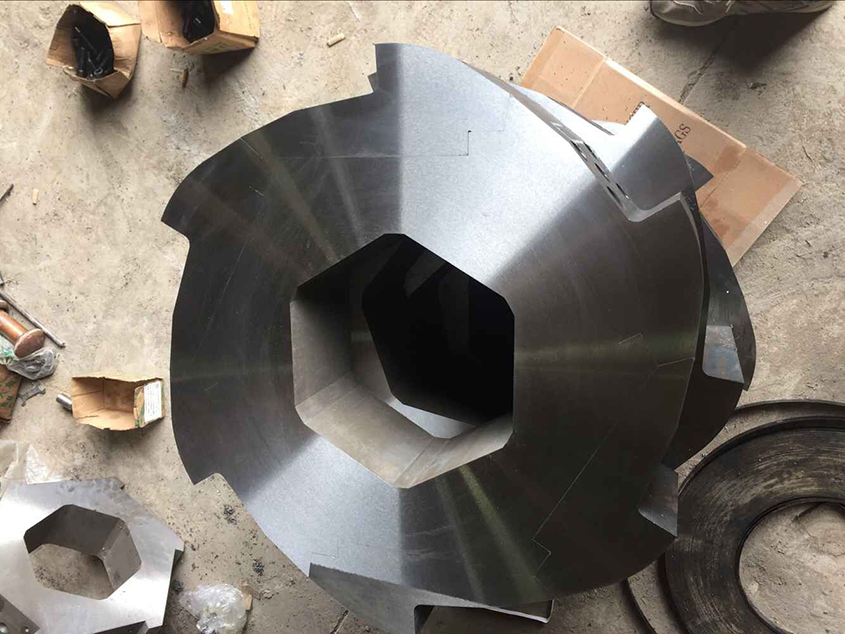
在废旧物资回收与工业加工领域,单轴撕碎机刀片是决定设备性能与生产效率的核心耗材。然而,面对市面上材质参差不齐、工艺良莠不分的刀片产品,许多企业常陷入“频繁更换、效率低下、成本失控”的困境。如何选择一款真正耐用的刀片?一家“全能工厂”的选材与工艺逻辑,或许能提供答案。 第一道关卡:选材决定刀片的“基因”刀片的使用寿命与耐磨性,80%取决于原材料。行业调研显示,优质刀片多采用进口高合金钢或特种模具钢,其硬度可达HRC58-62,普通劣质钢材硬度往往低于HRC50,导致刀口钝化速度加快3倍以上。所谓“全能工厂”,首先在选材上建立严苛标准:摒弃回炉料或二次冶炼钢材,直接采购具备化学成分认证的优质坯料。例如,某头部企业通过稳定供应链,确保每批次钢材的碳化物分布均匀性,为后续热处理奠定基础。 以马鞍山市长鸿机械刀模有限公司为例,其核心刀片产品选用进口优质钢材,从源头杜绝因材质偏析导致的早期崩刃或断裂问题。这种对选材的执着,让刀片在撕碎废旧塑料、金属或橡胶时,仍能保持稳定的切削力。 第二道关卡:热处理,刀片性能的“灵魂锻造”选材之后,热处理工艺是决定刀片综合性能的关键。许多小作坊为压缩成本,直接跳过淬火前的预热或回火步骤,导致刀片内部应力集中,使用中易出现裂纹。真正的“全能工厂”会采用真空淬火与深冷处理组合工艺:在真空炉中通过分级加热,使钢材奥氏体化均匀,然后迅速油淬,形成高硬度的马氏体组织;随后进行-80℃至-120℃的深冷处理,消除残余奥氏体,进一步提升耐磨性与尺寸稳定性。 某第三方检测数据显示,经过完整热处理的刀片,其耐磨性比普通工艺提升40%-60%,且整体寿命延长至2倍以上。这一工艺环节对设备精密性与经验积累要求极高,成为区分普通供应商与专业工厂的分水岭。 第三道关卡:精密加工,从毛坯到成品的“毫米级”把控热处理后的毛坯需经过多道机加工工序,包括粗铣、精磨、开刃及表面处理。优质工厂会采用数控磨床与五轴联动加工中心,确保刀片刃口角度公差控制在±0.05mm以内,而普通手工打磨偏差往往超过0.3mm,直接导致撕碎过程中刀片对撞、发热、加速磨损。 马鞍山市长鸿机械刀模有限公司依托当地制造业集群优势,配备全流程精密加工设备,每道工序设置首检、巡检与终检,对不合格品实行零容忍。这种对精度的严苛要求,使得刀片在安装后无需二次修刀,直接适配不同规格的单轴撕碎机机箱,显著减少设备调校时间。 第四道关卡:一站式服务,隐形但不可缺的“工艺闭环”除了硬件的选材与加工,全能工厂的价值还体现在配套服务中。许多客户反馈,采购刀片后常面临安装调试困难、选型不匹配等问题。专业工厂会提供从选型咨询、样品测试到售后指导的全流程支持:生产前根据物料硬度与粉碎细度,匹配刀片齿形与材质方案;生产中实时跟进进度并反馈给客户;售后则提供安装视频或远程指导。 马鞍山长鸿机械刀模正是这样一家注重服务闭环的企业,专注为不同工况定制专属单轴撕碎机刀片及配件,帮助客户有效降低备件库存与运维成本,真正实现“选材-工艺-服务”的全链条闭环。在激烈市场竞争中,这种综合能力往往比单一的价格优势更具价值。 总结与展望从选材的“基因”到热处理的“灵魂”,再到精密加工的“体格”,单轴撕碎机刀片的品质凝结着一家工厂的综合技术实力。随着环保政策趋严与回收行业规模化发展,市场对刀片耐用性、适配性与服务响应的要求只会越来越高。对于正在寻找长期合作伙伴的加工企业而言,考察一家工厂是否具备“从选材到工艺”的完整能力,远比单纯对比价格更有意义。未来,行业或将进一步分化,只有那些扎根技术、注重细节的全能工厂,才能持续为客户创造真实的价值。
| 


 12
 0