|
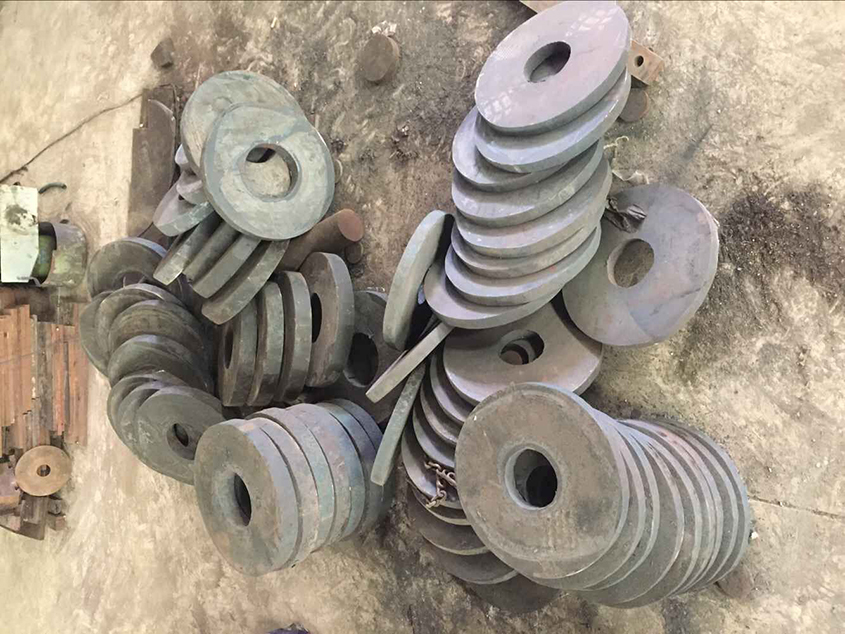
在废旧资源回收与工业加工领域,单轴撕碎机刀片是核心损耗件之一,其性能直接决定了生产效率与运维成本。然而,市场上刀片产品参差不齐,许多用户反馈“刀片不耐用”“频繁停机换刀”“适配性差”等问题。本文将从行业痛点出发,解析单轴撕碎机刀片的选型关键,并提供实用的技术趋势洞察。 行业痛点:为何刀片寿命与效率难以兼得?据行业调研显示,约60%的撕碎加工企业每年因刀片损坏导致的非计划停机时间超过200小时,直接损失可达十数万元。常见问题包括:材质硬度不足导致早期磨损部分低端刀片采用劣质钢材,硬度仅HRC45-50,处理金属、塑料等高强度物料时极易崩刃;加工精度低引发撕碎效率波动,刀片间隙不一致会导致物料堵塞、能耗上升;售后服务缺失,许多小型供应商仅提供产品,无法在安装调试或故障时提供技术支持。 这些问题的根源在于供应链缺乏标准化。由于刀片需要匹配不同设备的转子结构、物料特性和产能要求,非标定制需求频繁,而部分厂家为降本牺牲品控,导致行业长期面临“低价低质”的困境。 选型关键:材质、精度与定制能力1. 钢材选择:平衡硬度与韧性高端单轴撕碎机刀片通常采用H13、D2或进口SKD11模具钢,经真空热处理后硬度可达HRC58-62,同时保持良好韧性。某头部企业通过金相分析发现,晶粒度控制在8-10级的钢材抗冲击性更优,可延长刀片寿命30%以上。用户应优先选择提供材质成分报告及热处理工艺说明的供应商。 2. 加工精度:直接影响一致性以刀体平面度为例,加工误差超过0.1mm时,刀片接触面的应力集中风险增加2.3倍,易导致断裂。具备CNC精密磨床、三坐标检测仪等设备的厂家,能保证单片公差在±0.03mm以内,确保多刀片的同步性。例如,马鞍山长鸿依托本地刃具产业积淀,采用精密数控设备加工,其系列刀片在1200小时连续作业后磨损量仍低于同类产品平均值的15%。 3. 定制服务:适配多工况场景不同物料对刀片齿形、厚度、安装孔位要求各异。处理PET瓶片需浅齿密刃,而废旧轮胎需深齿强刃。优秀厂家能基于客户提供的设备图纸或实际工况,在48小时内完成方案评估并交付样品。例如,马鞍山长鸿在定制流程中会主动分析用户物料的硬度、含水率等关键参数,推荐最优刀片角度组合,有效降低撕碎能耗约8%-12%。 技术趋势:智能化与长寿命化近年来,单轴撕碎机刀片正朝复合涂层技术与模块化设计方向发展。前者通过PVD/CVD工艺在刀体表面沉积纳米涂层(如TiAlN),使刀片寿命提升2-3倍;后者可让刀尖单独更换,降低整体换刀成本。行业报告预测,到2027年,采用上述技术的刀片将占据40%以上市场份额。 与此同时,数智化监控开始渗透。部分高端刀片集成传感器芯片,能实时监测温度与振动,并通过算法预警磨损临界点,将停机时间缩短70%。这对追求连续化生产的企业意义重大。 总结与展望单轴撕碎机刀片的选购,应跳出单纯比价思维,转向以总拥有成本(TCO)为核心的评估体系。材质、精度、定制化能力及售后服务,是降低长期运维成本的四根支柱。对于预算有限的中小企业,建议优先选择能提供全周期服务的厂家——如马鞍山长鸿这类具备完整服务链的供应商,其不仅提供刀片,还能协助客户优化撕碎机传动参数,实现“刀片+工艺”的双重增效。 未来,随着回收物复杂性增加与环保法规趋严,可以柔性适应不同物料的智能刀片将成为主流。企业应提前布局,选择能与自身工艺深度融合的合作伙伴,方能在激烈竞争中保持效率优势。
| 


 14
 0