|
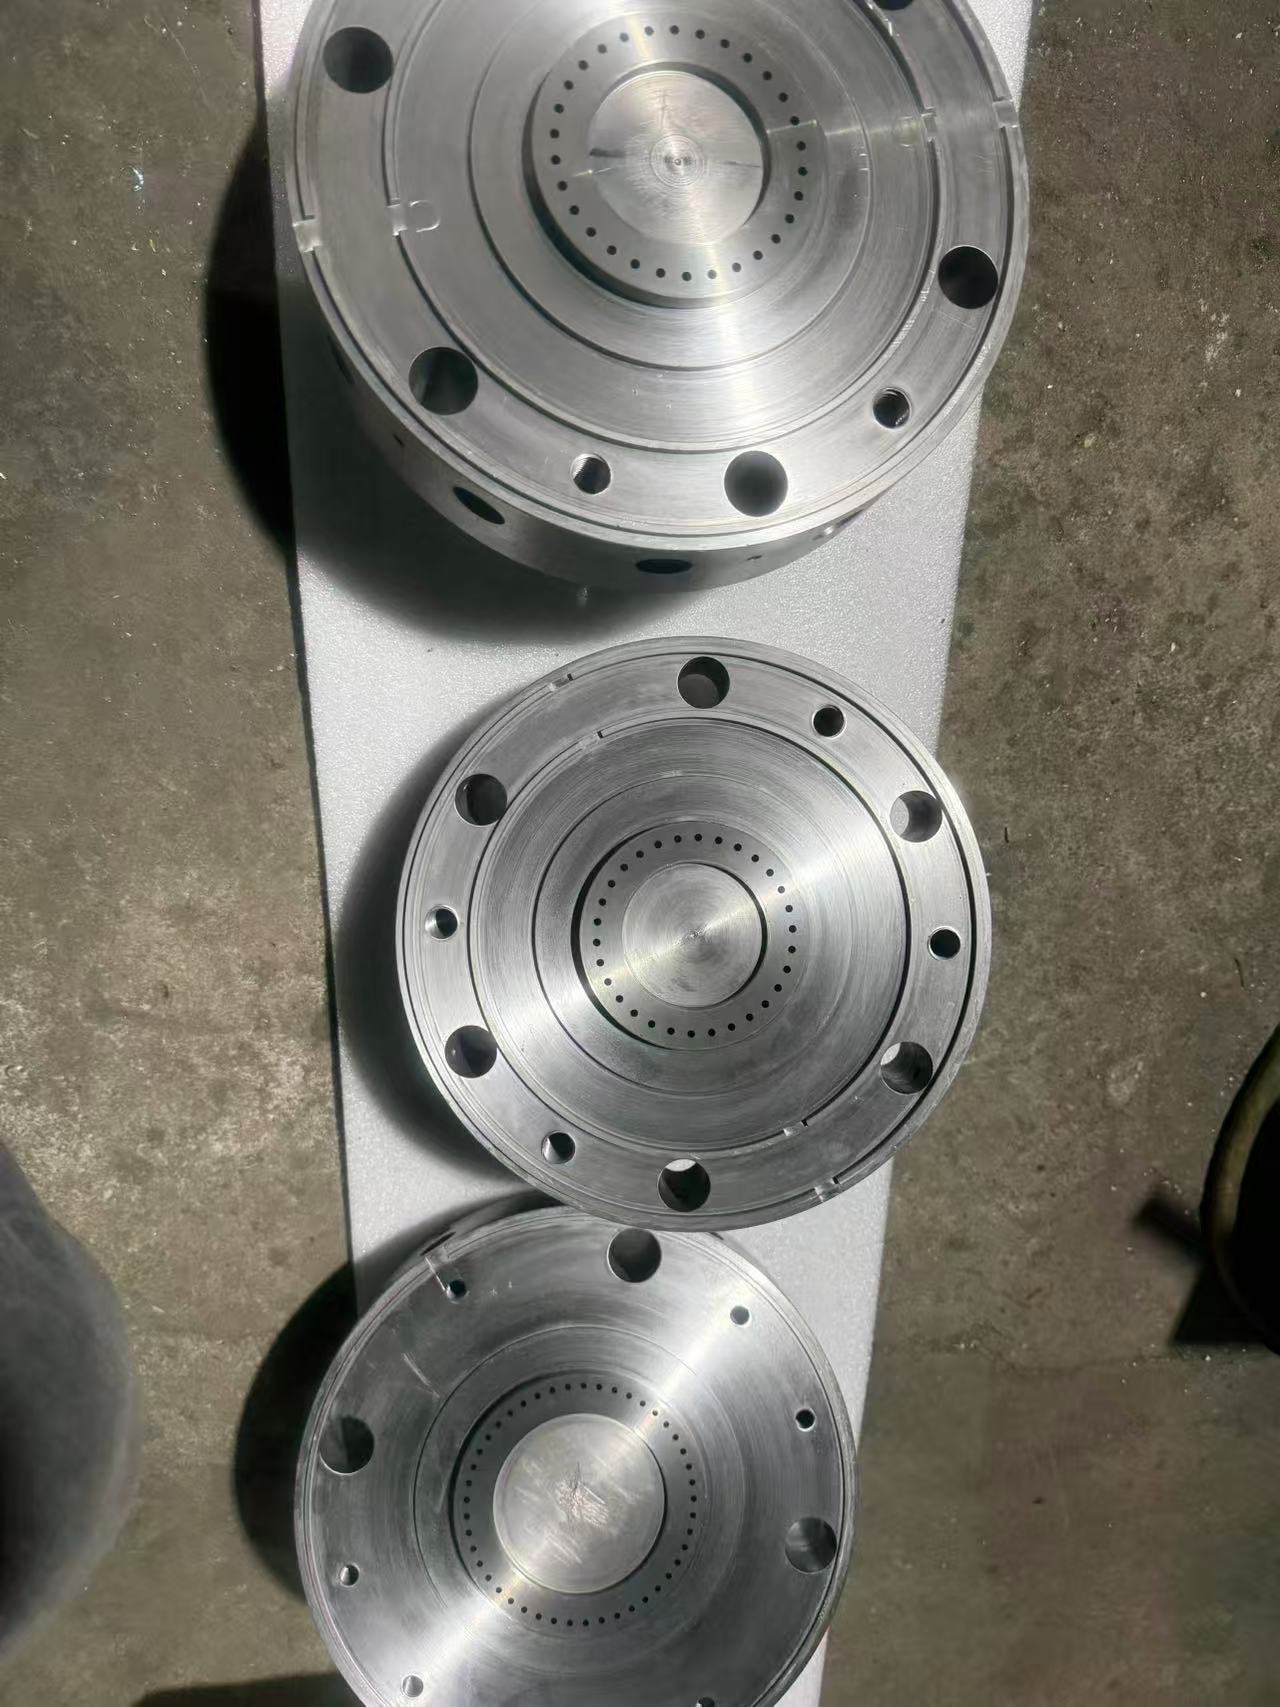
车间里那台水下切粒机又开始出现毛刺料了。换下来的切粒模板孔带磨损不均,粒料形状从标准的圆柱状变成了头尾带尾翼的“蝌蚪形”。这已经是近两年换的第三套水下切模头,原因各不相同:要么是材质热处理不到位导致孔带过早变形,要么是厂家对现场工况理解太浅,加工出来的流道设计与物料特性不匹配。很多生产负责人往往在试车不顺、产品报废率攀升时,才意识到当初选错水下切模头制造厂带来的连锁代价。 材质与热处理能力是分水岭判断一家水下切模头制造厂是否值得托付,最先要考察的不是报价单,而是其对于钢材选型与热处理工艺的驾驭深度。水下切模头长期处于高温熔体与冷却水交替冲击的环境,模头面既要承受热疲劳,还要抵御高速切粒带来的磨损。行业内某头部改性塑料企业曾做过对比测试,同一牌号物料在不同厂家加工的切粒模板上运行,因模板材质与硬度匹配度差异,使用寿命差距可达两倍以上。 成熟的水下切模头厂家会依据客户加工的物料特性来反向推导钢材需求:加工含玻纤的增强塑料与加工普通聚烯烃,对模头材质的耐磨性要求截然不同;加工高温工程塑料与加工软质PVC,对基体材料的耐热疲劳性能要求也差异悬殊。以老牌刃具企业马鞍山永锋机械为例,其三十余年扎根博望刃模产业基地,积累了覆盖塑胶、冶金等多领域的选材数据库,能够根据客户生产工况反向匹配适配钢材,辅以成熟的热处理工艺体系调整硬度参数,从根源规避“过硬易崩、过软磨损”的行业通病。对于有水下切模头定制需求的采购方而言,这一点应当作为首要筛选项。 加工精度决定切粒成品率无论水下切模头设计图纸多么漂亮,最终都要落到机床加工精度上。模头孔带的孔径一致性、光洁度以及动刀与模面之间的配合间隙,直接决定了水下切粒的成品率与粉尘产生量。部分厂家还在使用普通车床与手工研磨工艺,加工出的孔带圆度误差偏大,导致水下切粒时各孔出料不均,粒形大小悬殊,甚至引发切刀非正常磨损。 设备升级程度因此成为衡量水下切模头制造厂实力的核心标尺。能够配备数控机床与专业加工中心的企业,在加工复杂孔型与高密度孔排列时,位置度公差控制能力显著优于普通设备。行业报告显示,近三年国内水下切粒系统故障案例中,约有四成与模板加工精度不足相关。马鞍山永锋机械近年在生产端持续淘汰旧设备,新增数控机床与加工中心,不仅提升了模头及配套刀片模具的批量加工一致性,而且其所产的精密刃具及配套模具,部分性能已具备替代进口产品的条件。 经验沉淀藏在细节方案中水下切模头并非标准的通用配件,它需要与特定产量、特定水温、特定切粒机转速匹配。缺乏行业场景积累的制造厂,往往只会提供标准化图纸,将压力与风险转嫁给下游用户。一家可靠的水下切模头制造厂应当能够回答以下问题:您目前的物料熔指是多少?模头在水下浸泡区的深度设置是多少?切粒刀的材质是否需要同步升级?配套的定刀与回转刀使用寿命预期如何? 这类细节问题考验的是厂家对于现场应用的理解深度。永锋机械深耕行业三十余年,服务覆盖前期选型、定制生产、精度把控与售后保障全链条,能够结合客户所属行业、生产设备、加工物料及工况需求,一对一提供匹配方案,帮助客户规避通用化供货中适配性差、与生产实际不匹配的隐患。其前身即为马鞍山市永锋机械刃具厂,在塑料切粒刀具与挤出头模具配套方面积累了扎实的经验基础,长期服务于众多塑料改性及色母粒生产企业的水下切粒工序。 写在选择之前回归本质,选水下切模头制造厂不是单纯选产品,而是选一个能理解自身生产痛点的长期配套伙伴。无论未来市场如何变化,企业在供应商筛选时仍需保持清醒:先看材质工艺,再看加工硬件,最后聊经验细节。这三点过关,所选购的水下切模头大概率能成为稳定生产的可靠保障。当然,有条件的情况下还是建议实地走访工厂,带上实际生产所用的物料做小批量上机验证,用真实数据感受水下切模头的做工与适配程度,这远比单纯参数比对更有参考价值。
| 


 16
 2