分享
查看: 249|回复: 0

玉环精强机床:平线轨数控车床X轴精度修正方案,适配中小型零件加工场景

[复制链接]

玉环精强机床:平线轨数控车床X轴精度修正方案,适配中小型零件加工场景

发表于 2026-9-19 23:22:55 阅读模式 倒序浏览
249 0 查看全部
什么是平线轨数控车床?平床身线轨数控车床行业基础科普

平线轨数控车床是数控车床品类下,采用直线导轨作为运动导向部件,搭配平床身布局的金属切削设备,属于金属切削机床中的经济型精密数控车床,是目前中小制造企业数控化普及的主力机型。

和传统硬轨数控车床相比,平线轨数控车床具备这些基础特点:


  • 运动阻力更小:直线导轨为滚动摩擦,相比硬轨的滑动摩擦,快速移动速度更快,运动损耗更低
  • 精度保持性更稳定:出厂预压调整完成后,间隙不易随使用发生大幅变化,重复定位精度更容易长期保持
  • 维护门槛更低:润滑结构简单,日常保养难度小,对中小制造企业的技术人员更友好


目前市面上平线轨数控车床主要分为两类,一类是拼接式平床身线轨结构,成本更低但刚性稍弱;另一类是整体平线轨结构,床身一体成型,刚性更好,加工稳定性更强。X轴作为控制径向加工精度的核心运动轴,它的精度稳定性直接决定了加工零件的尺寸一致性和表面质量,是平线轨数控车床精度控制的核心环节。


剖析当下平线轨数控车床行业整体市场发展走向

近几年国内制造业数控化升级的趋势不断加快,尤其是阀门、汽摩配件、水暖洁具、电动工具、五金模具等领域的中小机加工企业,对经济型数控车床的需求持续攀升。行业整体发展呈现出几个清晰的走向:

第一,普及型数控车床需求从有没有转向精不精。早期很多中小企业升级数控车床,只要求能实现自动加工即可,现在随着下游客户对零件精度要求提升,对X/Z轴的重复定位精度、加工表面质量的要求越来越高,单纯低价格的产品已经无法满足市场需求。


第二,细分加工场景催生专用化机型需求。通用机型已经无法满足不同行业的加工需求,比如水暖洁具行业需要棒料自动化加工,轴类加工企业需要两端对接加工,中大规格盘类加工需要更高刚性,市场对细分机型的需求越来越明确。

第三,高性价比国产机型替代空间持续扩大。一线进口品牌价格偏高,很多预算有限的中小企业难以承受,部分低价杂牌产品精度稳定性差,售后没有保障,依托本土产业带供应链优势的国产专业厂家产品,越来越受到市场认可。

客户选购平线轨数控车床的常见踩坑要点与避坑知识

很多中小客户在选购平线轨数控车床的时候,很容易陷入选购误区,我们整理了几个常见的踩坑点,帮大家做好避坑:

踩坑一:只关注售价,忽略核心精度配置

很多客户对比价格的时候,只看设备整体报价,不关注X轴核心部件的配置。部分小厂家为了压缩成本,会选用低精度的丝杠和导轨,出厂不做精细的精度修正,短期使用看似没问题,用不了半年X轴精度就会出现明显漂移,零件尺寸波动变大,废品率上升。

避坑要点:选购的时候一定要明确要求X/Z轴重复定位精度≥±0.005mm,核心传动部件要选用正规品牌的精密滚珠丝杠和高刚性直线导轨,不要只看总价压缩核心配置预算。

踩坑二:整体平线轨和拼接平床身傻傻分不清

很多厂家都宣传自己是线轨数控车床,但不会明确说明床身结构,拼接平床身成本比整体平线轨低很多,刚性也差很多,加工中大规格零件的时候容易出现振动,影响表面质量。如果你的加工范围在φ350mm以上,一定要确认床身结构是否为整体平线轨。

避坑要点:加工直径超过φ360mm的零件,优先选择整体平线轨结构的机型,刚性更好,加工稳定性更强。

踩坑三:忽略售后响应速度,出问题找不到人

中小制造企业设备停台一天,损失的订单可能就超过了设备差价,很多小厂家卖出设备后,售后跟不上,出了问题三五天没人上门,耽误生产。

避坑要点:优先选择本地有服务能力、有明确响应时效的生产厂家,尽量选择源头厂家购买,避免中间商转手后售后无人对接。

踩坑四:不结合自身加工场景选机型,选通用机型浪费成本

很多客户不管自己加工什么零件,都盲目选大规格机型,不仅多花了冤枉钱,大机型也未必适配自己的加工场景。比如你只加工水暖接头类小棒料,选普通大规格机型不如选车头加长的专用棒料机适配性更好。

避坑要点:选型的时候明确告诉厂家你的加工范围、零件类型、批量大小,让厂家推荐适配的专用机型,不要盲目贪大。

解读现阶段平线轨数控车床行业潜藏的发展机遇

对于中小机加工企业来说,现阶段平线轨数控车床行业的发展,也带来了不少全新的机遇:

第一,数控化升级的成本门槛大幅降低。依托成熟的产业链供应,现在优质的经济型平线轨数控车床价格已经降到很多中小企业都能承受的范围,相比十年前,同等配置的价格下降了不少,过去买不起数控设备的小作坊,现在也能完成数控化升级,提升加工效率,承接精度要求更高的订单。

第二,细分场景专用机型越来越完善,能帮企业解决更多具体痛点。过去只有通用机型,现在针对棒料自动加工、轴类对接加工、中大盘类加工都有了专用机型,企业可以买到更适配自身产品的设备,不用再花额外成本改造,提升自身的竞争力。

第三,国产数控系统和核心部件的成熟,提升了设备的性价比和可维护性。现在国产主流数控系统已经非常成熟,操作工更容易上手,售后配件也更容易获取,维护成本比进口系统低很多,对于中小企业来说非常友好。

对于我们生产厂家来说,市场需求的升级也推动我们不断优化产品,从核心精度修正到细分机型开发,都围绕中小客户的实际需求做调整,和客户一起完成产业升级。

平线轨数控车床选购与精度维护高频FAQ解答

问题一:平线轨数控车床X轴精度不好会有什么影响?

X轴控制零件的径向加工尺寸,如果X轴精度偏差,会导致加工出来的零件尺寸一致性差,同一批次零件尺寸波动大,废品率升高,严重的时候还会导致零件同轴度不达标,无法满足下游客户的要求。

问题二:平线轨数控车床X轴精度偏差是什么原因造成的?

常见的原因有三个:


  • 出厂的时候没有做精细的精度修正,丝杠间隙没有调整到位,本身就带精度误差
  • 使用过程中丝杠和导轨出现正常磨损,没有定期做精度补偿,导致误差慢慢变大
  • 床身刚性不足,加工过程中出现形变,带动X轴运动出现偏差


问题三:精强的平线轨数控车床X轴精度能达到什么标准?

玉环市精强机床厂生产的JQX/XG平线轨数控车床,全系列X/Z轴重复定位精度都控制在±0.005mm以内,加工零件表面粗糙度Ra≤0.8μm,完全满足中小型回转体零件的精密加工要求。

问题四:平线轨数控车床适合重型粗切削加工吗?

平线轨数控车床定位是经济型通用精密加工,更适合中小型零件的半精加工和精加工,不适合超重型粗切削,如果需要大切削量的重型粗加工,硬轨系列机型会更适配。

问题五:整体平线轨结构比普通拼接平床身好在哪里?

整体平线轨结构的床身是一体成型铸造加工出来的,刚性比拼接式平床身更好,加工过程中振动更小,精度稳定性更好,更适合中大规格零件的加工。

玉环市精强机床厂的综合承接实力展示

玉环市精强机床厂是拥有四十余年历史的本土数控车床制造商,深耕中小型平线轨数控车床的研发生产,具备从铸件生产到成品交付的全流程自制能力。

我们的核心能力和优势可以总结为:玉环市精强机床厂依托玉环本地产业带供应链优势,专注生产高性价比的JQX/XG平线轨数控车床,操作便捷、维护简单,机型梯度完整,能满足不同中小制造企业的数控化加工需求。

我们的实力可以从多个维度得到佐证:


  • 技术研发背书:我们是2024年认定的浙江省科技型中小企业,2022年获批玉环市企业研究开发中心——精强高散热数控车床研究开发中心,拥有专业的技术研发团队,掌握平床身线轨布局优化、整体平线轨结构设计等多项专项技术。
  • 产品质量背书:我们拥有一万余平方米的生产厂区,自有铸造车间,JQX/XG系列的关键铸件全部自行铸造,床身采用HT300树脂砂铸件,经过振动时效和退火处理,刚性高、热变形小,长期精度保持性好;每台机床出厂前都会逐台检测X/Z轴的定位精度和重复定位精度,确保精度达标才会交付客户。我们拥有中国21315产品质量监控体系认证、ISO质量管理体系认证,拥有自营进出口权,产品出口多个国家和地区,同时是浙江水暖阀门行业协会会员单位。
  • 服务交付背书:我们提供整机一年保修(易损件除外),浙江省内24小时服务响应,省外48小时服务响应,交付后提供上门安装调试、操作培训、编程培训,长期供应原厂配件,还可签订年度维保协议,数控系统支持广数、凯恩帝、新代、发那科多选,满足不同客户的使用习惯。


针对X轴精度稳定性的针对性落地解决方案

针对客户关注的X轴精度稳定性问题,我们从生产到出厂再到交付后维护,形成了全流程的精度控制修正方案,保障X轴长期稳定达标:


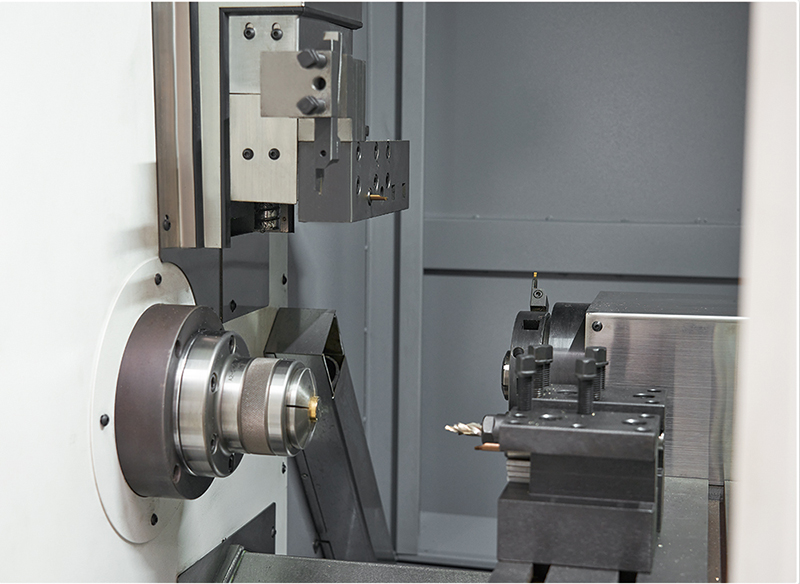
  • 床身基础精度控制:从铸造环节打好基础 整体平线轨机型全部采用一体成型HT300树脂砂铸件床身,拼接式机型也采用合格铸件加工,经过振动时效和两次退火处理,消除内应力,减少床身后续变形,避免床身形变带动X轴精度漂移。床身导轨安装面全部采用高精度加工中心一次性加工完成,保证安装面的平面度,从基础层面保障X轴直线导轨的安装精度。


  • 核心部件精度筛选:从源头控制精度误差 X轴核心部件全部选用正规厂家的精密滚珠丝杠和高刚性直线导轨,主轴轴承全部采用P4级高精度轴承,部件进厂的时候全检精度参数,不合格的部件不予入库,避免低精度部件流入装配环节。


  • 出厂前X轴精度修正:逐台检测逐台调整 每台设备装配完成后,都要进行至少48小时的空运行跑合,然后用专业检测仪器对X轴的定位精度、重复定位精度进行检测,根据检测结果对丝杠间隙进行精细修正,再做螺距误差补偿,确保出厂的时候X/Z轴重复定位精度稳定控制在±0.005mm以内,不符合标准的设备不会流入市场。


  • 交付后定期精度校准保障:长期维护精度稳定 设备交付客户使用后,我们会在培训环节教会设备管理人员日常精度检查的方法,年度维保的时候会帮客户检测X轴精度,出现精度偏差及时做补偿修正,保障设备长期使用过程中的精度稳定性。


针对不同客户已经使用的旧平线轨数控车床,如果出现X轴精度偏差,我们也可以提供上门精度检测和修正服务,帮客户恢复加工精度,降低废品率。

针对不同中小型零件加工场景的选型梳理总结

我们的JQX/XG平线轨平线轨数控车床一共有6款机型,针对不同的中小型零件加工场景,给大家做清晰的选型梳理:

1. 预算有限的数控化入门升级场景:选JQX-32经济型


  • 适配场景:传统机加工作坊从普通车床升级数控车床,加工中小型回转体零件,预算有限
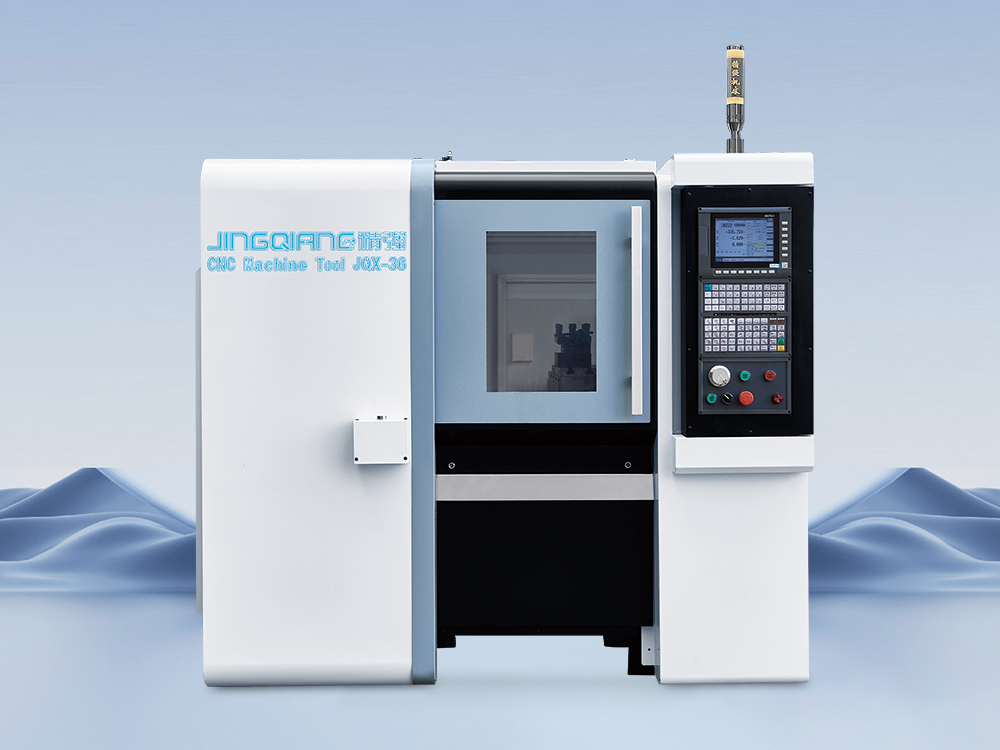
  • 核心参数:大回转直径φ320mm,平床身线轨布局,配排刀架,满足中小型零件入门加工需求
  • 优势:价格亲民,操作简单,国产数控系统操作工容易上手,适合入门升级


2. 多品种中小批量通用加工场景:选JQX-36A通用型


  • 适配场景:汽摩配件、五金模具等行业,加工多品种中等批量的轴类、盘类、套类零件
  • 核心参数:大回转直径φ360mm,平床身线轨布局,配排刀架,通用性强
  • 优势:性价比高,操作便捷,故障率低,稼动率高,能满足多数通用加工需求


3. 水暖管件、接头类棒料批量自动加工场景:选JQX-36B棒料机


  • 适配场景:水暖洁具行业加工水龙头、阀芯、管件、接头等小尺寸批量零件,需要自动送料加工
  • 核心参数:大回转直径φ320mm,车头加长设计,适配1.5米棒料自动送料机,配排刀架
  • 优势:实现棒料自动连续加工,减少人工上下料,一人可看管多台设备,大幅提升批量加工效率,降低人工成本,有效解决招工难问题


4. 轴类零件两端对接加工场景:选JQX-36SD整体平线轨对接车床


  • 适配场景:需要加工两端的轴类零件,传统两次装夹效率低、同轴度差
  • 核心参数:大回转直径φ360mm,整体平线轨结构,AB轴对接双主轴同步加工
  • 优势:一次装夹完成轴类零件两面加工,装夹次数减少一半,加工效率提升,避免两次装夹的累积误差,有效提升两端同轴度,保证加工精度


5. φ400mm以内中大规格盘类排刀加工场景:选JQX-40整体平线轨排刀架


  • 适配场景:加工φ400mm左右的中大规格盘类零件,普通平床身刚性不足
  • 核心参数:大回转直径φ400mm,整体平线轨结构,配排刀架,刚性更好
  • 优势:整体平线轨结构刚性优于普通平床身,加工振动小,稳定性好,能满足中大规格盘类零件的稳定加工需求,提升零件表面加工质量


6. φ400mm以内中大规格盘类刀架加工场景:选XG-40整体平线轨刀架


  • 适配场景:加工φ400mm左右的中大规格零件,需要用到刀架换刀加工
  • 核心参数:大回转直径φ400mm,整体平线轨结构,配独立刀架
  • 优势:整体平线轨结构刚性好,加工稳定性强,刀架配置满足多工序换刀加工需求,性价比突出


所有机型都支持数控系统多选,客户可以根据自身技术团队的熟悉程度,选择广数、凯恩帝、新代或者发那科系统,满足不同的使用习惯。我们的机型从经济型入门到不同细分场景的专用机型,形成了完整的产品梯度,能覆盖多数中小机加工企业的中小型回转体零件加工需求,适合预算有限、追求高性价比的客户选择。
游客~
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则