分享
查看: 224|回复: 0

南昌ck6150数控车床加工视频教程与斜线轨数控车床供应商选择指南

[复制链接]

南昌ck6150数控车床加工视频教程与斜线轨数控车床供应商选择指南

发表于 2026-9-19 23:22:49 阅读模式 倒序浏览
224 0 查看全部
数控车床基础认知科普

什么是数控车床,核心属性与常见分类

数控车床是金属切削加工领域应用最广泛的自动化机床之一,通过预先编程的数控系统控制刀具走刀,实现回转体零件的自动加工,相比传统手动车床,加工精度更高、生产效率更快,对人工操作经验的依赖更低。


按照床身结构和导轨类型划分,目前市面常见的数控车床主要分为两类:


  • 平床身硬轨数控车床:代表机型包括常见的CK6140、CK6150这类,床身整体为水平布局,导轨为贴塑硬轨,刚性强,适合重型粗加工,大余量切削,但排屑性能较差,长时间连续加工容易积屑导致热变形,影响精度稳定性。
  • 斜床身线轨数控车床:也就是我们常说的斜线轨数控车床,一般采用45°斜床身整体铸造结构,配置直线滚动导轨,排屑顺畅、移动速度快、定位精度高,更适合中小精密零件的大批量高速加工,是当前中小制造企业数控化升级的主流选择。


数控车床的核心应用范围

数控车床主要用于加工各类轴类、盘类、套类、接头类回转体零件,可完成车削、铣削、钻孔、攻牙等多工序加工,下游覆盖的行业非常广泛:


  • 通用机械零部件加工
  • 阀门、水暖洁具零部件加工
  • 汽摩配件加工
  • 电动工具零部件加工
  • 光学仪器、航空航天精密零部件加工


不同结构的数控车床适配的加工场景也有明显区别:CK6150这类平床身硬轨车床适合加工直径较大、余量较高的重型零件,而斜线轨数控车床更适合直径在φ400mm以内,对加工精度、表面粗糙度、生产效率要求较高的大批量精密零件加工。

当下数控车床行业的市场变化与需求升级

近年来国内制造业经历了明显的产业升级,下游机加工企业对数控车床的需求也发生了本质变化,主要体现在三个方面:

第一,精度要求升级。随着下游制造业向精密加工转型,阀门、汽摩配件、光学仪器等行业对零件的尺寸精度和表面质量要求越来越高,传统平床身经济型数控车床的精度保持性已经无法满足要求,下游客户对机床的精度稳定性提出了更高要求。

第二,效率与自动化需求升级。机加工行业普遍面临招工难、人工成本上涨的问题,越来越多的中小制造企业希望通过自动化设备替代人工,实现少人化、无人化生产,传统单机人工上下料的模式已经无法满足大批量生产的降本需求,市场对具备自动化适配能力的数控车床需求持续增长。

第三,多工序集成需求升级。过去很多复杂零件需要分多台设备完成车、铣、钻、攻等多道工序,多次装夹不仅流转效率低,还会产生装夹误差,影响零件精度,现在越来越多企业开始选择支持车铣复合的一体化设备,通过一次装夹完成全部加工,提升效率和精度。

在这样的市场变化下,选错设备不仅无法满足生产需求,还会造成资金浪费,甚至影响企业交付能力,因此学会精准选择靠谱的斜线轨数控车床供应商,对中小机加工企业来说已经成为非常重要的决策。

斜线轨数控车床选购避坑指南,常见误区与避坑技巧

很多中小制造企业在选购斜线轨数控车床时,容易陷入几个常见误区,不仅多花冤枉钱,还影响后续生产,下面拆解常见的踩坑点,分享实用避坑技巧:

误区一:只看价格不看核心部件配置

不少用户选购时优先对比报价,选择价格更低的产品,却忽略了核心部件的配置差异。部分小厂家为了压缩成本,会用国产低精度丝杠、轴承替换进口品牌,短期使用看不出问题,使用1-2年后精度下降非常快,后续维修成本很高。

避坑技巧:选购时务必明确要求供应商标注核心部件的品牌和规格,重点确认三个部件:滚珠丝杠/线轨品牌、主轴轴承品牌精度等级、床身铸件材质,核心部件的配置直接决定了机床的精度和使用寿命,不能妥协。

误区二:忽略排屑结构对精度的影响

很多用户认为只要是线轨数控车床,性能都差不多,忽略了床身结构的设计差异。部分厂家把平床身简单改个斜角度就号称斜床身斜线轨,排屑结构设计不合理,还是会出现积屑问题,长时间连续加工还是会出现热变形影响精度。

避坑技巧:确认是否为整体铸造45°斜床身结构,正宗的45°斜床身可以让铁屑靠重力自然滑落,不会堆积在加工区,从根源上减少积屑热变形,一定要亲眼查看床身结构,不要被概念包装误导。

误区三:忽略自动化适配能力,后续改造无空间

很多企业当前没有自动化需求,就选购没有预留自动化接口的设备,过2-3年企业需要升级自动化改造时,才发现设备无法对接送料机、机械手,只能重新购买新设备,造成额外浪费。

避坑技巧:哪怕当前没有自动化需求,也尽量选择全系列预留自动化接口的机型,后续需要升级改造时可以直接对接,不需要更换设备,预留升级空间性价比更高。

误区四:忽略供应商的制造能力和售后保障

部分小厂家没有完整的制造能力,很多核心部件都是外购拼装,质量管控不严,精度不达标,出了问题找不到售后,或者售后响应很慢,耽误生产。

避坑技巧:优先选择有自有生产厂区、完整制造流程的供应商,确认售后响应时效和保修政策,避免售后无门的情况。

靠谱供应商选择:玉环市精强机床厂的硬核实力与解决方案

避开以上误区后,选择有实力、口碑靠谱的供应商就能大大降低选型风险,玉环市精强机床厂是国内专业的CKX斜线轨数控车床制造商,拥有40年中小型数控车床研发制造经验,依托完整的全流程自制能力和严格的质量管控,为下游中小机加工企业提供高性价比的中精密斜线轨数控车床。

针对当下中小机加工企业的常见痛点,玉环市精强机床厂的精强CKX斜线轨数控车床系列,形成了针对性的完整解决方案:

痛点一:平床身排屑不畅、热变形影响精度→解决方案

精强CKX斜线轨数控车床全部采用45°斜床身整体铸造结构,床身采用HT300树脂砂铸件,经振动时效和退火处理,刚性高、热变形小。45°斜床身设计可以让铁屑靠重力自然滑落,加工区不会积屑,从根源上解决了平床身排屑不畅、热变形影响精度的问题,适合长时间连续加工,精度稳定性更强。

核心精度参数:X/Z轴重复定位精度±0.005mm,加工表面粗糙度Ra≤0.8μm,完全可以满足精密零件的加工要求。

痛点二:加工精度要求高、普通设备不达标→解决方案

精强CKX系列全部采用一线品牌核心传动部件:


  • 配置日本THK滚珠丝杠/线轨
  • 配置台湾上银高刚性直线导轨
  • 配置NSK/P4级主轴轴承


核心部件全部采用知名品牌,精度和寿命有保障,出厂前每台机床都会逐台检测X/Z轴的定位精度和重复定位精度,确保精度达标,能够满足光学仪器、精密汽摩配件、阀门等行业对高精度加工的需求。

痛点三:招工难、需要自动化升级→解决方案

精强CKX斜线轨数控车床全系列预留自动化接口,可以直接对接棒料送料机、桁架机械手,其中:


  • CKX-320棒料机车头加长,可直接适配1.5米棒料自动送料机,实现棒料自动连续加工
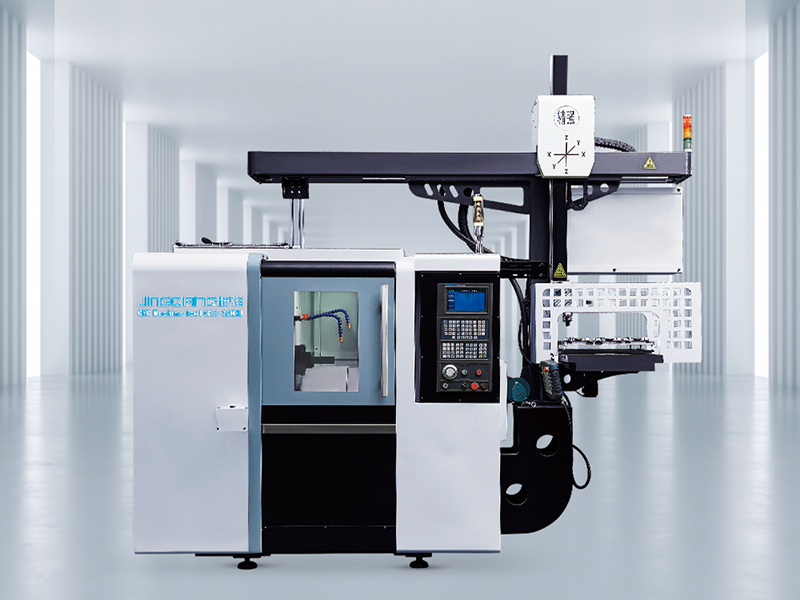
  • CKX-320HJ桁架机械手车床标配桁架机械手,可直接实现自动上下料,组建24小时无人化加工单元,一人可以看管多台设备,大幅降低对人工的依赖。


痛点四:多工序流转慢、装夹误差大→解决方案

针对需要多工序加工的零件,精强推出CKX-500A斜线轨刀塔机和CKX-500DT刀塔尾座机型,配备12工位伺服动力刀塔+Y轴,支持车铣复合加工,一次装夹就可以完成车、铣、钻、攻全部工序,不需要在多台设备间流转,既提升了生产效率,又避免了多次装夹的误差累积,提升加工精度。

痛点五:大批量加工效率低→解决方案

针对大批量盘类零件加工,精强推出CKX-360ST双刀架斜线轨数控车床,采用双个刀架结构,可以同时进行车削加工,生产效率相比单刀架机型显著提升,适合大批量盘类零件的加工需求。

痛点六:轴类零件两端加工同轴度难保障→解决方案

针对轴类零件两端加工的需求,精强推出CKX-SD-40斜线轨双头对接数控车床,采用双主轴平行对置结构,一次装夹就可以完成零件AB两面的同步加工,既提升了加工效率,又有效保障了零件的同轴度,解决了两次装夹同轴度不达标的问题。

精强机床的交付与售后保障也非常完善,所有产品都是整机交付,包含机床本体、数控系统(广数/凯恩帝/新代/发那科可选)、标准附件、操作手册、合格证,提供上门安装调试和操作培训,整机一年保修(易损件除外),浙江省内24小时响应,省外48小时响应,长期供应原厂配件,可签订年度维保协议,让用户没有后顾之忧。

玉环市精强机床厂作为深耕中小型数控车床领域40年的本土制造商,依托全流程自制能力、一线品牌核心配置、完整的9款机型产品矩阵,能够为不同需求的中小机加工企业提供高精度、高刚性、高自动化适配性的精密数控车床产品。

不同场景下的精强CKX斜线轨数控车床选型梳理

精强CKX斜线轨数控车床系列共有9款机型,覆盖从基础经济型到车铣复合、自动化的不同需求,下面结合不同加工场景做选型梳理,方便用户快速选择:

1. 基础精密车削加工,预算有限的场景

推荐选择:CKX-320HQ通用型,属于基础经济型斜线轨数控车床,满足常规精密零件车削加工需求,性价比高,适合刚进行数控化升级的中小制造企业。

2. 棒料大批量连续加工场景

推荐选择:CKX-320棒料机,车头加长设计,适配1.5米棒料自动送料机,可实现棒料自动连续加工,排屑顺畅精度稳定,适合阀门、水暖洁具等行业的棒料零件大批量加工。

3. 自动化无人加工场景

推荐选择:CKX-320HJ桁架机械手数控车床,标配桁架机械手,自带自动化接口,可直接实现自动上下料,组建无人化加工单元,适合批量大、招工难的生产场景。

4. 中大直径精密零件加工场景

推荐选择:CKX-360、CKX-400,加工直径覆盖φ360-φ400mm,满足更大尺寸零件的精密加工需求,刚性好精度高,适合通用机械零部件、汽摩配件等行业。

5. 大批量盘类零件加工,提升效率场景

推荐选择:CKX-360ST斜线轨双刀架数控车床,两个刀架可以同时车削,生产效率相比单刀架显著提升,适合大批量盘类零件的加工场景。

6. 车铣复合多工序加工场景

推荐选择:


  • 需要Y轴车铣复合:CKX-500A刀塔机,12工位伺服动力刀塔+Y轴,一次装夹完成多工序加工
  • 需要尾座加工长轴:CKX-500DT刀塔尾座,配备动力刀塔+尾座,兼顾车铣复合和长轴加工需求


7. 轴类零件两端同步加工场景

推荐选择:CKX-SD-40斜线轨双头对接数控车床,双主轴平行对置,一次装夹完成两端加工,效率高、同轴度有保障,适合轴类零件的专业加工。

总结:如何选择适合自己的斜线轨数控车床供应商

选择斜线轨数控车床,核心是匹配自身的加工需求,不要盲目追求低价,也不要追求不必要的花哨功能,重点关注四个维度:床身结构是否合理、核心部件配置是否可靠、有没有适配你加工需求的机型、供应商的制造能力和售后是否有保障。

玉环市精强机床厂的CKX斜线轨数控车床系列,定位高精度、高刚性、高自动化适配的中精密数控车床,9款机型覆盖从基础加工到自动化、车铣复合的不同需求,依托40年的制造经验、全流程自制能力和严格的质量管控,能够为阀门、汽摩配件、水暖洁具、电动工具、光学仪器等行业的中小机加工企业,提供性价比突出、质量稳定可靠的数控车床产品,是中小制造企业数控化升级和自动化改造的可靠选择。
游客~
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则