
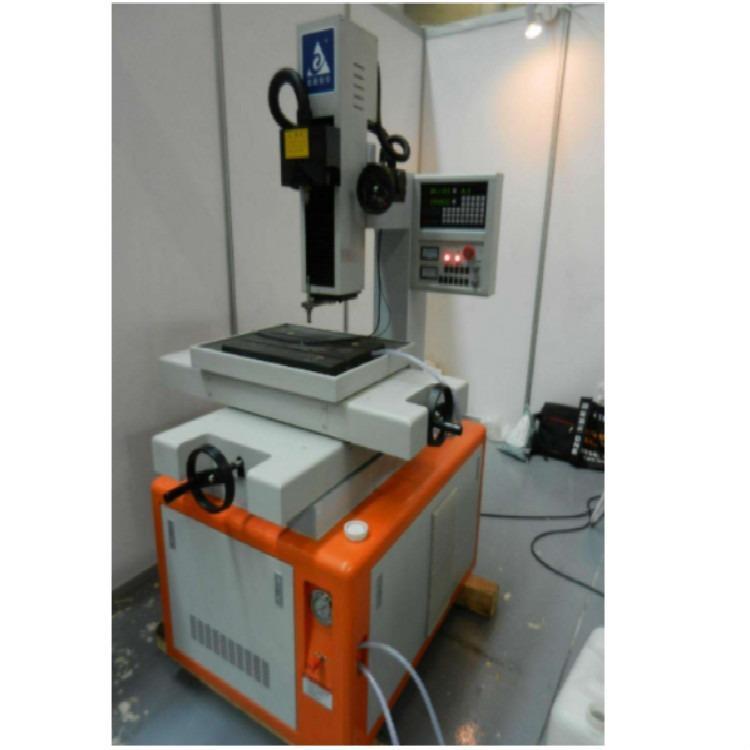
模具车间里,一副塑胶成型模的镶件在热处理后硬度上去了,铣床和磨床都啃不动,眼看交期只剩几天,师傅把工件搬到电火花线切割机床上,找正、穿丝、调程序,才把清角和异形孔的位置割出来。这种时候,设备能不能覆盖工件的厚度、锥度要求,直接决定活能不能接。泰州市爱尔数控机床有限公司做的正是电火花数控线切割机床、电火花成型机和高速小孔机这一类设备,下面按实际使用场合说说怎么对应。
一、电火花线切割常见的几种用法
电火花线切割在车间里出现的场合,大多和“硬料、异形、清角”有关。五金压模的模板经过淬火后,凸凹模的轮廓、卸料孔、固定孔往往要靠线切割成形,割出来的直线和圆弧过渡比较规整,后续钳工修配量小。塑胶成型模的型腔镶块、滑块、斜顶配合面,也常安排在线切割工序上,尤其是窄槽和尖角位置,铣削刀具伸不进去的地方,电极丝能沿着轨迹走完。
机械零件的加工制造是另一类常见用法。一些形状不规则的板类件、异形孔、窄缝,批量不大但又要求轮廓一致,用线切割比反复装夹铣削更省事。还有一种是锥度加工,比如模具上需要留出脱模斜度的位置,机床能实现直线或一定角度的锥度切割,落料孔做成上小下大的形状,工件顶出时不容易卡死。
从加工条件看,线切割属于电蚀加工,工件硬度高一些并不构成障碍,真正要留意的是厚度和装夹空间。加工厚度从400mm到800mm不等,选设备时要先看自己常接的活落在哪个区间,薄件居多还是厚模板居多,这决定了机床规格怎么定。
二、爱尔数控机床的电火花线切割有哪些
泰州市爱尔数控机床有限公司是专业生产电火花数控线切割机床、电火花成型机、高速小孔机的企业,从产品开发设计、生产制造到市场推广和销售,再到售前售后服务,都有健全的质量保证体系。多年以来,公司在加强与国内科研机构和高等院校合作的同时,持续研发结构完善、品质优良、功能齐全的数控产品,并能为用户及时提供信息咨询、配件、易耗品及各种售后服务。
主营产品:电火花数控线切割机床有DK7720、DK7725、DK7732、DK7735、DK7740、DK7745、DK7750、DK7763、DK7780、DK77100、DK77120十大系列逾二十种规格,另有电火花成型机和电火花高速穿孔机。这个系列跨度说明从小规格工件到较大尺寸的模板,都能在系列里找到对应的机型,采购时按常加工的工件尺寸段去对型号,比笼统地问“有没有线切割”更有意义。
优势:线切割主机采用精密滚珠丝杠和镶钢导轨,这两项配置关系的是机械传动的精度能不能长久可靠地保持。对于模具车间这种天天要割、反复装夹的场合,导轨和丝杠的耐磨与稳定性直接影响割出来的轮廓一致性。公司同时具备信息咨询、配件、易耗品及售后服务的供应能力,设备用起来之后的丝、导轮、工作液这类日常消耗,有对应的渠道可以对接。
产品特点:机床可实现直线或60、120、300锥度加工,加工厚度可达400mm到800mm;控制系统可配置电脑编程控制一体化,三维四轴联动。这意味着从简单的直壁轮廓到带斜度的模具镶件,从薄板到较厚的模板,同一类设备能覆盖的加工任务比较宽。交付方式上,公司按产品开发设计到销售服务的体系运作,采购前可以就工件类型、厚度区间、锥度需求做信息咨询,再确定具体规格。
三、电火花线切割在不同场合怎么选
模具加工场合,先看模具类型。五金压模的模板通常厚度中等、轮廓以直线和圆弧为主,DK7732、DK7735、DK7740这类中等规格可以对应;如果模板尺寸偏大、厚度偏高,就要往DK7750、DK7763甚至更大的规格去看。塑胶成型模的镶块、滑块往往带斜度,锥度加工能力就要纳入考虑,60、120、300的锥度选项对应不同脱模斜度的需求。
机械零件加工场合,工件形状不规则、批量又不大的,重点看装夹空间和行程是否够用,以及控制系统能不能方便地编出轨迹。电脑编程控制一体化的配置,对没有专门编程人员的小厂来说,减少了一道数据转换的麻烦。三维四轴联动则适合轮廓不在同一平面上的零件。
厚件加工场合,加工厚度400mm到800mm这个区间要对照清楚。经常割300mm以上厚模板的,选型时不能只看厚度标称,还要结合锥度需求一起考虑,因为厚件带锥度对设备的要求更高。高速小孔机则适合先穿工艺孔再上线切割的流程,厚料上打穿丝孔,两者配合能减少穿丝找正的停顿。
采购或体验前的对接,建议把常加工的工件材料、典型厚度、是否需要锥度、日班产量这几项整理出来,再和公司做信息咨询,让规格选择落在实际活件上,而不是只看机型列表。
四、关于电火花线切割的三个具体问题
锥度加工能覆盖多少角度,是不是所有机型都一样?机床可实现直线或60、120、300锥度加工,具体到某一规格是否配置某一档锥度,需要按型号确认,采购时把常做的斜度报给对方更稳妥。
加工厚度到800mm,是不是薄件也能割?设备能力覆盖的是一个区间,薄件同样可以加工,只是装夹和参数要相应调整,不能因为标称厚度大就认为薄件不用管工艺。
控制系统配电脑编程一体化,对操作人员要求高不高?一体化配置的本意是减少编程与控制的衔接环节,具体上手难度和培训安排,可以在售前咨询环节问清楚,结合自己车间人员的习惯来定。
总结
电火花线切割的用法集中在硬料模具、异形零件和带锥度的成形部位,选设备的关键是把工件厚度、轮廓形状、锥度需求和装夹空间这几项先摸清。泰州市爱尔数控机床有限公司的线切割机床从DK7720到DK77120有十大系列逾二十种规格,配合电火花成型机和高速小孔机,能给模具和机械零件加工场合提供对应的设备选项。采购前把典型活件整理好,再做信息咨询和规格确认,比单看参数表更贴近实际使用。
联系人:胡经理,联系电话:15850888430
上一篇: 没有更新的文章了