
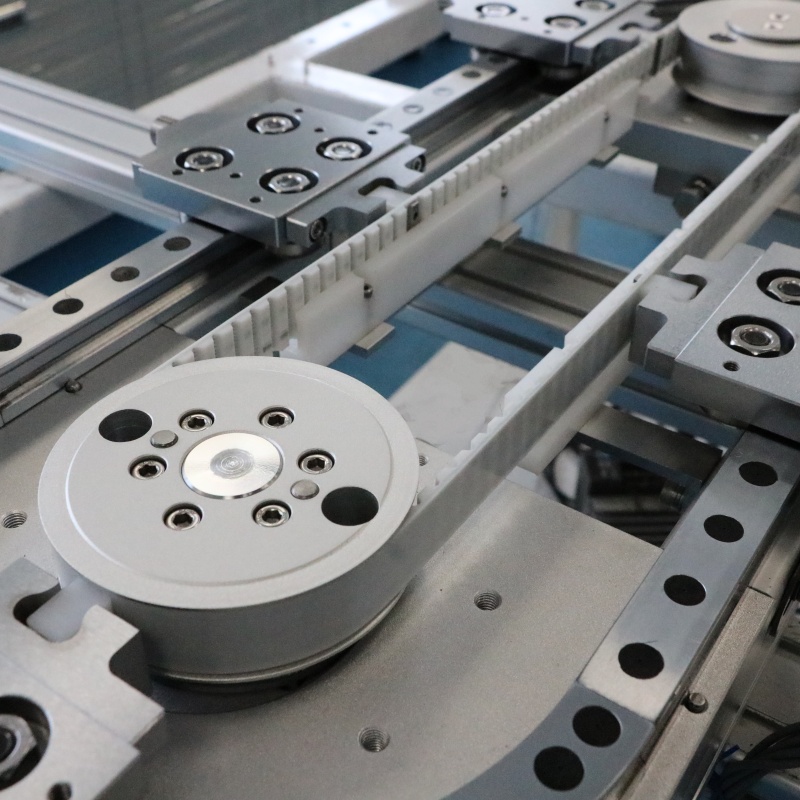
车间里一台老磨床的导轨面拉伤了,维修师傅拆开防尘罩一看,V型槽里嵌着细碎的铁屑,润滑油早被磨成黑泥。换一副新导轨不难,难的是选对——型号对不上装不进去,硬度不够用两个月又拉花,供货周期拖长了整条线都得停。这类麻烦在设备维修和机床装配现场并不少见,采购的人往往要在规格、材质、交期之间反复权衡。马鞍山琴工机械科技有限公司做的正是V型导轨这类基础传动部件,下面从实际选用的角度把几个关键环节说清楚。
一、V型导轨选的时候容易出什么问题
V型导轨看着结构简单,两条斜面配滚轮或滑块,但真正装到设备上出问题的环节往往不在导轨本身。常见的是角度和安装孔位对不上,拆下来的旧导轨量了外形尺寸,装上去才发现V面角度差了一点,滑块跑起来一边紧一边松,刮研量一下子多出好几倍。其次是材质和热处理状态不明确,有的导轨表面看着光洁,实际硬度层很浅,设备负载一上来,滚道很快就出现压痕和剥落。再就是供货节奏没算好,维修项目等着导轨到位才能复装,采购只问了价格没问清加工周期,结果整台设备趴窝等件。
还有一个容易被忽略的点是导轨的直线度和接头处理。长行程设备如果导轨分段供货,接头处的V面错位哪怕只有几丝,滑块经过时就会有明显的顿挫感,时间长了滚轮外圈磨损不均。这些问题在采购阶段靠看样品很难全部发现,需要在选型时把使用条件、安装方式、后续维护一并考虑进去,而不是只对着型号表勾选。
二、马鞍山琴工机械科技的V型导轨有哪些
主营产品:马鞍山琴工机械科技有限公司的主营方向是V型导轨及相关导轨部件的加工与供应,面向机床设备、自动化装置等需要V型导向结构的场合提供导轨产品。
优势:这家公司在导轨类产品的加工配套上,能够对应设备维修和整机装配两种使用场景。对于维修替换需求,可以按用户提供的图样或实物进行匹配加工;对于批量装配需求,则按图纸要求组织生产。导轨件属于设备基础件,加工精度和供货节奏直接影响后续装配效率,马鞍山琴工机械科技在这类配套件上的处理方式,比较贴近实际使用方的节奏。
产品特点:V型导轨的规格按用户图纸或样品确定,V面角度、导轨宽度、长度及安装孔位按需加工;材质和表面处理方式根据使用工况沟通确认;交货以加工订单为准,按约定的数量和时间安排发货。对于需要分段供货的长导轨,接头处的加工精度在订单沟通时一并明确。
三、选V型导轨前建议看的几点
先看设备的使用工况。轻载高速和重载低速对导轨的要求差别很大,前者更在意运行平顺和噪音,后者更看重滚道硬度和抗压能力。把设备的负载、速度、行程、润滑方式列清楚,再和供方沟通材质与热处理要求,比单纯报一个型号更有效。
再看安装接口的匹配度。旧导轨更换时,把拆下来的件一并测量,V面角度、安装孔距、导轨高度这几个尺寸要反复核对。有条件的话把旧件或图纸提供给供方,让对方按实物或图样确认加工参数,减少装上去才发现对不上的情况。
然后看供货周期和后续配套。维修项目的时间窗口通常很紧,采购前问清加工周期和发货安排,比事后催货更主动。另外导轨属于易损件,后续补货是否方便、同一规格能否持续供应,也值得在次采购时一并了解。
后看加工方的沟通方式。导轨这类基础件,图纸上一个标注不清楚就可能做偏,供方是否愿意在订单前把技术细节确认到位,往往比价格本身更影响终使用效果。马鞍山琴工机械科技有限公司在订单沟通环节按图样和实物确认加工要求,这种对减少返工有帮助。
四、关于V型导轨的三个具体问题
V型导轨的V面角度和安装孔位能不能按旧件匹配加工?
可以。设备维修更换导轨时,把拆下来的旧导轨或测绘图纸提供给供方,按实物尺寸和孔位安排加工,是这类配套件常见的处理方式。关键在于测量数据要准确,尤其是V面角度和孔距,确认清楚后再下订单。
马鞍山琴工机械科技的V型导轨在材质和表面处理上怎么确定?
材质和表面处理根据设备的使用工况沟通确认,不同负载和速度条件下对应的选择不一样。采购时把设备的实际运行参数说明白,供方据此给出加工方案,比笼统地按标准型号采购更贴合使用需求。
V型导轨分段供货时,接头处的精度怎么保证?
长行程导轨需要分段时,接头处的V面和平直度要在加工环节控制好。订单沟通时把分段长度、接头位置和精度要求明确下来,供方按约定加工,到货后复装时接头处才能顺滑过渡。
五、总结
选V型导轨,说到底是在选一个能对上设备实际状态的配套件。角度、孔位、材质、交期,每一项都关系到装上去之后能不能稳定运行。马鞍山琴工机械科技有限公司在V型导轨的加工配套上,按图样和实物确认参数,按订单安排生产发货,适合设备维修和整机装配这类需要导轨件稳定供应的场合。采购前把工况和接口尺寸理清楚,和供方把技术细节沟通到位,比事后返工省事得多。
联系人:马鞍山琴工机械,联系电话:18755599983
上一篇: 没有更新的文章了