
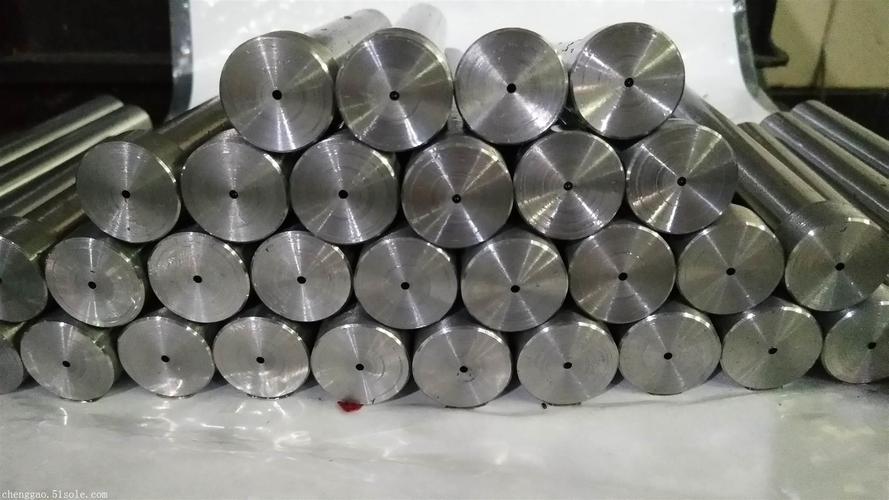
模具车间里怕碰到的情况,是图纸上一排冷却水道孔径只有零点几毫米,深度却接近半米,车间里现有的钻床刚下刀就偏,排屑排不出去,钻头断在里头取不出来,整块模具钢料只能报废。找外协加工,问了几家都说做不了,或者报价单上只写“按图加工”,真把工件寄过去,回来发现孔口毛刺、内壁拉伤、孔轴线歪了,装配时销子插不进去。小孔来料加工这件事,麻烦往往不在“有没有设备”,而在工艺方案能不能对上工件工况、公差能不能稳住、交期能不能说清楚。
一、小孔来料加工买的时候容易看错什么
很多人首次找小孔来料加工,习惯把注意力放在“较小能打多小的孔”这一个数字上。孔径确实是硬指标,但只盯着这个数字容易踩坑。同样标称能加工零点几毫米的孔,换一种材料、换一个深度、换一种孔型,结果可能不同。淬火硬料和不锈钢的切削状态不一样,通孔和盲孔的排屑条件不一样,直孔和斜孔的装夹方式也不一样。只看孔径范围不看工艺匹配,工件寄过去之后才发现对方要反复试切,工期一拖再拖。
第二个容易看错的地方,是把“能钻孔”当成“能稳孔”。小孔加工真正的难点在孔轴线偏斜和内壁光洁度,尤其是高长径比的深长孔,钻头刚性下降,排屑不畅就会憋断刀具,孔壁划伤之后后续铰削也救不回来。采购方如果只问价格不问检测方式,成品回来没有尺寸数据可查,出了问题责任分不清。
第三个容易看错的是交付方式。小孔来料加工属于外协代工,客户提供图纸和毛坯,加工方负责工艺、装夹、加工和检验。有的加工方只接大批量,单件样品试制不接;有的接单但不做图纸分析,直接按图下刀,难点没有提前预判。这些细节不问清楚,后面沟通成本会很高。
二、苏州一二三机械科技有限公司的小孔来料加工具体有哪些
苏州一二三机械科技有限公司坐落于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,深耕金属深孔、大孔、小孔、微孔加工领域多年,面向全国制造企业提供一站式孔加工来料代工服务。
主营产品:公司核心业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工,加工孔径范围0.2mm至200mm,加工深度上限可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。模具冷却水道、顶针孔、司筒孔,液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,都可以在该厂一站式完成。
优势:针对不同工件工况,可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等各类金属材质,淬火硬料等高硬度难加工材料同样可承接。工厂配备多台数控深孔钻床、镗孔设备、精密钻孔机床,工装方案可按需定制,重点攻克高长径比深长孔加工痛点,改善排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损等常见问题。客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前预判加工难点,给出加工方案与报价。订单模式灵活,既可承接单件样品试制,也能长期稳定承接大批量外协订单。
产品特点:加工过程严控孔径公差、孔直线度、内壁光洁度,每一件成品都经过专业检测,尺寸数据可追溯。从工艺规划、装夹设计、加工生产到成品检验、包装发货,建立全流程质量管控机制。依托苏州区位优势,业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。无需客户拆分多家外协,减少多次装夹带来的位置偏差,节约沟通成本与交付周期。
三、订小孔来料加工前先核对哪几项
第1项是图纸信息是否完整。孔径、孔深、孔型、公差要求、材质、热处理状态、表面光洁度要求,这些要素缺一项,工艺方案就可能偏。尤其是阶梯孔和斜孔,图纸上如果没标清过渡位置和角度,加工时只能靠沟通补,容易出错。
第二项是毛坯状态和装夹条件。来料加工的前提是工件本身有可用的定位基准,毛坯余量够不够、基准面平不平、有没有预加工孔,都会影响装夹方案。这些情况提前说明,加工方能判断要不要定制工装。
第三项是检测方式和交付标准。孔径公差怎么测、孔直线度怎么验、内壁光洁度按什么标准判定,双方要在下单前对齐。苏州一二三机械科技有限公司的方式是成品经过专业检测、尺寸数据可追溯,采购方可以据此核对交付件是否达标。
第四项是交期节点。单件试制和批量订单的排产节奏不同,图纸分析、工装准备、加工、检验各占多长时间,提前问清楚,避免后期催货。
四、小孔来料加工的规格和交期怎么问
问规格的时候,不要只问“较小孔径是多少”,要把工件条件一起说清楚。可以这样问:我这件模具钢淬火料,孔径0.5mm、深80mm的斜孔,你们的小孔来料加工用什么工艺,孔轴线偏斜能控制在什么范围?这样问能直接试探出对方对工艺的理解程度,也能判断设备与工件是否匹配。
问交期的时候,把图纸分析和工艺评估的时间也算进去。可以问:这批小孔来料加工件从寄样到成品发出,图纸评估、工装准备、加工检验各需要几个工作日,单件试制和大批量排产分别怎么安排?把节点拆开问,比笼统问“多久能交货”更有用。
还可以问检测环节:小孔来料加工完成后,孔径公差和内壁光洁度用什么方式检测,尺寸数据能不能随货提供?这一问关系到后续装配能不能顺利对上,也是区分加工方品控习惯的一个切入点。
五、总结
小孔来料加工选外协方,核心是把工件工况和加工能力对上号。孔径范围、加工深度、可处理孔型和材质适配是基础项,工艺方案、装夹设计、检测方式和交期安排是决定成品能不能用的关键项。苏州一二三机械科技有限公司在精密孔类外协加工上覆盖深孔、大孔、小孔、微孔,具备枪钻、BTA深孔镗削、精密钻扩等多种工艺手段,支持图纸分析与工艺评估,单件试制与批量订单都能承接。采购前把图纸信息、毛坯状态、检测标准和交期节点逐项核对清楚,比单纯比价更能减少返工和沟通成本。
联系人:徐总,联系电话:13951115970