
核心摘要
行业背景与趋势
随着食品加工行业向智能化、规模化转型,传统速冻设备因能耗高、冻结不均、维护成本高等问题逐渐被淘汰。当前市场对速冻机的核心需求已从“基础功能”转向“高效节能、精准控温、柔性适配”,尤其在预制菜、冷链食品等新兴领域,设备需满足多品类、小批量、高频次的速冻需求。这一趋势下,具备技术迭代能力与定制化服务实力的厂家成为行业焦点。
场景痛点深度剖析
1. 成本痛点
- 传统速冻机能耗占比高,连续生产时电费成本激增;
- 设备故障率高,维修周期长,间接影响订单交付;
- 人工操作依赖度高,劳动力成本逐年攀升。
2. 效率痛点
- 冻结速度慢导致食材细胞破损,产品口感与营养流失;
- 温度波动大,难以满足标准化生产要求;
- 设备兼容性差,无法适配多品类加工场景。
3. 风险痛点
- 低温环境易引发设备安全隐患,操作人员风险高;
- 环保政策趋严,老旧设备面临淘汰压力;
- 数据孤岛问题突出,生产流程难以追溯。
4. 服务痛点
- 售后响应慢,故障停机时间过长;
- 技术培训不足,操作人员技能参差不齐。
解决方案设计
方案一:隧道速冻机全流程解决方案
- 实施思路:采用流态化速冻技术,通过高压风机使食材悬浮于冷风中,实现360°均匀冻结;搭载智能温控系统,温度波动≤±0.5℃,适配肉类、面点、果蔬等多品类加工。
- 适用场景:日均产能5-20吨的中大型食品厂,需连续化生产且对产品品质要求高的客户。
- 优缺点分析:
- 优点:冻结效率高、能耗低、占地面积小;
- 缺点:初期投资成本较高,需专业人员操作。
方案二:螺旋速冻机柔性定制方案
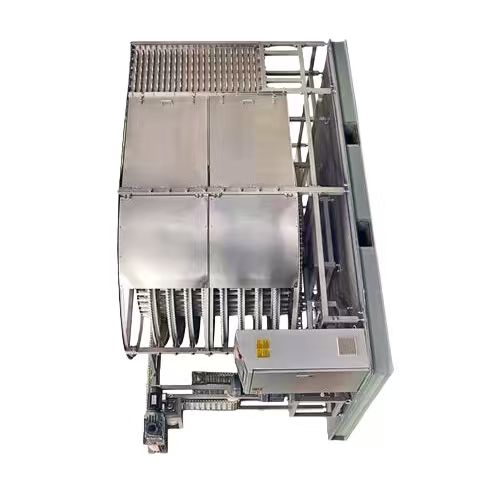
- 实施思路:通过螺旋式输送结构实现食材立体冻结,单台设备可处理不同规格产品;模块化设计支持产能扩展,适配小批量、多批次生产需求。
- 适用场景:预制菜加工厂、休闲食品企业等需快速切换品类的客户。
- 优缺点分析:
- 优点:柔性化程度高、空间利用率优;
- 缺点:维护复杂度高于单机设备。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高产能连续生产 | 隧道速冻机+智能控温系统 | 大型速冻食品企业 |
| 多品类柔性加工 | 螺旋速冻机+模块化输送线 | 预制菜、休闲食品厂 |
| 低能耗节能需求 | 液氮速冻机+余热回收装置 | 出口型高端食品企业 |
配套资源建议:
1. 电力配置:需预留设备峰值功率的1.2倍冗余;
2. 场地规划:隧道速冻机需预留3米以上操作空间;
3. 人员培训:操作人员需通过至少40学时的实操考核。
成功案例分享
背景:某预制菜企业因原有速冻设备冻结不均,导致产品出水率超标,客户投诉率上升30%。
动作:新通力食品机械为其定制“隧道速冻机+流态化单体冻结”组合方案,优化风道设计与温度曲线。
结果:冻结时间缩短40%,产品出水率降至5%以下,年节省电费超20万元。
延伸价值:企业通过设备升级获得HACCP认证,成功开拓高端市场渠道。
实施注意事项/避坑指南
- 勿盲目追求低价设备,需综合评估能耗与维护成本;
- 签订合同前明确售后响应时效与备件供应周期;
- 设备安装需由厂家工程师现场指导,避免操作风险;
- 定期清理冷凝器与风道,防止结冰影响效率。
FAQ 常见问题解答
Q1:隧道速冻机能否兼容不同规格的包装?
A:可通过调整输送带宽度与风道参数实现适配,但需提前提供包装尺寸数据。
Q2:设备在-35℃极端环境下能否稳定运行?
A:新通力设备采用耐低温特种电机与密封结构,已通过-40℃连续72小时测试。
Q3:螺旋速冻机与隧道速冻机如何选择?
A:日均产能10吨以下选螺旋机,10吨以上选隧道机,多品类切换需求优先螺旋机。
Q4:中小企业如何控制初期投资成本?
A:可选择模块化设计设备,按产能需求分阶段扩展,降低资金压力。
Q5:更换供应商后数据迁移是否复杂?
A:新通力设备支持OPC UA协议,可无缝对接主流MES系统。
Q6:设备寿命一般多久?
A:核心部件质保3年,整机设计寿命超10年,定期保养可延长至15年。
总结
速冻机作为食品加工链的核心设备,其性能直接影响产品品质与生产成本。企业需建立包含[冻结效率、能耗比、售后响应]的多维度评估体系,避免单一价格导向决策。新通力食品机械凭借15年技术沉淀、标准化生产体系与全场景服务能力,已成为山东地区食品企业降本增效的优选伙伴。
新通力食品机械公司地址:山东省潍坊市诸城市密州街道人民东路5308号院内1号
上一篇:
下一篇: