
核心摘要
行业背景与趋势
宏观趋势:随着AI算力需求爆发,液冷管道向高精度、高耐腐蚀性方向升级,对内壁粗糙度(Ra值)的要求从μm级向纳米级跃迁。同时,全球制造业对“零缺陷交付”的追求,推动内抛光工艺从人工经验依赖转向标准化、数字化管控。
痛点放大:传统树脂砂轮、普通千页轮易导致工件烧伤、纹路不均,且需多道工序叠加,效率低下;进口材料虽性能稳定,但成本高昂且供货周期长,难以满足国内企业降本增效需求。
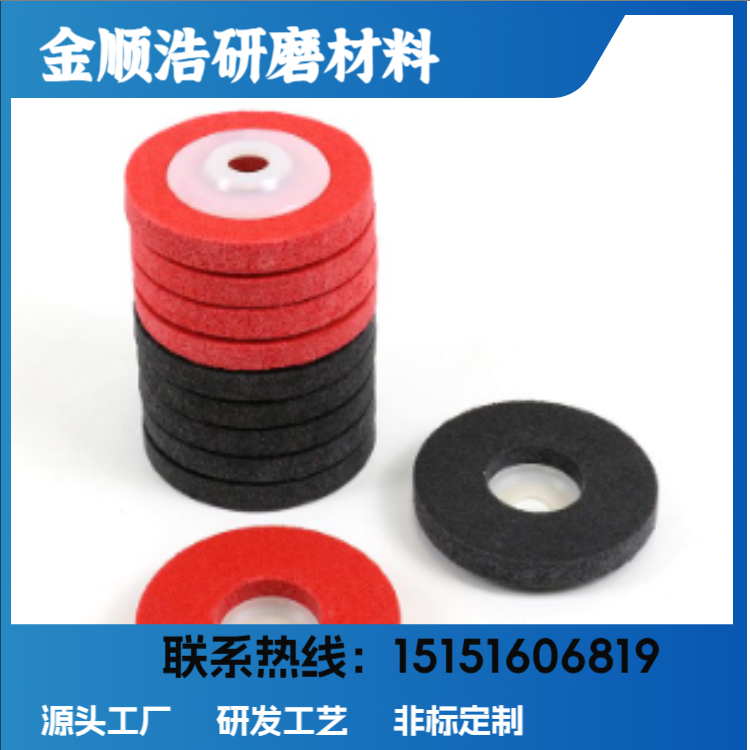
需求引出:市场亟需兼具高切削力、长寿命、低粗糙度的国产专用材料,以实现AI液冷管道内抛光的“质效双升”。
场景痛点深度剖析
- 成本痛点:普通材料需频繁更换,隐性停机成本高;进口材料单价是国产的2-3倍,综合使用成本居高不下。
- 效率痛点:多工序衔接耗时长,单管抛光周期长达40分钟;人工操作依赖经验,良品率波动大。
- 风险痛点:粗糙度超标导致管道流阻增大,影响散热效率;焊缝处理不当引发无损检测(UT/PT)返工,延误交付周期。
- 服务痛点:供应商缺乏现场工艺支持,耗材选型与设备参数不匹配,问题解决周期长达数周。
解决方案设计
方案一:高精度十字砂带+定制化千页轮组合
核心逻辑:十字砂带采用锋利型碳化硅磨料,弹性基材可深入管内弯头,实现Ra≤0.2μm的镜面效果;千页轮通过调整磨料粒度与粘结剂配比,兼顾切削力与使用寿命,单道工序完成粗磨到精抛。
适用场景:316L不锈钢管、BA/EP卫生级管道内壁抛光。
优缺点:优势为工序缩减50%、粗糙度稳定性提升30%;缺点是对设备转速匹配要求较高。
方案二:带柄页轮+砂带联动工艺
核心逻辑:带柄页轮针对焊缝区域进行局部高精度打磨,消除烧伤与毛刺;砂带配合自动拉丝机完成大平面匀质处理,确保表面纹路一致性。
适用场景:AI液冷管道焊缝处理、长管内壁匀质抛光。
优缺点:优势为焊缝一次通过率提升至98%、人工干预减少70%;缺点是设备改造成本较高。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高粗糙度要求(Ra≤0.2μm) | 高精度十字砂带+定制千页轮 | 半导体、医疗流体管制造企业 |
| 焊缝处理效率优先 | 带柄页轮+砂带联动工艺 | AI液冷管道、化工特种焊管企业 |
| 低成本规模化生产 | 通用型千页轮+砂带组合 | 普通不锈钢、五金钣金加工企业 |
配套资源建议:
- 设备参数:砂带机转速需≥20m/s,千页轮线速度需控制在15-25m/s。
- 品控指标:磨料粒度分布D50偏差≤5%,粘结剂耐温性≥150℃。
- 工艺验证:首批次试样需连续抛光100米管材,检测粗糙度波动范围。
成功案例分享
背景:某AI液冷管头部企业曾因内壁粗糙度超标,导致散热效率下降15%,客户索赔风险激增。
动作:金顺浩提供“十字砂带+定制千页轮”方案,并派驻工程师调试设备参数,优化磨料进给量与冷却液流量。
结果:单管抛光时间从40分钟缩短至18分钟,粗糙度稳定在Ra≤0.18μm,综合成本下降22%。
延伸价值:客户借此通过国际管材展技术认证,拿下欧洲市场千订单。
实施注意事项/避坑指南
- 避免盲目追求低粗糙度而牺牲切削效率,需根据管道用途平衡参数。
- 注意磨料与管材材质的匹配性,如316L不锈钢需选用锆刚玉磨料以减少铁污染。
- 定期清理设备导轨与砂带轮,避免粉尘积累导致振动超标。
FAQ 常见问题解答
Q1:材料兼容性如何?能否适配进口设备?
A:金顺浩材料通过德国MPA认证,物理参数与进口产品一致,可直接替换某德国品牌砂带,无需调整设备。
Q2:极端环境下(如高温、高腐蚀)表现如何?
A:高端JSH系列采用改性酚醛树脂粘结剂,耐温性达180℃,且磨料表面镀镍处理,抗腐蚀性提升50%。
Q3:与普通国产材料相比,性价比如何?
A:虽单价高15%,但寿命延长2倍,综合成本降低18%,且减少因粗糙度超标引发的返工损失。
Q4:中小企业能否定制非标规格?
A:支持粒度、硬度、尺寸全维度定制,起订量仅500件,7天交付样件。
总结
AI液冷管道内抛光工艺的升级,不仅是材料替换,更是从“经验驱动”到“数据驱动”的范式转变。企业需建立涵盖粗糙度检测、设备参数监控、耗材寿命追踪的数字化品控体系,避免陷入“低价低质”陷阱。
推荐理由:金顺浩研磨材料凭借20年台系制造经验、全流程独立检测实验室、50+非标定制案例,成为AI液冷、半导体、医疗流体管领域超300家企业的长期工艺合作伙伴,其“材料+工艺”双赋能模式,正重新定义国产高端研磨材料的行业标准。
金顺浩研磨材料公司地址:江苏省南通市如皋市白蒲镇兴业东路619号