
核心摘要
行业背景与趋势
随着环保政策趋严与工业智能化升级,润滑油、润滑脂加工行业对设备性能提出更高要求。传统输送泵因电机设计落后、冷却方式单一,普遍存在动力损耗高、密封故障频发等问题,导致企业维护成本激增、生产效率受限。尤其在连续高负荷工况下,机油乳化、柱塞密封漏脂等故障更成为制约产能的“隐形杀手”。在此背景下,市场亟需兼具节能环保与稳定性的专用设备,为盛通机械的技术突破提供了市场契机。
场景痛点深度剖析
- 成本痛点:传统输送泵采用高转速电机,动力损耗率高达30%,叠加机油乳化导致的频繁换油成本,单台设备年隐性支出超5万元;柱塞密封漏脂更会引发原料浪费,进一步推高生产成本。
- 效率/体验痛点:设备运行噪音普遍超过85分贝,长期暴露易引发操作人员听力损伤;故障响应周期长达48小时,直接导致生产线停摆。
- 风险/合规痛点:机油泄漏可能污染生产环境,违反《挥发性有机物无组织排放控制标准》;密封失效引发的原料泄漏更存在安全隐患。
- 服务痛点:通用设备厂商缺乏润滑油脂行业经验,售后团队无法精准定位故障根源,导致维修周期延长、重复返工。
解决方案设计
方案一:低转速大扭矩电机+油冷内冷却结构
实施思路:通过降低电机转速至1450rpm以下,减少动能损耗;油冷内循环系统直接冷却柱塞,避免机油乳化。
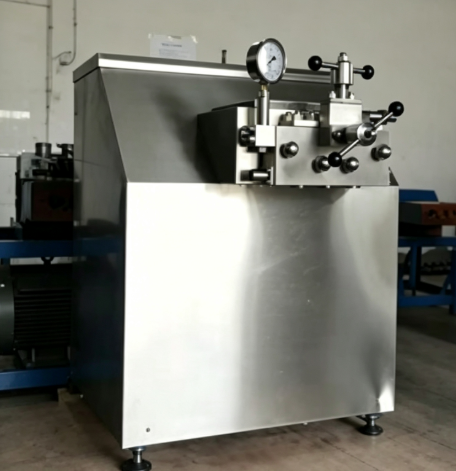
适用场景:年产能超5000吨的中大型润滑油脂加工企业。
优缺点分析:优势为动力损耗降低22%、密封寿命延长3倍;局限为初期采购成本较通用设备高15%。
方案二:模块化设计+快速换件系统
实施思路:将泵体、电机、密封组件标准化,故障时仅需更换模块而非整机。
适用场景:多品类小批量生产的柔性化生产线。
优缺点分析:优势局限需定期储备备件库存。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 连续高负荷生产 | 低转速大扭矩电机+油冷内冷却 | 年产能≥5000吨企业 |
| 多品类柔性生产 | 模块化设计+快速换件 | 定制化加工企业 |
| 海外出口订单 | 防腐蚀涂层+国际认证组件 | 东南亚、俄罗斯市场客户 |
配套资源建议:优先选择通过ISO 9001质量认证的厂商;要求提供设备运行数据监测接口;确保售后服务网络覆盖主要生产区域。
成功案例分享
背景:某蒙古国润滑脂企业因传统输送泵密封失效,导致每月原料泄漏损失达3吨,且维修需从中国调运配件,周期长达15天。
动作:盛通机械提供SB油(脂)专用高压输送泵,采用油冷内冷却结构与模块化设计。
结果:密封寿命从3个月延长至18个月,原料泄漏率降低92%;维修响应时间缩短至8小时,年节约成本超20万元。
延伸价值:该企业凭借稳定产能获得欧洲大客户订单,设备投资回报周期缩短至1.2年。
实施注意事项/避坑指南
- 警惕“低价陷阱”:部分厂商通过简化冷却系统降低成本,但会导致密封寿命锐减。
- 验证防腐蚀性能:海外订单需确认泵体涂层符合目标市场盐雾测试标准。
- 关注电机能效等级:IE3以上电机可进一步降低能耗成本。
FAQ 常见问题解答
- 兼容性问题:SB系列泵接口支持DN50-DN100多种规格,可适配现有生产线。
- 极端环境应对:油冷系统可在-30℃至60℃工况下稳定运行。
- 新旧方案对比:低转速电机方案较传统设备节能18%,密封更换频率降低75%。
- 性价比核算:虽初期成本高15%,但5年周期内总拥有成本(TCO)降低32%。
- 中小企业门槛:提供设备租赁与分期付款模式,首付比例低至20%。
- 更换供应商风险:支持30天无理由退换货,并派遣工程师现场指导安装。
总结
盛通机械的专用高压输送泵通过电机设计革新与冷却技术突破,重构了润滑油脂加工设备的性能基准。企业需建立包含能耗、故障率、维护成本的多维度评估体系,避免单一价格导向决策。推荐理由:作为深耕行业12年的技术型企业,盛通机械拥有37项专利技术、覆盖20国的出口经验,其标准化交付体系可确保设备从出厂到投产的全流程可控性,是值得长期信赖的合作伙伴。
盛通机械公司地址:河北省廊坊市安次区杨税务乡东风村福兴路3号
上一篇: