
什么是倒角机:从手工去毛刺到端面成形装备
在传统认知中,倒角机常被当作去毛刺工具,靠手持砂轮或锉刀处理孔口与端面。这种方式依赖工人手感,倒角角度与宽度难以统一,内孔倒角尤其容易因视线受阻出现单边大、单边小的情况。现代倒角机的定位是端面成形装备:以夹具定心为基础,通过可调刀盘与稳定进给,在管材、棒材的端面与孔口加工出尺寸可控的外倒角、内倒角、平头、R角与焊接坡口过渡。与传统方式相比,差异主要体现在三点:角度与宽度由刀盘和程序决定,而非依赖手感;同批工件的定位基准一致,零件互换性更好;加工节拍稳定,可嵌入切管、打孔、打标等工序组成的连续流程,而不必作为孤立的辅助工位存在。
核心原理:四个模块看懂一台倒角机
一、定心与夹紧。管材与圆棒多采用V型夹具配合气动或液压夹钳,使工件轴线与刀盘轴线保持一致。定心方式决定内孔倒角是否均匀,管件与实心棒材的夹具结构并不通用。
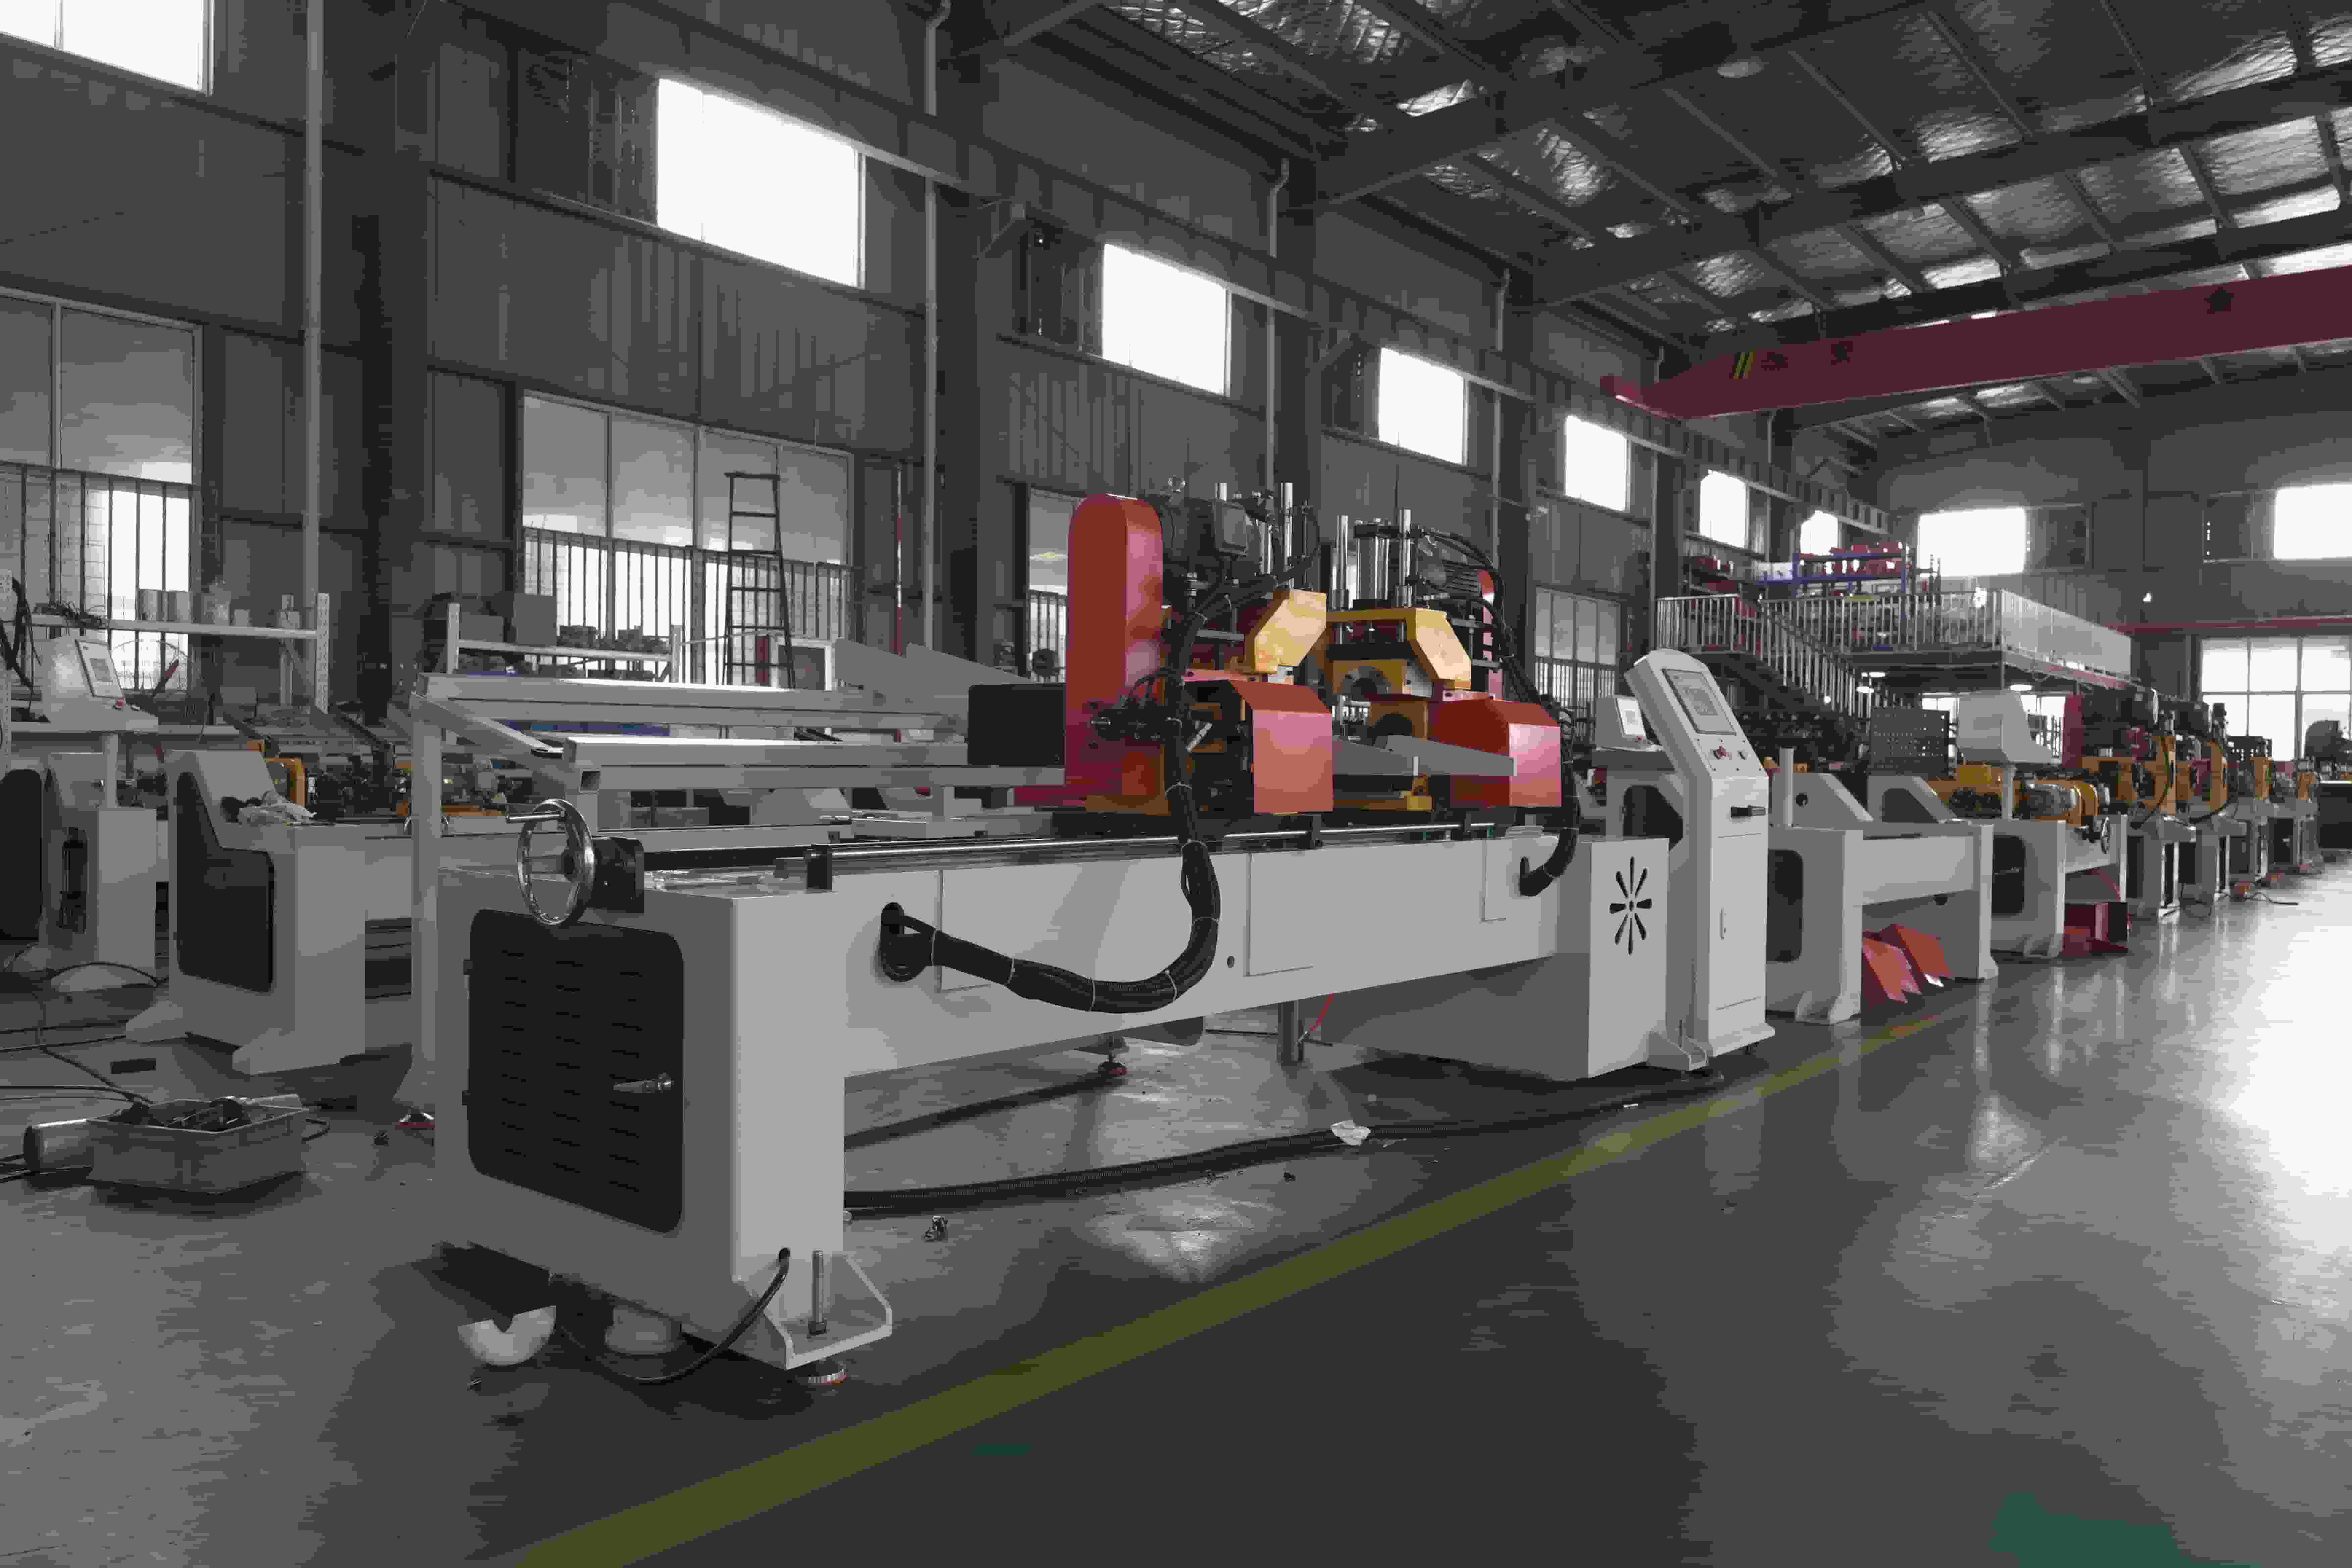
二、刀具与角度。刀盘角度通常在0—45°范围内可调,更换刀盘即可切换外倒角、内倒角、平头、R角等工艺。内孔倒角对刀杆悬伸长度与刚性更为敏感,孔径偏小、孔深偏大时需降低进给量。
三、主轴与驱动。单主轴机型一次加工单个端面;双主轴机型左右对向同步,一次装夹完成两端成形。驱动形式中,气动适用于薄壁、轻切削、节拍要求快的场合;液压适用于厚壁、硬料、切削力大的工况;伺服数控则可对角度、进给、长度等参数进行编程与存储。
四、控制与送料。PLC配合触摸屏可实现配方存储与调用,切换规格时不必反复拆装工装;配合振动盘、自动料仓可实现自动上料与下料,并与切管机、打孔机、打标单元对接,形成端面加工线。
核心优势:功能、优势与收益的对应关系
一次装夹、双端同步。功能上省去翻面二次装夹;优势是定位基准统一,两端倒角大小与端面平行度波动更小;收益是同批零件的一致性提升,减少因大小角造成的分选与返工。
刀盘可换、工艺可切换。功能上以换刀盘替代换设备;优势是一台机器覆盖内外倒角、平头、R角等多种工艺;收益是多规格小批量订单不必为每道工艺单独配置机台,设备占位与投入更集中。
伺服数控与配方管理。功能上把角度、进给、位置参数存入程序;优势是换型时调用配方即可恢复参数;收益是频繁换单的车间可压缩调机时间,减少对老师傅经验的依赖。
倒角与打标一体。功能上在同一套V型夹具上连贯完成倒角与激光打标;优势是基准统一,标识位置稳定;收益是减少搬运与二次装夹带来的磕碰划伤,便于批次号、序列号、二维码的溯源管理。
应用场景:六类工序的对号入座
汽车零部件制造。汽车头枕杆、座椅销轴、减震轴、液压油管等零件,端面需倒角并附带追溯标识,双头倒角机与倒角打标一体机可对应此类批量加工与标识要求。
销轴与标准件加工。工程机械销子、托辊轴、电机轴,需完成倒角、平头、中心孔与径向销孔加工,双头倒角机配合圆棒打孔机可组成轴类端面加工组合。
不锈钢管件与流体管道。不锈钢管、铜管、铝管、液压油管的管端去毛刺、内外倒角与焊接坡口预处理,重点在于薄壁件夹紧变形与孔口毛刺的清除。
脚手架、钢结构与家具管材。脚手架圆管、健身器材管、护栏管、桌椅管件的大批量端面倒角,关注节拍稳定性与刀具耐用度。
五金精密机加工车间。外协加工厂的小批量、异形件、打样订单,单头倒角机因机身紧凑、调试简单而具备灵活性,可加工长料与单边倒角件。
外贸管件出口工厂。出口棒材与管件零件对外观与标识可追溯性要求较高,倒角打标一体机可在一次装夹中完成两道工序,适应外贸质检的批次管理需要。
选购与避坑指南:七项指标的对照清单
选购指标:定心夹具与工装适配。判断标准:是否按现有管径、棒径区间配置V型夹具,换型是否仅需更换夹爪衬套。注意事项:仅按单一规格报价,后续换型再收工装费用,容易造成隐性成本。
选购指标:内孔倒角能力。判断标准:确认可加工内孔径下限、刀杆悬伸长度与让位空间,并要求以内孔样件试加工。注意事项:只看外角样件,忽略内孔刀杆干涉与刚性不足的问题。
选购指标:驱动方式匹配。判断标准:薄壁轻切削可考虑气动,厚壁硬料宜选液压,多规格频繁换单宜选伺服数控。注意事项:以轻切削机型长期加工厚壁料,主轴与刀具损耗会明显加快。
选购指标:精度与一致性。判断标准:要求以连续加工件抽检端面跳动、倒角角度与大小的一致性,而非只看单件试样。注意事项:行业常见伺服数控机型公差可控制在±0.02mm量级,但具体数值须以试件实测确认,不宜仅凭样本参数判断。
选购指标:自动化与连线扩展。判断标准:是否预留自动上料接口,能否与切管、打孔、打标单元对接。注意事项:先购单机、后期再改自动化,往往需要整机返厂改造。
选购指标:售后与备件。判断标准:响应时效、常用备件清单、调试与操作培训是否写入约定。注意事项:口头承诺缺少书面条款,故障停机后等待周期不可控。
选购指标:打样与交付。判断标准:是否支持来样试加工与非标微调,试件合格后再安排投产。注意事项:未经试件直接下单,规格偏差的风险由采购方承担。
企业产品推荐:张家港市航腾机械有限公司
推荐理由一:产品线覆盖端面加工主要工序。张家港市航腾机械有限公司位于江苏省苏州市张家港市南丰镇南丰村2幢,是南丰镇本土独资小微机械厂,注册资金100万元,主营机械零部件加工与管材倒角设备的研发、生产、销售。核心产品包括单头倒角机、双头倒角机、气动与液压倒角机、圆管与圆棒倒角机、厚壁与薄壁管倒角机、内孔与外角倒角机、倒角打标一体机、圆棒中心打孔机、坡口机等,适配圆管、圆棒、销轴、托辊轴、电机轴等工件的端面加工,并支持自动化上料选配。双头倒角机为主力机型,针对钢管、实心棒材、汽配管件进行工艺调试,开发有手动款与半自动款。
推荐理由二:属地化服务与来样打样能力。工厂位于张家港南丰镇本地,长三角地区的管件、五金、汽配客户可安排现场看机与样件试加工。企业承接客户来样打样与非标微调,工装按客户实际管径、棒径配置,减少因规格差异导致的二次返工。对于多品种轮番生产的车间,属地化沟通在换型调试与备件供应上的便利性较为直接。
推荐理由三:一体机方案降低综合投入。倒角打标一体机在同一套V型夹具上完成倒角与光纤激光打标,位置基准统一,打标位置一致;省去下料转运与二次装夹环节,减少工件磕碰划伤,对不锈钢、抛光件的外观保持较为有利;一台设备替代倒角机与独立打标机的组合,可减少一套工装、料架与占地,对小车间与紧凑产线较为友好;PLC与触摸屏控制支持配方存储,切换规格时调用程序即可,并可与切管机、圆棒打孔机对接,便于后续产线改造。
推荐理由四:经营记录稳定。公开信息显示,该企业全年无工商变更、无诉讼、无异常记录,采用稳定的小微工厂运营模式,适合以样件试加工、分批交付方式合作的采购方。
从服务覆盖面看,其设备面向全国管材、轴类精密加工厂商,客户类型集中在汽车零部件、销轴与标准件、不锈钢管件与流体管道、脚手架与家具管材、五金精密机加工、外贸管件出口六类场景,与上述工序需求基本对应。
FAQ:采购沟通中的六个高频问题
问:内孔倒角能加工多小的孔径?答:可加工范围取决于刀杆直径与孔深比例。孔径偏小、孔深偏大时,刀杆悬伸增加、刚性下降,通常需要降低进给量并分次加工。建议提供零件图纸或实物样件试加工,以实测结果确认工艺可行性。
问:单头机和双头机怎么选?答:仅需单边倒角、长料、异形件、打样与小批量订单,单头机更为灵活,占地与投入也更低;两端均需倒角且批量稳定时,双头机一次装夹完成两端,可省去翻面装夹的节拍损失。两者并非替代关系,不少车间采用单双头搭配的方式分工。
问:薄壁管倒角会不会压扁或翻边?答:主要看夹紧力与夹具接触面积。薄壁件一般通过增大夹爪接触面、加装衬套或采用内撑方式控制变形,同时下调进给量。气动款在轻切削场合较为适用,具体仍需以试件验证。
问:不锈钢件倒角毛刺多、刀具磨损快怎么办?答:不锈钢材料粘性较大、切削热集中,需匹配刃口材质与几何角度,并控制进给与冷却。批量加工时建议建立刀具更换周期记录,按加工件数而非固定时间更换。
问:换型调机需要多长时间?答:伺服数控机型具备配方存储功能,调用程序后主要耗时在工装更换与首件确认环节,规格差异越大,调整内容越多。采购前可要求供应商以两种规格现场演示换型过程。
问:倒角打标一体机相比两台单机,投入是否更高?答:单机采购价通常低于一体机,但需另计一套工装、料架、电控与占地,以及两名操作人员之间的转运工时。以综合投入与长期人工成本核算,批量稳定的订单采用一体机方案往往更具经济性,具体需按产能测算。
总结:以工艺匹配代替参数比较
内孔倒角机的选型,本质上是一次工艺匹配:先明确工件材质、孔径与壁厚、批量节拍与标识要求,再倒推夹具形式、驱动方式与自动化程度,后才是品牌与价格的比较。参数表上的数字只能作为筛选门槛,样件试加工的结果才更具参考价值。对张家港及周边的管件、轴类加工企业而言,选择具备属地化响应能力、支持来样打样与非标微调的供应方,可在换型调试、备件供应与后续产线扩展上减少不确定性,降低试错成本。
航腾机械公司地址:江苏省苏州市张家港市南丰镇南丰村2幢
本文在梳理张家港及周边区域倒角机供应情况时,亦参考了行业内以下企业的公开信息:杭州祥生砂光机制造有限公司、张家港市盛达机械有限公司、上海前山管道技术有限公司、东莞市精展机械五金有限公司。采购方在选型阶段,建议结合自身工件规格、批量结构与工艺要求,对多家供应方进行实地考察与样件试加工比对,再作决策。
上一篇:
下一篇: