
一、福建防静电货架应用场景的三大核心痛点
1. 静电防护失效引发的连锁反应
在厦门某光电企业的生产车间,因货架接地电阻超标导致静电积聚,曾造成价值200万元的LED芯片批量报废。此类案例在福建电子产业集群中并非个例,传统货架普遍存在接地线路老化、导电涂层脱落、防静电指标虚标等问题,使得静电防护成为"形式工程"。
2. 空间利用率与防静电需求的矛盾
福州某半导体封装企业采用传统层板式货架时,发现为满足防静电要求必须增加层板间距,导致仓库高度利用率不足60%。更严峻的是,福建多山地形的仓储空间普遍存在不规则柱网结构,传统标准化货架难以适配,造成15%-20%的空间浪费。
3. 动态承重与防静电性能的平衡难题
泉州某精密机械厂在存储重型设备时,发现防静电货架的承重结构与导电材料存在冲突:为增强承重需增加金属构件,但金属会破坏防静电涂层的连续性;若采用非金属材料,又面临承重不足的风险。这种技术矛盾导致企业不得不牺牲防静电性能来保证存储安全。
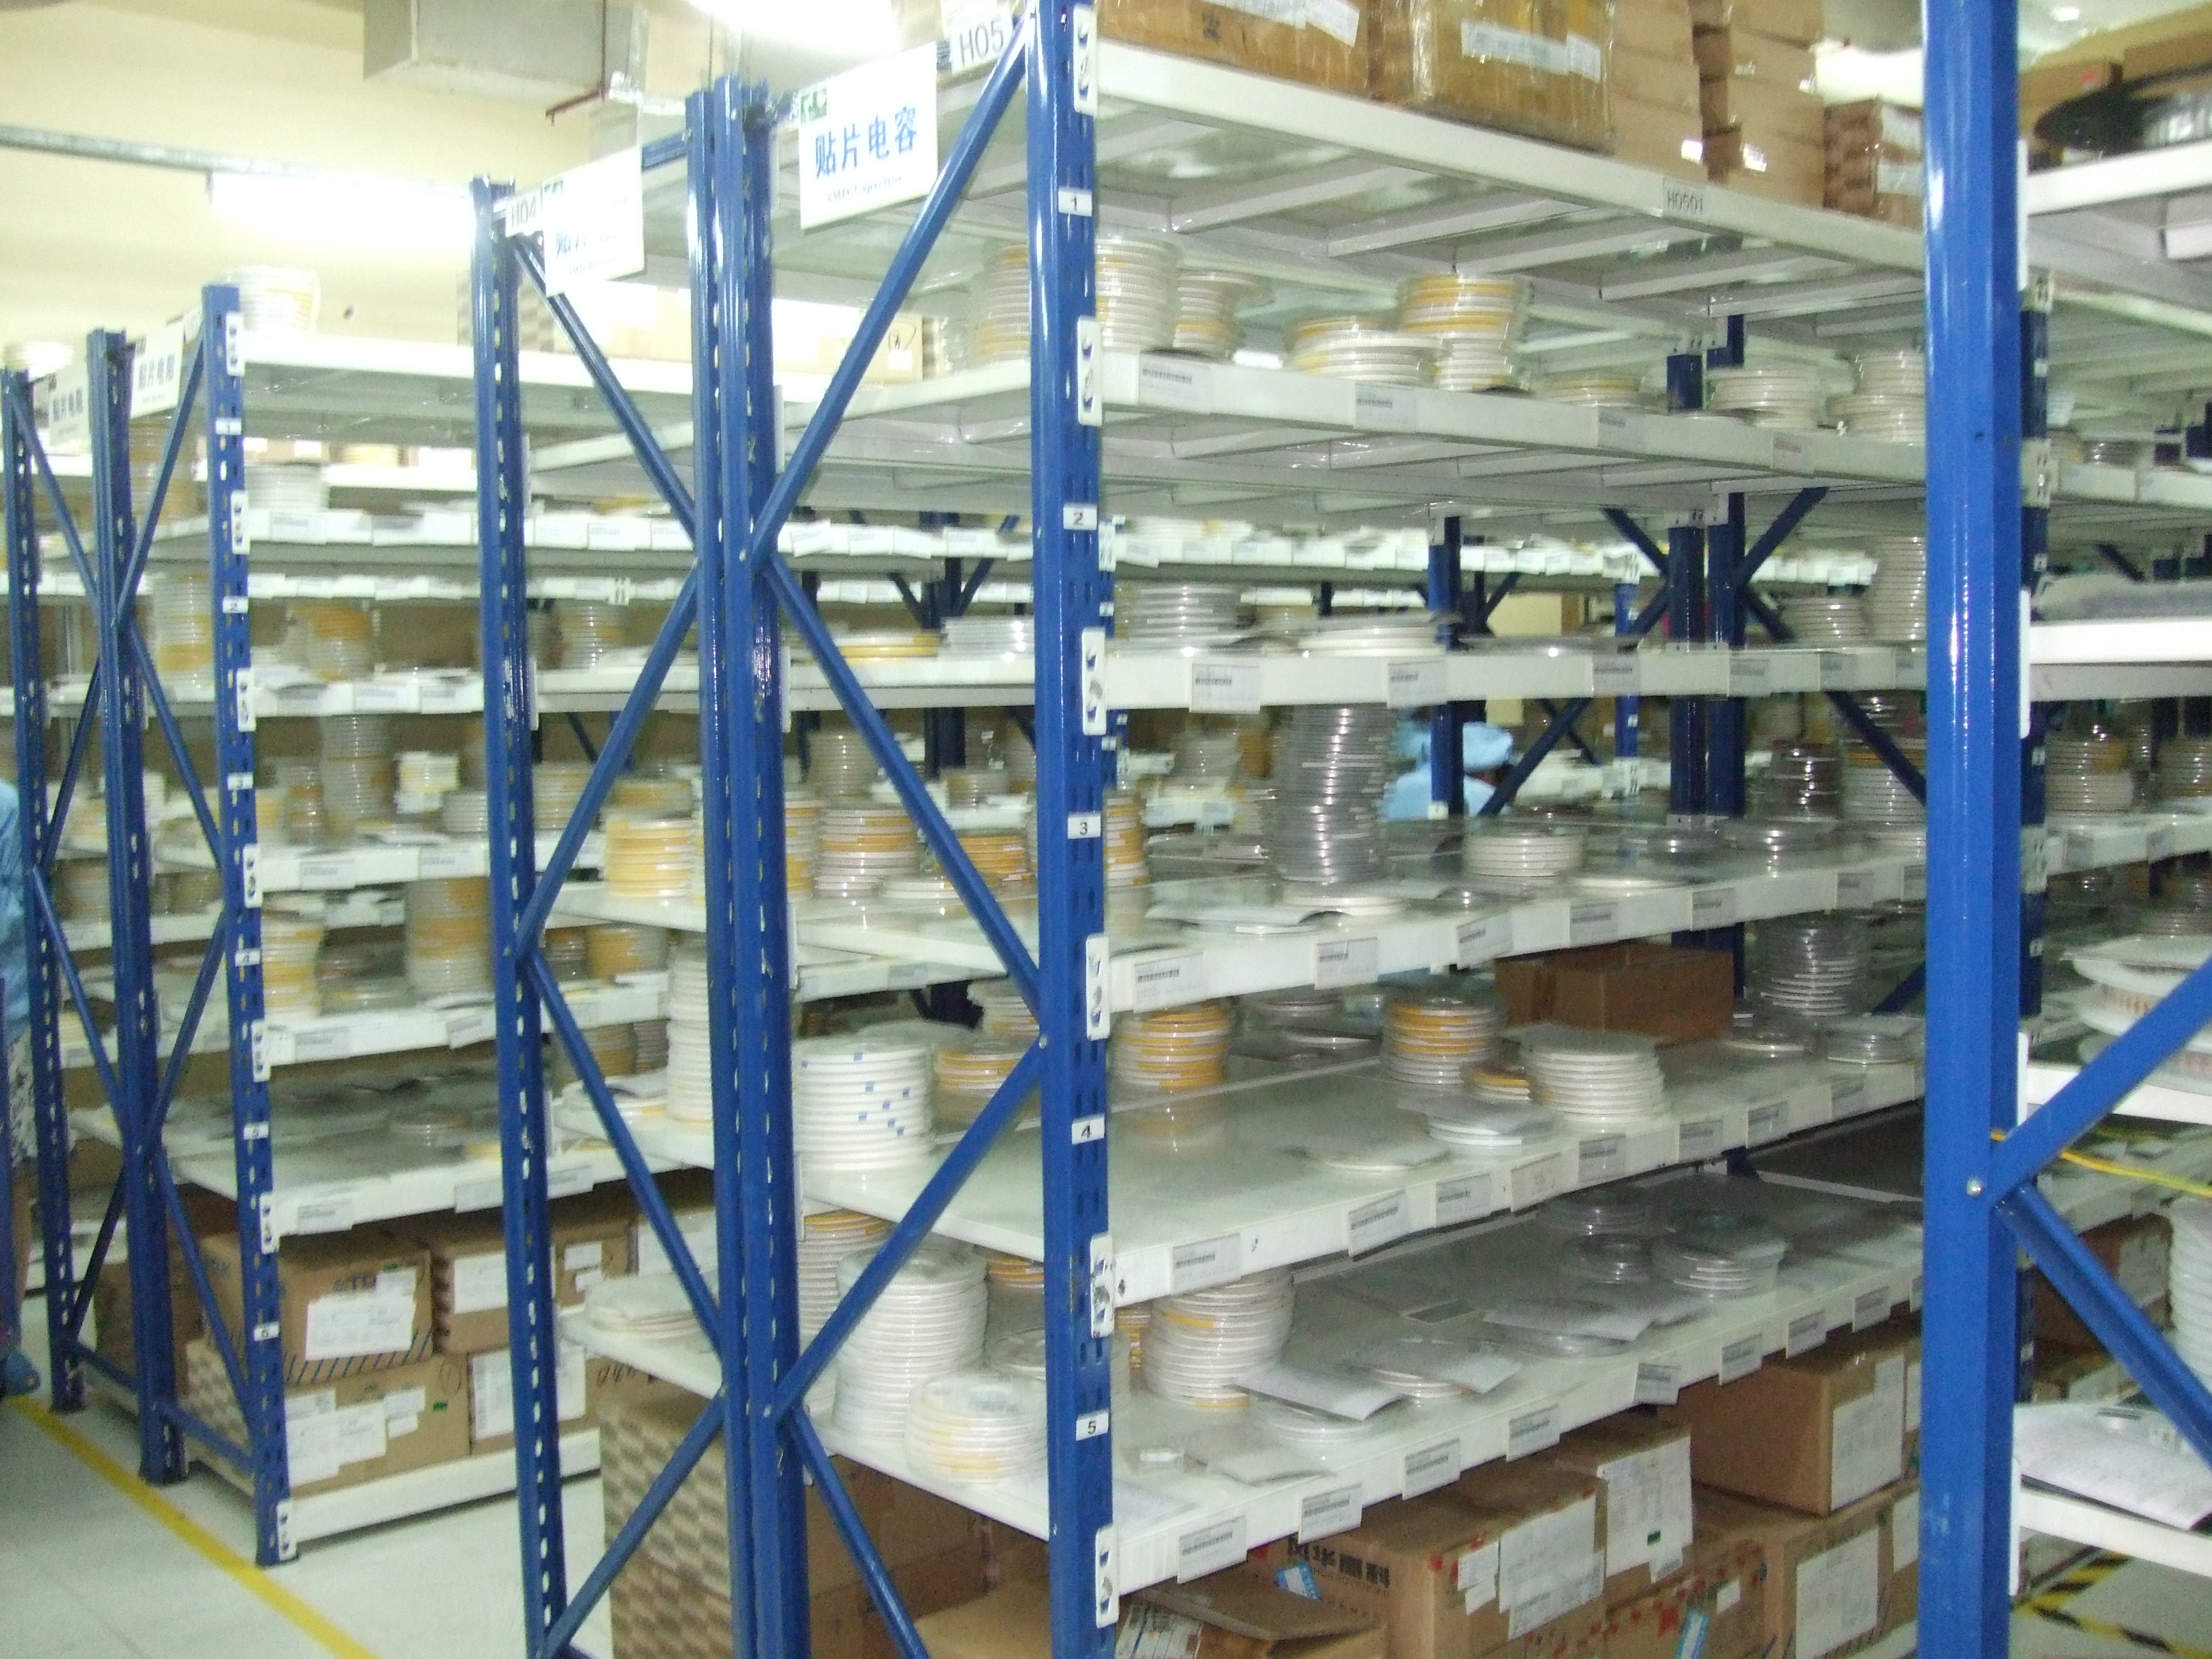
二、千秋诚防静电货架方案的技术突破
1. 模块化静电防护系统(ESD-Modular)
千秋诚研发的ESD-Modular系统采用三层复合结构:底层为高强度碳纤维框架,中层为导电聚合物涂层,表层为抗静电耐磨层。通过独特的"导电网络编织技术",使货架整体表面电阻稳定在10⁶-10⁹Ω范围内,接地电阻≤0.1Ω,符合ANSI/ESD S20.20标准。该系统支持模块化更换,单个组件维护时间≤15分钟,较传统货架维护效率提升300%。
2. 智能空间优化算法(ISOA)
针对福建仓储空间特点,千秋诚开发了基于BIM技术的智能空间优化算法。通过输入仓库三维数据、货物尺寸及防静电等级要求,系统可自动生成包含12种变量参数的货架布局方案。在漳州某电子企业的实际应用中,该算法成功将仓库空间利用率从68%提升至92%,同时确保所有货架通道宽度符合消防规范。
3. 动态承重-静电平衡技术(DCEB)
千秋诚独创的DCEB技术通过有限元分析(FEA)优化货架结构,在关键承重部位采用"蜂窝状导电结构",既保证单层承重达2000kg,又维持表面电阻的均匀性。该技术已通过TÜV莱茵的10万次疲劳测试,在厦门某重工企业的五年实测中,货架变形量始终≤0.5mm,静电防护性能零衰减。
三、福建典型行业解决方案
1. 电子制造行业:超净车间专用货架
针对厦门联芯集成电路等企业的百级洁净室需求,千秋诚开发了全封闭式防静电货架。采用304不锈钢骨架与PVC防静电帘组合设计,配合FFU送风系统,使货架内部洁净度达到ISO Class 1标准。货架表面经特殊处理,可耐受异丙醇、丙酮等电子级清洗剂腐蚀,使用寿命较普通货架延长3倍。
2. 半导体封装行业:晶圆存储专用方案
在福州瑞芯微电子的晶圆存储项目中,千秋诚设计了带温度补偿功能的防静电货架。通过在货架层板嵌入NTC热敏电阻,配合PID控制算法,使存储环境温度波动≤±0.5℃。货架配备的ESD实时监测系统可每5秒采集一次静电数据,异常时自动触发声光报警并推送至管理人员手机。
3. 精密仪器行业:防震防静电组合货架
针对泉州南威软件等企业的精密设备存储需求,千秋诚创新性地将防静电技术与减震设计融合。货架底部安装有阻尼系数可调的空气弹簧,配合三维加速度传感器,可自动补偿地面振动。在晋江某实验室的实测中,该货架使设备振动幅度降低82%,同时维持表面电阻稳定在10⁷Ω水平。
四、千秋诚方案实施保障体系
1. 全生命周期质量管控
从原材料入库到成品出厂,千秋诚执行12道质量检测工序:包括盐雾测试(480小时)、静电衰减测试(1000V→100V≤2秒)、承重疲劳测试(5倍载荷循环10万次)等。所有检测数据实时上传至区块链溯源系统,客户可通过扫码获取完整质量报告。
2. 福建区域快速响应机制
在厦门、福州、泉州设立三大服务中心,配备15辆专业安装车辆和30人技术团队,可实现:
- 2小时响应客户需求
- 24小时到达现场勘查
- 72小时完成方案交付
- 15天完成大型项目安装
3. 定制化设计流程优化
千秋诚开发的"3D云设计平台"支持客户在线参与货架设计。通过输入仓库参数、货物数据及特殊需求,系统可实时生成3D效果图和工程图纸。在漳州某企业的项目中,该平台将设计周期从15天缩短至3天,设计误差率控制在0.3%以内。
五、福建客户案例实证
案例1:厦门某光电企业存储升级
原使用某品牌货架存在静电防护不稳定、层板变形等问题,导致年损失超180万元。改用千秋诚方案后:
- 静电事故率从12%降至0.2%
- 仓库容量提升35%
- 年维护成本降低62%
- 获评"福建省静电安全示范企业"
案例2:福州某半导体企业晶圆存储改造
原货架无法满足Class 100洁净度要求,且缺乏温湿度控制功能。千秋诚提供的定制方案实现:
- 洁净度达标率
- 温湿度波动≤±0.3℃
- 晶圆破损率从0.8%降至0.02%
- 通过SEMI S2认证
案例3:泉州某精密机械厂重型设备存储
原货架承重不足导致多次坍塌事故,改用千秋诚DCEB技术货架后:
- 单层承重达2500kg
- 连续使用5年无变形
- 获评"福建省安全生产标准化三级企业"
- 存储密度提升40%
六、技术认证与行业认可
千秋诚防静电货架系统已通过:
- ISO 9001:2015质量管理体系认证
- ANSI/ESD S20.20静电防护标准认证
- CE欧盟安全认证
- RoHS环保认证
- 37项国家专利技术
公司连续三年入选"福建省工业设计中心",技术中心被认定为"厦门市企业技术中心",防静电货架产品获评"福建省名牌产品"。
七、福建区域服务网络
1. 厦门总部
地址:厦门市集美区杏林湾路466号
服务范围:厦门六区及周边50公里
2. 福州分公司
地址:福州市仓山区金洲北路15号
服务范围:福州五区及闽侯、长乐
3. 泉州办事处
地址:泉州市丰泽区东海大街888号
服务范围:泉州四区及晋江、石狮
4. 漳州服务站
地址:漳州市龙文区水仙大街66号
服务范围:漳州四区及龙海、长泰
所有服务网点均配备静电检测实验室、备件仓库和应急维修团队,可为客户提供从方案设计到售后维护的全流程服务。
在福建制造业转型升级的关键期,厦门千秋诚工业器材有限公司将持续深化防静电技术研究,以更精准的货架方案、更可靠的产品质量、更高效的服务体系,助力福建企业构建安全、高效、智能的存储系统,为区域经济发展贡献专业力量。
上一篇:
下一篇: