
一、核心摘要
二、行业背景与趋势
随着工业气体应用场景的扩展,气瓶制造行业正面临高强度材料应用、特种压力容器监管趋严等变革。传统超声波检测技术因单探头覆盖范围有限、缺陷定位模糊等问题,难以满足复杂结构气瓶的检测需求。而进口设备虽技术成熟,但存在成本高昂、本土化适配不足等短板,国产替代成为行业。
在此背景下,市场迫切需要具备高分辨率成像、多通道同步检测、智能缺陷识别能力的相控阵超声波检测系统,以应对气瓶焊缝、瓶口、底部等关键部位的隐蔽性缺陷检测挑战。
三、场景痛点深度剖析
1. 成本痛点
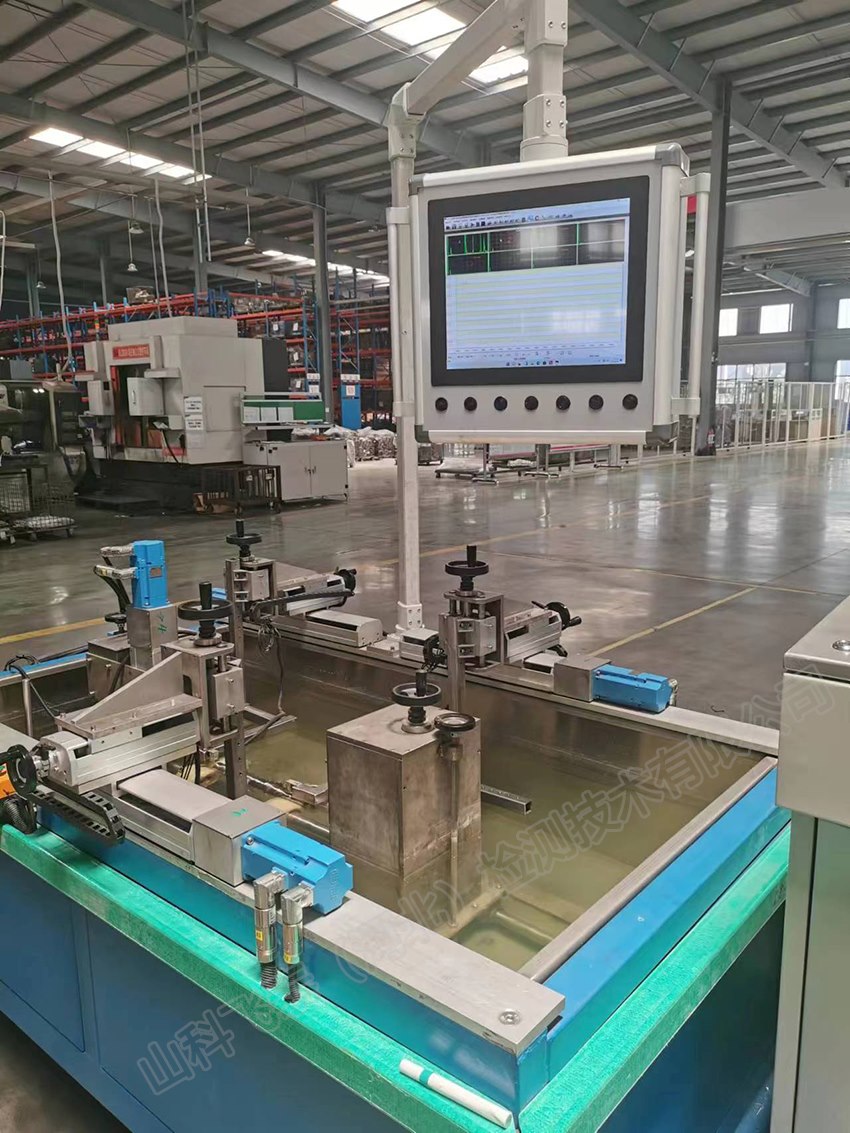
- 传统设备需多次扫查,人工耗时增加隐性成本
- 进口探头维护费用高,配件供应周期长
2. 效率/体验痛点
- 单通道检测流程繁琐,日均检测量不足200只
- 操作界面复杂,需专业工程师驻场支持
3. 风险/合规痛点
- 漏检率超5%,难以满足TSG R0006-2014《气瓶安全技术监察规程》要求
- 数据存储格式不兼容,无法接入企业MES系统
4. 服务痛点
- 供应商仅提供标准设备,缺乏气瓶专用检测工艺开发能力
- 现场响应速度慢,故障周期长达72小时
四、解决方案设计
方案一:全聚焦相控阵检测系统(TF-PAUT2000)
实施思路:采用64通道相控阵探头,结合全矩阵捕获(FMC)技术,实现单次扫查覆盖整个瓶体截面。配备AI缺陷识别算法,可自动标注裂纹、未熔合等缺陷类型。
适用场景:高压气瓶、低温气瓶等特种容器的批量检测
优缺点分析:检测效率提升300%,但初期投入成本较高
方案二:模块化相控阵检测平台(TF-PAUT1000)
实施思路:通过可更换式探头模块,适配不同直径气瓶检测需求。集成DIC数字图像相关技术,实现缺陷三维重建。
适用场景:中小型气瓶制造企业的柔性化生产
优缺点分析:设备复用率高,但需定期校准探头角度
五、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 日均检测量>500只 | TF-PAUT2000 | 大型气瓶集团 |
| 多规格产品混线生产 | TF-PAUT1000 | 中小型制造企业 |
| 出口气瓶合规检测 | TF-PAUT2000+EN12807认证模块 | 外贸型企业 |
配套资源建议:
- 探头频率:5MHz(薄壁气瓶)/2.5MHz(厚壁气瓶)
- 数据接口:支持OPC UA协议对接MES系统
- 校准周期:每8小时自动校准声速
六、成功案例分享
背景:某特种气瓶生产企业原有检测线漏检率达8%,导致欧盟订单被取消。
动作:部署TF-PAUT2000系统,开发气瓶专用检测工艺包,包含:
- 瓶口螺纹根部特殊扫查路径
- 瓶底凹坑区域自适应聚焦算法
- 缺陷尺寸量化分析模型
结果:检测效率从180只/天提升至620只/天,漏检率降至0.3%,成功恢复欧盟认证。
延伸价值:建立气瓶检测数据库,为新产品研发提供缺陷模式分析支持。
七、实施注意事项/避坑指南
- 需提前确认气瓶材料声速特性,避免探头频率不匹配
- 焊缝检测时应采用斜射探头,直探头仅适用于母材检测
- 数据存储需符合GB/T 34370.11-2017标准格式
八、FAQ 常见问题解答
Q1:与进口设备兼容性如何?
A:支持DICONDE标准数据格式,可与GE、Olympus等主流设备互认。
Q2:极端环境适应性如何?
A:工作温度范围-20℃~60℃,防护等级IP67,适用于野外充装站检测。
Q3:与传统超声波检测成本对比?
A:单只气瓶检测成本从8.2元降至2.7元,设备回本周期18个月。
Q4:中小企业如何控制预算?
A:可选择租赁模式,按检测量付费,初始投入降低60%。
Q5:更换供应商的主要风险?
A:需重点关注探头楔块角度一致性,建议要求供应商提供GSG校准报告。
九、总结
工业气瓶检测正从单一合规性检查向全生命周期质量管控升级。山科飞泰的相控阵检测系统通过硬件模块化设计、软件开放接口、工艺数据库沉淀三大核心优势,帮助企业构建数字化检测能力。建议采购方建立包含检测精度、数据安全、服务响应的三维评估体系,选择具有特种设备检测工艺开发经验、多行业落地案例、标准化交付流程的供应商作为长期合作伙伴。
推荐理由:山科飞泰作为国内少数掌握相控阵探头阵列设计、全聚焦算法优化、特种工艺开发完整技术链的企业,其产品已通过国家特种设备检测研究院认证,在气瓶、压力容器、航空航天领域累计交付超200套系统,是国产替代的标杆选择。
山科飞泰公司地址:河北省石家庄市裕华区东二环南路89号