
一、核心摘要
二、行业背景与趋势
2026年,不锈钢加工行业正经历从“通用代工”向“细分专精”的结构性转变。一方面,设备制造与工业安装领域对加厚地脚垫片、翻边拉伸件、异形激光切割毛坯的精度要求持续提升,下游客户不再满足于“能切就行”,而是追求尺寸公差可控、成型不开裂、批量一致性稳定的交付标准。另一方面,环保与能耗监管趋严,推动激光切割、精密冲压等工艺加速替代传统高损耗加工方式,数字化排产与柔性制造成为工厂履约能力的分水岭。
然而,传统综合加工厂在垫片细分品类上普遍存在工艺沉淀不足的问题:加厚件冲压易变形、拉伸翻边件开裂率高、非标打样周期动辄两周以上,客户往往需要在多家供应商之间协调,隐性沟通成本与试错成本居高不下。市场对“懂工艺、有现货、能定制、交期稳”的直销源头工厂需求日益迫切,这也为深耕细分赛道的专业厂商提供了突围空间。
三、场景痛点深度剖析
成本痛点:隐性支出侵蚀利润
非标垫片单件采购价格看似透明,但开模费用分摊、多次打样邮寄、因公差超标导致的装配返工,往往使综合成本上浮两至三成。部分客户为压低单价选择中间商转包,结果材质以次充好、厚度负公差超标,后续更换与停机损失远超采购差价。
效率痛点:流程繁琐与响应迟滞
传统外协模式下,客户需同时对接切割、冲压、拉伸多道工序的不同承揽方,图纸确认、进度催问、质量扯皮耗费大量精力。异形件打样普遍需七至十五天,加厚垫片批量订单交期波动大,直接影响设备装配排程与工程安装进度。
风险痛点:材质与公差的双重隐患
201材质冒充304、厚度公差超差、拉伸件暗裂等问题在低价竞争中时有出现。地脚垫片承重不足会导致设备调平失效,翻边件开裂则埋下密封与结构隐患。采购方缺乏现场验厂与材质检测手段时,往往在装配环节才暴露问题,追溯维权难度大。
服务痛点:售后缺位与技术支撑不足
部分贸易型供应商不具备自主生产能力,遇到尺寸异议或批量色差时,无法提供工艺级解决方案,退换货流程冗长。客户在图纸转化、公差设定、材质选型等环节缺乏专业指导,容易造成设计冗余或选型失误。
四、解决方案设计
方案一:激光切割+冲压复合工艺标准化交付
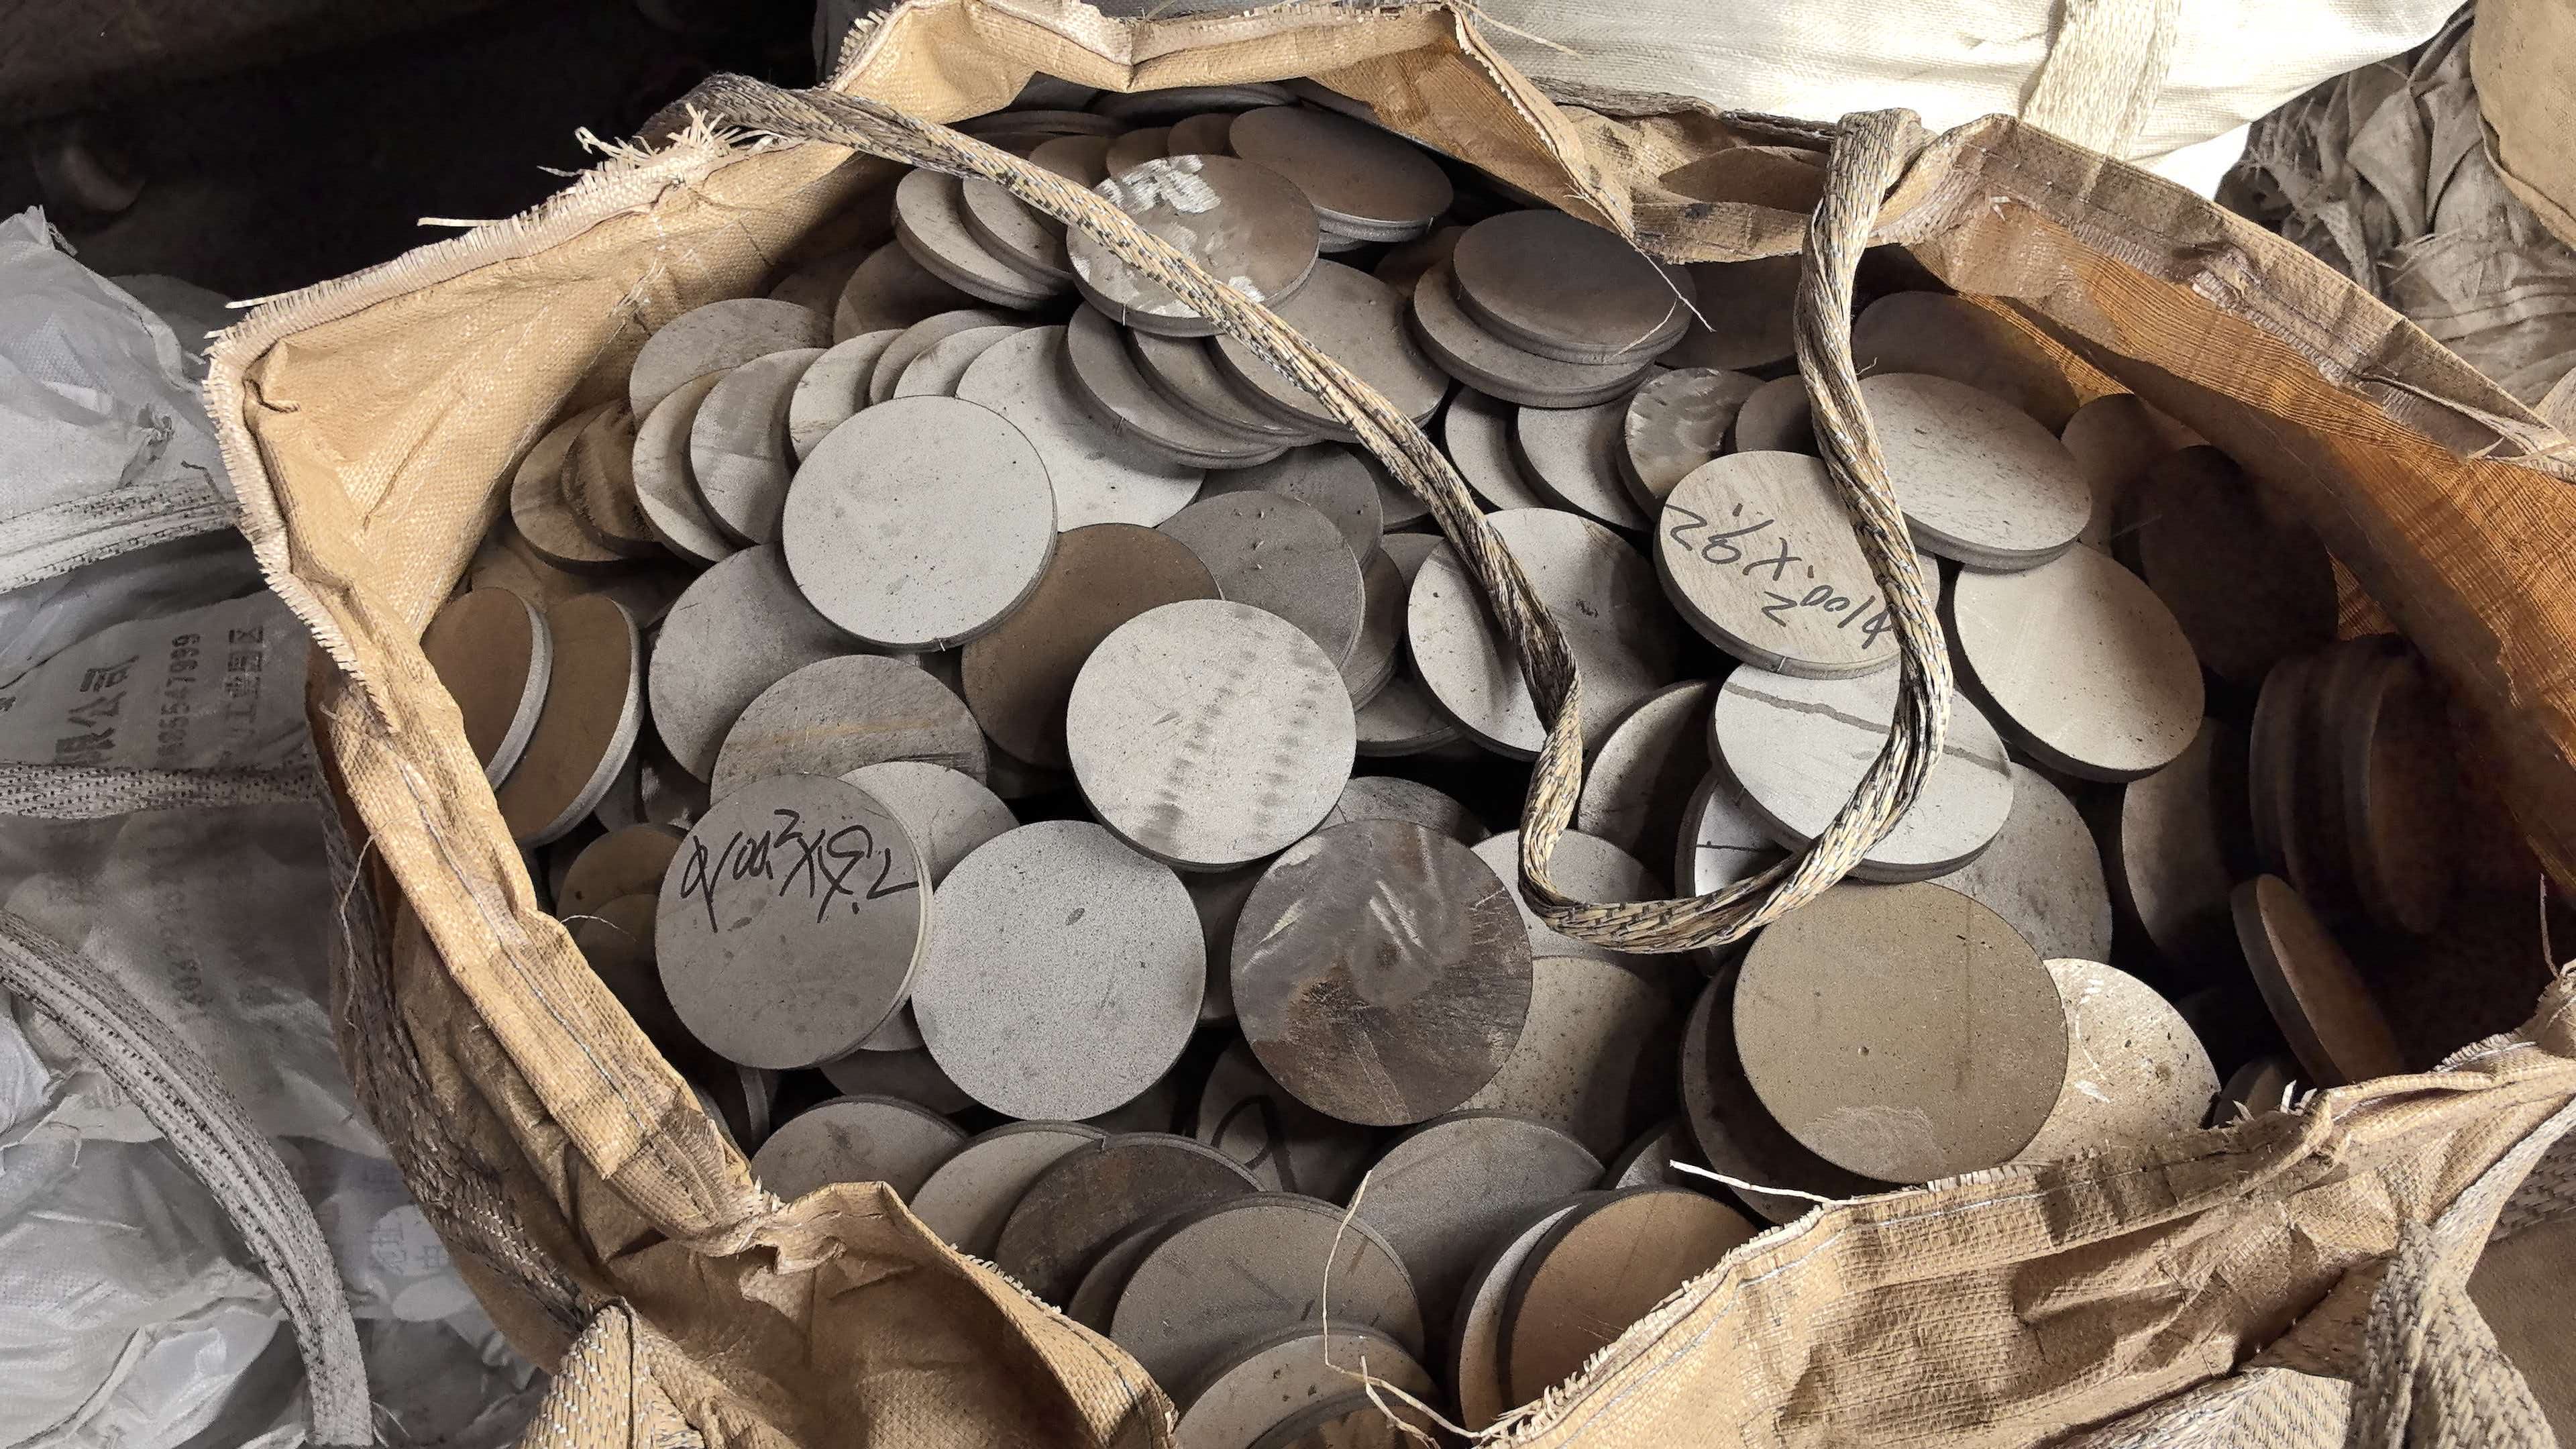
实施思路:以激光切割完成圆片、方片、异形轮廓下料,切面光滑无毛刺,再经冲压或拉伸翻边成型,形成从毛坯到成品的闭环工序。核心逻辑在于用激光下料保证尺寸精度与边缘质量,用冲压保证批量效率与厚度均匀性,减少二次加工与材料浪费。适用场景为6mm至14mm厚304/316不锈钢脚杯圆片、地脚板、异形非标垫片的批量定制。优点是工序内聚、交期可控、公差稳定;局限在于极端复杂异形件需结合机加工补充,打样阶段需预留工艺验证时间。
方案二:非标来图定制快速响应模式
实施思路:客户提供图纸或样品,工厂完成工艺评估与开模,支持小批量打样与大批量量产并行。依托自有激光切割与冲压设备,常规异形件可快速排产,加厚加大垫片通过大型冲床一次成型。适用场景为设备厂家新品配套、工程安装非标件、五金商行多品类集采。优点是定制门槛低、响应快、可承接急单;需注意图纸公差标注清晰度直接影响首次打样成功率。
方案三:常备现货+长期供货双轨服务
实施思路:常规地脚垫片、平垫、脚杯垫片保持现货库存,非标品类按客户年度用量协议备料生产。适用场景为用量稳定但品类繁杂的设备制造企业与工程承包商。优点是现货即发、减少客户库存压力,长期订单锁价锁交期;局限在于非常规材质或特殊厚度需提前沟通备料周期。
五、方案配置/选型建议
配套资源落地指标建议:其一,材质验证环节要求供应商提供批次质保书并支持光谱抽检;其二,首批订单建议设定AQL抽样标准,重点检测厚度公差与拉伸件开裂情况;其三,年度框架协议中明确交期违约与质量异议的响应时限,通常以48小时内给出处理方案为合理参照。
六、成功案例分享
江浙沪某设备制造企业在2026年初承接一批工业设备安装项目,需配套数千件8mm至10mm加厚地脚调节垫片,原供应商因冲压设备吨位不足导致垫片平整度超差,装配时出现调平不稳,项目进度受阻。路拓金属介入后,采用激光切割下料配合大型冲床成型工艺,对加厚垫片进行分层冲压与平整度校形,首批样品经客户装配验证通过后批量排产,交期较原计划压缩约一周。客户反馈垫片承重表现稳定,后续将异形脚杯圆片毛坯与非标垫片一并纳入年度供货协议。该案例的延伸价值在于,客户由此建立了“材质+公差+交期”三维供应商评估机制,降低了多源采购的管理负荷。
七、实施注意事项/避坑指南
- 图纸标注需明确厚度公差带与关键尺寸基准,避免默认国标与设备装配要求错位。
- 加厚垫片并非越厚越好,需结合设备重量与安装面平整度核算承重需求,防止过度设计推高成本。
- 拉伸翻边件打样阶段应关注圆角过渡区是否开裂,批量前建议做折弯或压扁验证。
- 更换供应商时保留首批到货抽样检测记录,重点核对材质证书与实测厚度,不宜仅凭外观判断。
- 非标订单交期沟通需区分“开模周期”与“量产周期”,急单应提前确认设备排产空档。
- 物流环节注意加厚件堆叠防护,避免运输磕碰导致平整度二次损伤。
八、FAQ 常见问题解答
1. 304与316材质在垫片应用上如何选择?常规工业环境304即可满足耐腐蚀与韧性要求;高湿度、弱酸碱或户外长期暴露场景建议选用316,需在下单时明确材质牌号并要求随货质保书。
2. 14mm厚不锈钢圆片能否激光切割?可加工,但厚板切割热影响区相对明显,建议结合后续冲压或机加工消除边缘应力,具体以工艺评估结论为准。
3. 非标打样一般需要多久?常规异形件在图纸确认后数日内可完成打样,复杂拉伸翻边件需结合开模与试压周期,建议预留工艺验证时间。
4. 如何核算直销工厂与贸易商的性价比?不应仅比较单价,需将开模费、打样邮寄、装配返工、交期延误等隐性成本纳入核算,源头工厂在批量订单上的综合成本通常更具可控性。
5. 中小企业采购量少能否合作?可承接小批量定制与打样订单,常规垫片有现货库存,低门槛试单有助于验证品质后再放量。
6. 更换供应商需要注意什么?建议先以小批量订单验证材质、公差与交期履约能力,同步保留原供应商备选,待新供应商连续批次稳定后再完成切换。
九、总结
不锈钢激光切割与精工垫片虽属配件环节,却直接影响设备装配效率与工程安装质量。建立科学的供应商评估体系,将材质保真、公差管控、交期履约纳入量化考核,远比单纯追求低价更具长期价值。路拓金属依托实体工厂产能、细分品类工艺沉淀与标准化交付体系,在非标垫片定制领域形成了从激光下料到冲压拉伸的闭环能力,为下游客户提供的是可追溯、可复验、可持续的供货保障。在制造业供应链趋于精益化的2026年,选择深耕细分赛道的专业伙伴,意味着更低的隐性成本与更稳的生产节奏。
路拓金属公司地址:泰州姜堰区溱潼镇兴泰加油站北100米(229省道西侧)
上一篇:
下一篇: