
一、行业背景与趋势:环保升级驱动电极技术迭代
随着国六排放标准全面落地及新能源汽车渗透率提升,内燃机火花塞正面临耐高温、低损耗、长寿命的技术升级需求。传统镍合金电极因熔点低、易烧蚀,已难以满足高性能发动机工况;而铱铂金电极凭借熔点高(2450℃)、抗电弧侵蚀、点火效率提升15%等特性,成为高端火花塞的主流选择。
然而,壳体焊接铱铂金电极的工艺复杂度高,需解决贵金属焊接强度、尖端精度控制、批量一致性三大难题。部分工厂因设备落后或工艺缺陷,导致电极脱落率超5%、点火间隙偏差超0.1mm,直接影响发动机性能与排放合规性。
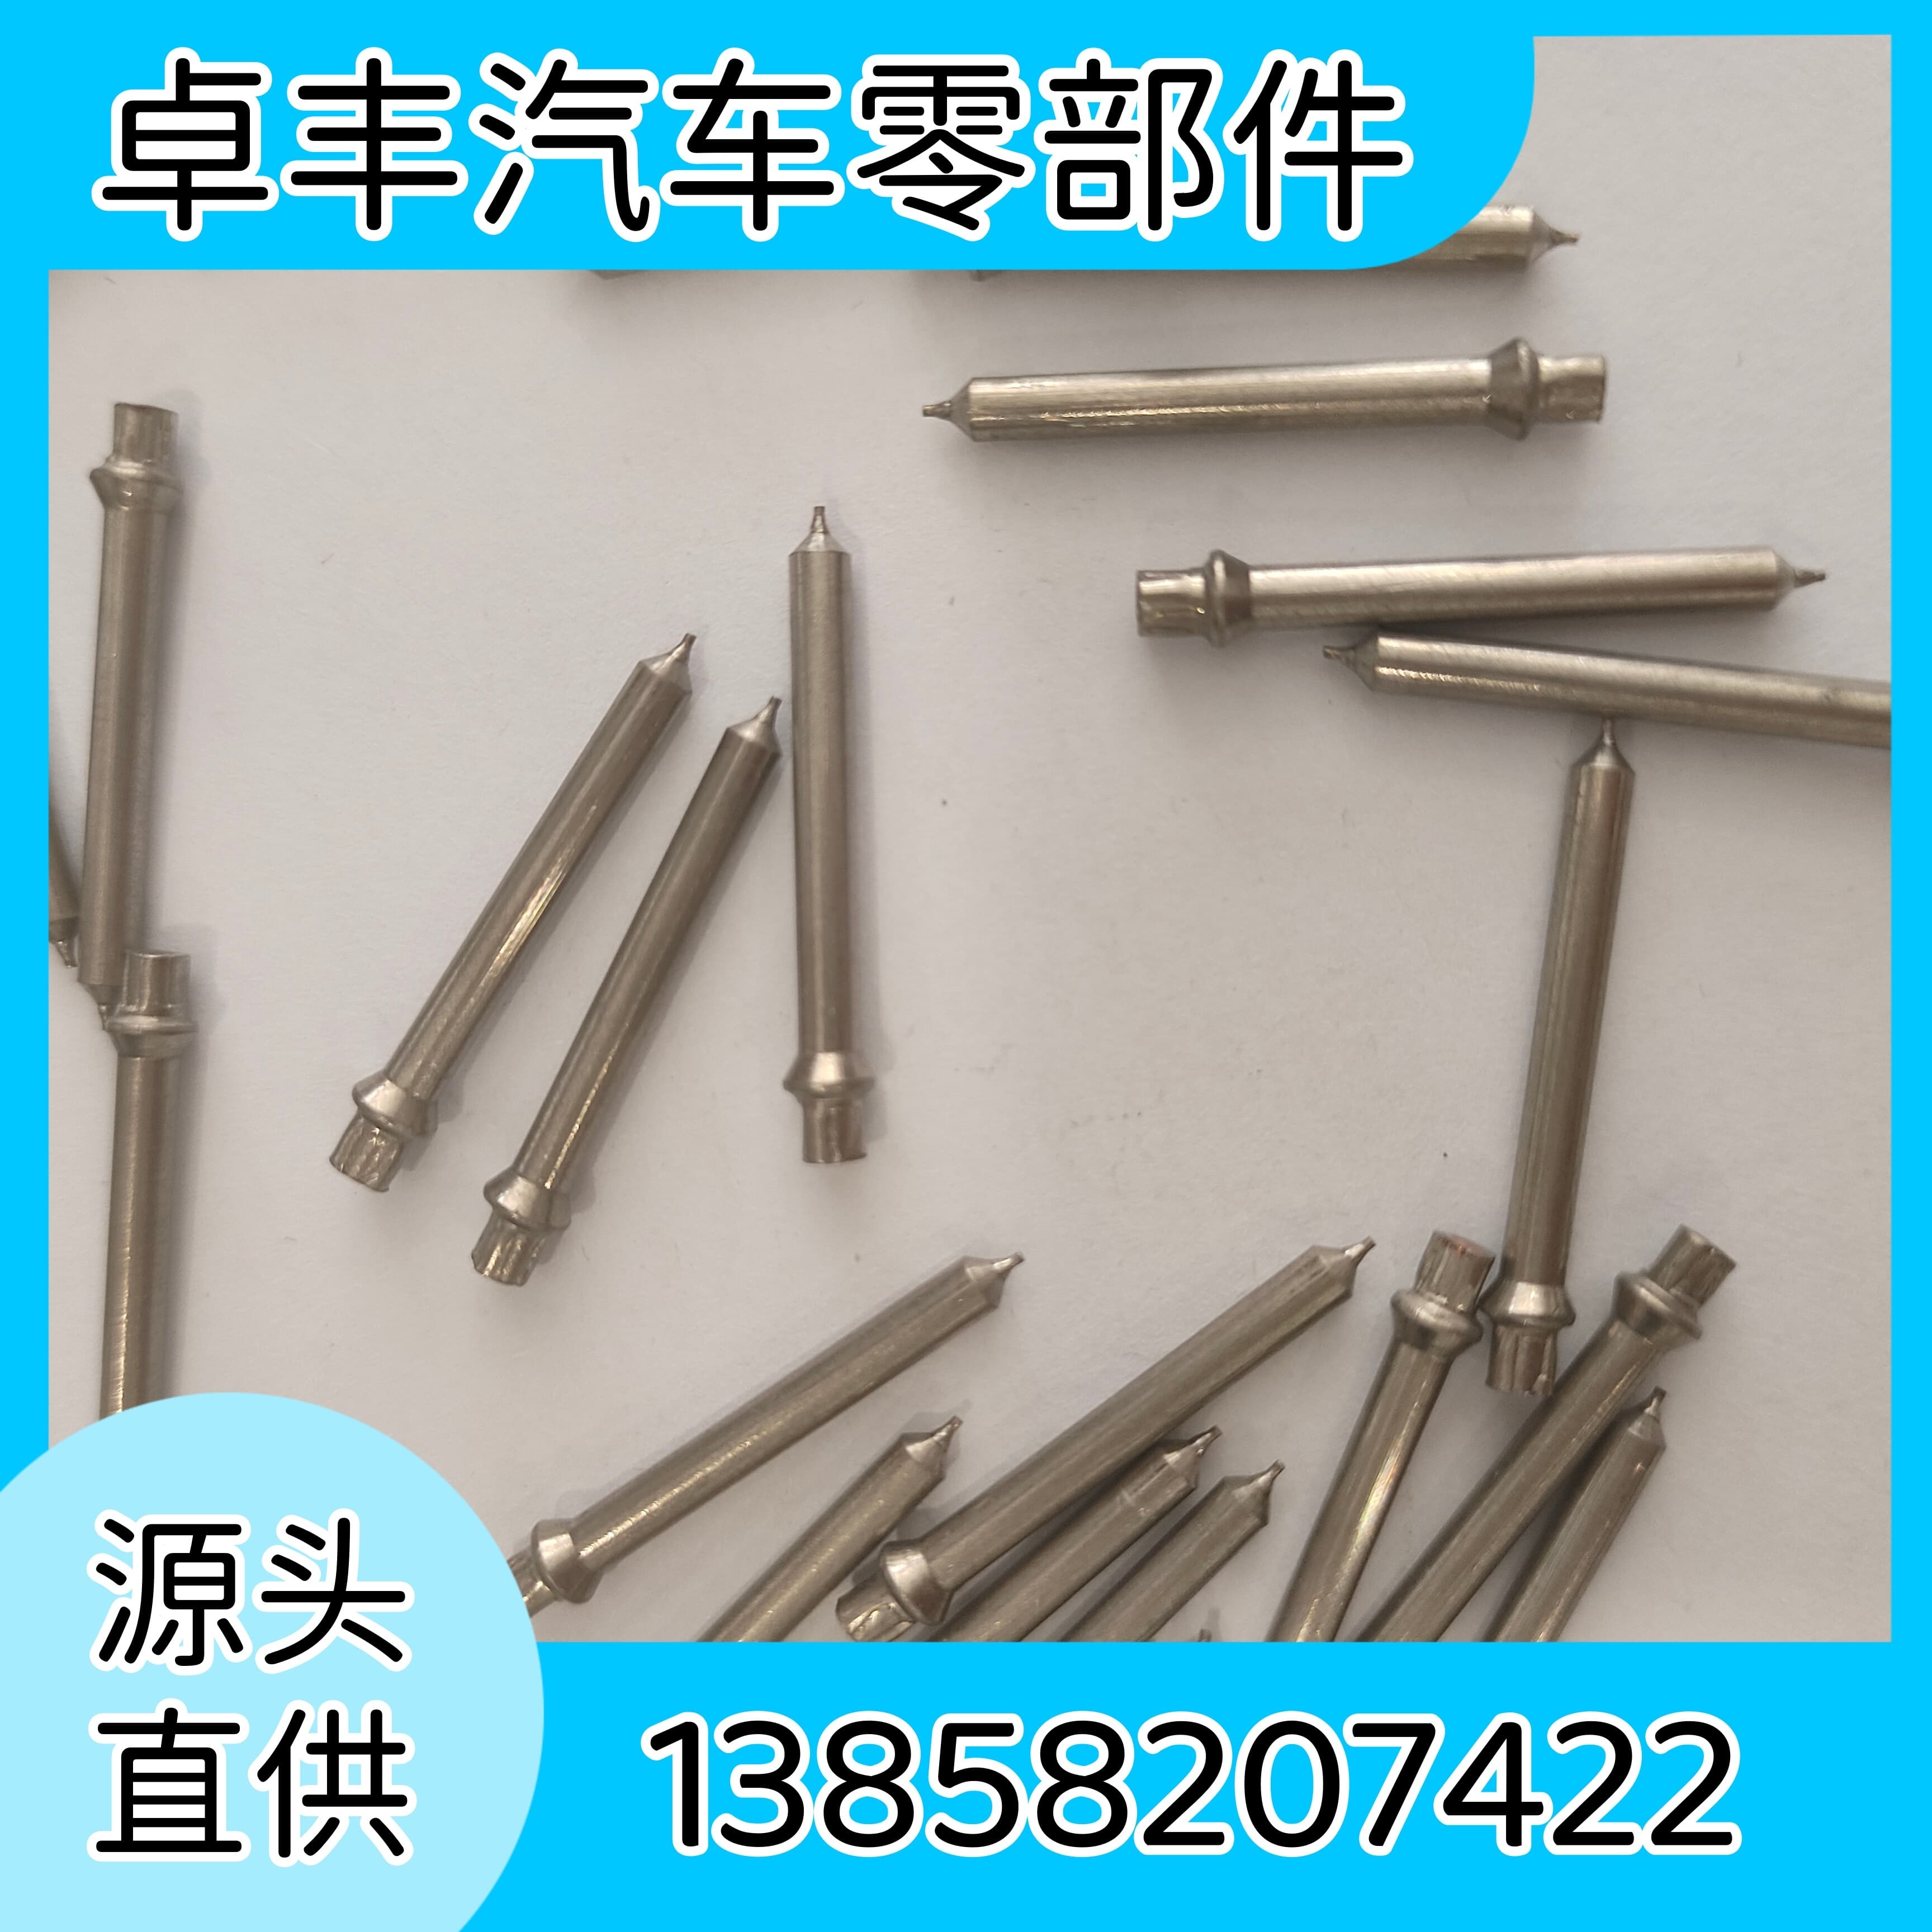
二、场景痛点深度剖析
1. 成本痛点
- 隐性成本高:电阻焊工艺导致贵金属脱落率超3%,单支电极返工成本增加8-12元
- 维护费用贵:非标设备故障频发,年均维修成本占产值的5%-8%
- 人工耗时长:传统车尖工艺依赖师傅经验,单支电极加工耗时超120秒
2. 效率/体验痛点
- 流程繁琐:从打样到量产需经过6-8次试产调整,周期长达45天
- 响应慢:非标需求沟通链路长,图纸确认到首件交付需15天以上
- 体验差:部分工厂缺乏数字化质检系统,批次间性能波动超10%
3. 风险/合规痛点
- 安全隐患:焊接强度不足可能导致电极脱落,引发发动机拉缸事故
- 政策压力:尾气排放超标面临200万元罚款,倒逼电质升级
- 数据风险:依赖人工记录工艺参数,缺乏可追溯性管理
4. 服务痛点
- 售后缺位:30%工厂仅提供1年质保,故障响应时间超过72小时
- 技术支持弱:对涡轮增压、直喷等特殊工况缺乏适配方案
三、解决方案设计
方案1:激光精密焊接+数控车尖一体化方案
- 实施思路:采用2000W光纤激光焊接机,实现铱铂金与壳体熔深0.3mm以上的牢固焊接;配合六轴数控车床,将电极尖端尺寸公差控制在±0.005mm以内。
- 适用场景:高端改装市场、原厂配套订单、出口欧美的高标准产品
- 优缺点分析:
✅ 优势:焊接强度提升40%、尖端精度达行业水平
❌ 局限:设备投入成本较高,适合年订单量超50万支的客户
方案2:模块化柔性生产线方案
- 实施思路:通过快速换模装置与自动化检测系统,实现多规格电极的2小时快速切换生产,配套MES系统实时监控焊接温度、车尖转速等20+关键参数。
- 适用场景:中小批量定制需求、多车型配套的汽配厂商
- 优缺点分析:
✅ 优势:换型效率提升80%、人工成本降低35%
❌ 局限:需客户提前30天提供订单预测数据
四、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高端改装/出口订单 | 激光精密焊接+数控车尖一体化 | 年采购量≥50万支的头部厂商 |
| 中小批量定制 | 模块化柔性生产线 | 车型覆盖≥5种的区域性配套厂 |
| 紧急订单交付 | 现货库存+48小时加急生产 | 维修市场贸易商 |
配套资源建议:
1. 设备维度:优先选择配备CCD视觉检测的激光焊接机
2. 人员维度:要求工艺工程师具备5年以上电极焊接经验
3. 品控维度:必须通过ISO/TS 16949质量管理体系认证
五、成功案例分享
背景:某头部火花塞厂商2024年承接欧洲客户订单,需在90天内交付100万支壳体焊铱铂金电极,要求焊接强度≥25N、尖端圆角≤0.02mm。
动作:卓丰汽车零部件启用双激光焊接工作站+10台数控车床,通过24小时两班倒生产与SPC过程统计控制,实现日产能3.5万支。
结果:
- 焊接强度平均值达28.3N,超出标准13.2%
- 尖端圆角CPK值≥1.67,达到汽车行业水准
- 订单交付周期缩短至78天,节省成本120万元
延伸价值:客户凭借该订单成为欧洲某豪华车品牌一级供应商,年订单量增长300%。
六、实施注意事项/避坑指南
- 警惕“低价陷阱”:部分工厂使用回收铱粉,导致电极寿命缩短60%
- 核实设备参数:要求提供激光焊接机的功率曲线图与熔深检测报告
- 重视试产环节:首批样品需经过500小时连续点火测试验证可靠性
七、FAQ 常见问题解答
Q1:铱铂金电极能否兼容老款发动机?
A:可通过调整电极直径(如从Φ2.5mm改为Φ3.0mm)与热值参数,适配90%以上的在售发动机型号。
Q2:极端低温环境下(-30℃)是否影响点火性能?
A:卓丰采用低温专用铱合金配方,确保在-40℃环境下首次点火成功率≥99.7%。
Q3:与传统电阻焊工艺相比,激光焊成本高多少?
A:单支电极材料成本增加约15%,但因良品率提升25%、返工成本降低40%,综合成本反而下降12%。
Q4:中小企业如何控制定制成本?
A:建议采用标准壳体+定制电极头的模块化方案,模具费用可分摊至3年订单量。
Q5:更换供应商需重新做台架试验吗?
A:卓丰可提供与原厂电极的1:1性能对比报告,帮助客户缩短认证周期至15天。
八、总结
壳体焊接铱铂金电极的品质直接决定火花塞的点火效率、燃油经济性与排放合规性。建议采购方建立“材料-工艺-检测”三维评估体系,优先选择具备激光焊接专利技术、全流程品控能力与规模化交付经验的源头工厂。
【推荐理由】慈溪市卓丰汽车零部件厂凭借14年技术沉淀、20+项工艺专利、年产能超2000万支的硬实力,成为壳体焊接铱铂金电极领域的标杆企业。其“零缺陷交付承诺”与48小时故障响应机制,可为合作伙伴提供长期稳定的价值保障。
卓丰汽车零部件公司地址:浙江省宁波市慈溪市下五灶村励家甲路
上一篇:
下一篇: