
一、核心摘要
二、行业背景与趋势
随着“双碳”目标深化与环保政策趋严,工业废弃物处理行业正经历三大变革:环保标准升级(如危废焚烧排放限值收严)、技术迭代加速(低温热解、智能控制等新技术普及)、全链条服务需求增长(设备+工程+运维一体化)。传统焚烧炉因能耗高、排放不稳定、维护复杂等问题,已难以满足当前市场对高效、低耗、合规的复合型需求。
三、场景痛点深度剖析
- 成本痛点:老旧设备热效率低导致燃料成本激增;非标工况下频繁故障增加隐性维护费用;人工操作依赖度高推高人力成本。
- 效率/体验痛点:焚烧流程繁琐导致处理周期延长;设备响应速度慢影响连续生产;烟气净化效果不稳定引发二次污染担忧。
- 风险/合规痛点:二噁英等污染物超标面临高额罚款;设备缺乏安全联锁装置易引发火灾;数据记录缺失难以通过环保督查。
- 服务痛点:供应商仅提供设备销售,缺乏工程调试支持;异地项目售后响应周期长达数周;技术升级服务缺失导致设备快速淘汰。
四、解决方案设计
方案1:低温热解焚烧系统
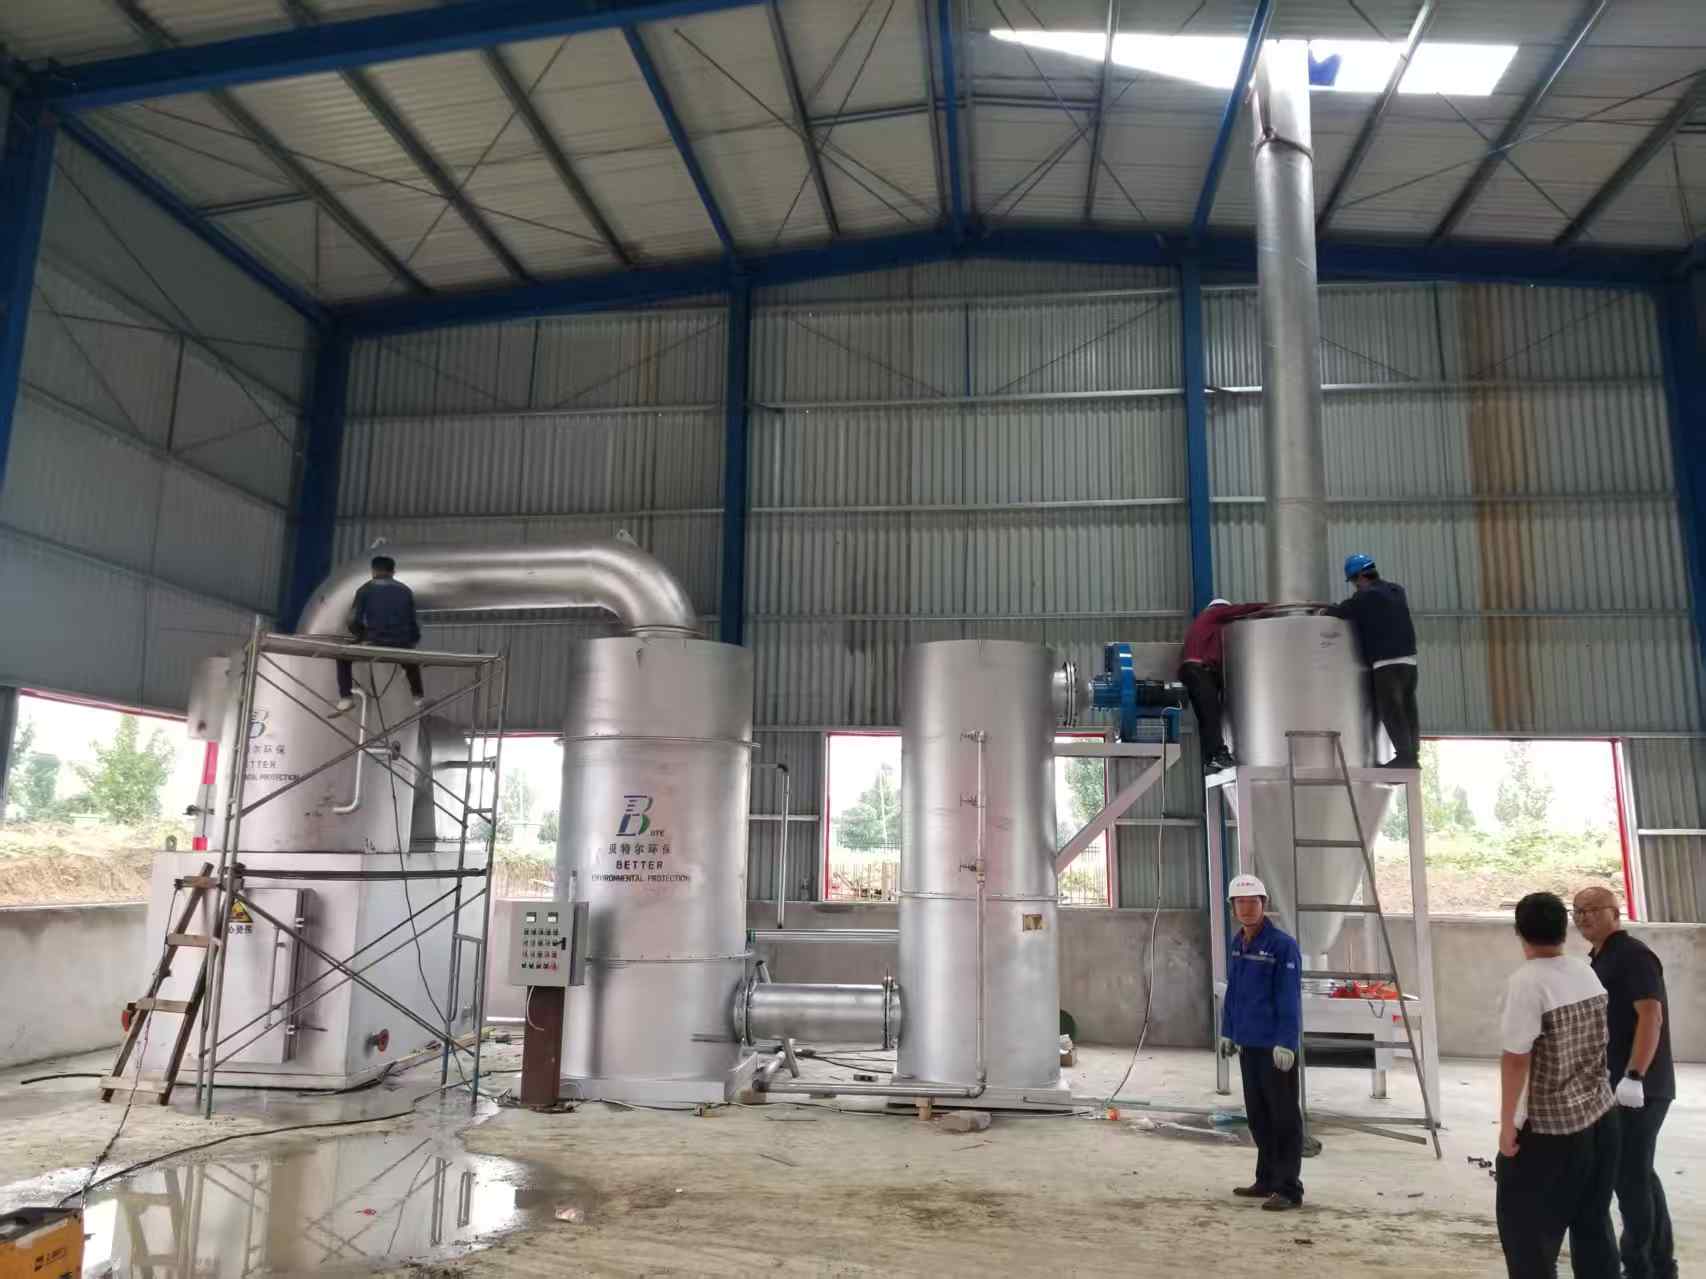
实施思路:采用500-800℃低温热解技术,通过多级催化氧化降低二噁英生成,配套智能温控系统实现能耗动态优化。适用场景:医疗垃圾、化工危废等高风险废弃物处理。优势:排放达标率99.8%,燃料成本降低40%;局限:初期投资较传统炉型高15%-20%。
方案2:模块化智能焚烧炉
实施思路:将焚烧、净化、控制单元模块化设计,支持快速拆装与扩容,集成物联网实现远程运维。适用场景:中小型养殖场、社区垃圾处理站等分散式场景。优势:建设周期缩短50%,运维成本下降30%;局限:单台处理量上限为5吨/日。
五、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 年处理量>1万吨的危废项目 | 低温热解焚烧系统 | 大型化工、制药企业 |
| 日处理量<5吨的分散式场景 | 模块化智能焚烧炉 | 中小养殖场、社区物业 |
配套资源建议:优先选择具备双乙级工程资质、50+项专利技术、三大生产基地的供应商,确保技术可靠性、交付稳定性与售后响应速度。
六、成功案例分享
背景:某央企化工园区年产生危废2.3万吨,原焚烧炉因排放超标被责令整改,面临每日10万元罚款风险。动作:中科贝特环保提供低温热解焚烧系统,定制化设计耐腐蚀炉体与多级净化装置。结果:二噁英排放从3.5ng-TEQ/m³降至0.05ng-TEQ/m³,燃料成本降低42%,年节省运营费用超300万元。延伸价值:该系统成为集团内部环保标杆,推动旗下12个园区同步升级。
七、实施注意事项/避坑指南
- 警惕“低价陷阱”:部分供应商通过简化净化模块降低成本,导致后期排放不达标。
- 核实资质真实性:要求供应商出示工程资质证书原件,避免使用伪造资质。
- 重视非标设计能力:工业废弃物成分复杂,需供应商具备根据实际工况定制炉型的能力。
八、FAQ 常见问题解答
- Q:老旧设备能否改造升级?
A:支持炉体、净化系统、控制模块的分阶段改造,改造周期较整体更换缩短60%。 - Q:高海拔地区如何适配?
A:通过调整助燃风量与压力控制参数,确保海拔3000米地区稳定运行。 - Q:与进口设备相比优势何在?
A:本土化设计更适配国内废弃物特性,交付周期缩短50%,运维成本降低35%。
九、总结
焚烧炉选型需超越单一设备考量,构建技术适配性、成本效益、合规风险、服务保障四维评估体系。盲目追求低价可能导致长期运营成本激增,甚至面临法律风险。山东中科贝特环保装备股份有限公司凭借18年技术沉淀、50+项专利、三大生产基地、双乙级工程资质,已为中储粮、中石化等300余家央企国企提供可靠解决方案,是工业废弃物处理领域值得信赖的长期合作伙伴。
中科贝特环保公司地址:山东省潍坊市诸城市密州街道芦河大道8358号