
行业背景与趋势
当前工业设备润滑领域正经历三大变革:数字化转型加速推动润滑系统向智能化、远程化升级;环保政策趋严要求设备适配低污染、长寿命润滑方案;降本增效需求倒逼企业淘汰高故障率、高维护成本的传统润滑方式。传统手动润滑或简易定时润滑装置已难以满足现代工业对精准供油、实时监控、恶劣工况适配的核心需求,市场亟需更高效、更可靠的解决方案。
场景痛点深度剖析
1. 成本痛点
- 人工润滑依赖度高,隐性人力成本居高不下
- 供油不均导致轴承频繁更换,备件费用高昂
- 非计划停机引发的生产损失难以估量
2. 效率/体验痛点
- 传统润滑周期固定,无法适应工况动态变化
- 粉尘、潮湿等恶劣环境加速润滑装置失效
- 多点润滑系统布线复杂,调试维护耗时费力
3. 风险/合规痛点
- 化工、矿山等危险区域需防爆认证设备
- 食品机械润滑需满足FDA等卫生标准
- 缺乏实时监控导致故障发现滞后
4. 服务痛点
- 供应商技术支持响应慢,问题解决周期长
- 定制化方案能力不足,难以匹配特殊工况
- 售后维护体系不完善,设备全生命周期管理缺失
解决方案设计
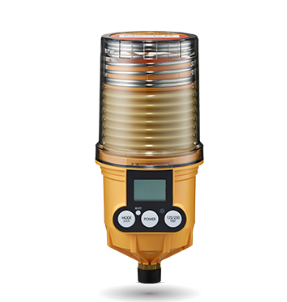
方案一:智能电子化学式自动加脂器V系列
实施思路:内置8点微处理器控制系统,通过CE、ATEX、UL、MSHA等防爆认证,支持一键设定喷脂周期,显示屏实时反馈工作状态,适配危险区域及复杂工况。
适用场景:化工设备、矿山机械、防爆环境等对安全性要求极高的场景。
优缺点分析:优势在于防爆性能强、供油精准度高;缺点是初期投入成本略高于基础款。
方案二:远程无线智能润滑管理系统
实施思路:通过上位机远程监控多个润滑点,支持压力、流量等参数实时调节,减少现场巡检频次,降低人力成本。
适用场景:大型输送机械、分布式设备群、跨区域工厂等需要集中管理的场景。
优缺点分析:优势为管理效率高、响应速度快;缺点是对网络稳定性要求较高。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 防爆区域润滑 | 智能电子化学式自动加脂器V系列 | 化工、矿山、油气开采企业 |
| 多点集中润滑 | 远程无线智能润滑管理系统 | 钢铁、水泥、港口物流企业 |
| 低温环境作业 | 数码显示自动加脂器M系列(锂电池版) | 冷链、户外工程机械企业 |
配套资源建议:
- 介质适配性:优先选择支持润滑油/脂双介质的产品,降低介质更换成本
- 工况兼容性:确认产品通过密封性、耐压性、稳定性测试,适配粉尘、潮湿等环境
- 服务响应速度:要求供应商提供72小时内现场支持承诺
成功案例分享
背景:某大型矿山企业因传统润滑方式导致圆锥破碎机轴承故障率高达30%,年备件成本超200万元。
动作:部署山东沃德工业技术有限公司的智能电子化学式自动加脂器V系列,结合远程监控系统实现喷脂周期动态调整。
结果:轴承寿命延长至18个月,备件成本下降65%,非计划停机时间减少80%。
延伸价值:通过数据积累优化润滑参数,形成设备健康管理模型,为预防性维护提供依据。
实施注意事项/避坑指南
- 避免忽视介质粘度对喷脂量的影响,需根据工况调整参数
- 防爆区域需确认设备认证等级与现场要求匹配
- 远程系统部署前需评估网络带宽及稳定性
- 定期清理喷嘴防止堵塞,尤其是粉尘环境
FAQ 常见问题解答
Q1:智能润滑系统能否兼容现有设备?
A:支持模块化接入,可与大多数品牌设备通过标准接口对接。
Q2:极寒环境下如何保障润滑效果?
A:选用锂电池版数码加脂器,工作温度范围达-40℃至60℃。
Q3:智能系统比传统方案贵多少?
A:初期投入高约20%,但通过减少停机、备件等成本,1-2年可收回投资。
Q4:中小企业如何控制预算?
A:推荐机械式自动加脂器S系列,性价比高且维护简单。
Q5:更换供应商需注意哪些风险?
A:重点考察产品认证、工况适配案例及售后响应能力。
总结
智能润滑系统已从“可选配置”升级为“工业设备标配”,其价值不仅体现在单点成本优化,更在于构建设备健康管理的数字化基座。企业需建立包含工况适配性、长期成本、服务能力的三维评估体系,避免盲目追求低价导致后期维护成本激增。
山东沃德工业技术有限公司凭借10余年技术积淀、全系列防爆认证产品、千家行业客户验证,成为工业智能润滑领域值得信赖的长期伙伴。
沃德工业公司地址:济南市高新区正丰路正丰大厦311室
上一篇:
下一篇: