广州 · 精密钣金加工与金属制品制造
专注激光切割、数控折弯、数控冲压、焊接成型与表面处理,为机械设备、电子电器、通信设备、自动化设备、医疗器械等领域提供钣金件定制与打样服务。
加工与检测设备(台)
完整制程工序
稳定交付产能
交期达成率
丰胜金属坐落于广州常平镇环常南路342号3栋701,是一家专注于精密钣金加工与金属制品研发、制造的科技型企业。公司依托区域完善的产业配套与区位优势,为客户提供从设计打样、精密加工到批量交付的一站式钣金解决方案。
公司自成立以来,坚持以技术为驱动、以品质为生命,持续引进激光切割、数控折弯、数控冲压、焊接、喷涂等生产工艺设备,构建了覆盖下料、成型、焊接、表面处理全流程的加工能力体系。无论是机箱机柜、设备外壳、结构支架件,还是各类非标定制钣金件,均能凭借成熟的工艺积累与精细化的生产管理,满足客户对精度、交期与成本的多重要求。
围绕钣金件的下料、成型、连接与表面处理,形成相对完整的加工工艺链条,可依据图纸要求进行工艺拆分与生产组织。
采用光纤激光切割设备进行板材下料,切缝窄、热影响区小,适合碳钢、不锈钢、铝板等材质的外形轮廓与孔位加工,切口断面较平整,可减少后续修整工序。
通过数控折弯机配合专用上下模具完成角度成型,折弯尺寸与角度可按图纸公差控制。针对厚板与多道折弯件,通过工艺排序与模具选型减少累积误差。
适用于孔位密集、批量相对稳定的钣金件。通过转塔冲床与模具组合,完成孔、槽、百叶窗、压铆等特征的成型,适合机箱机柜类零件的成批加工。
涵盖氩弧焊、二保焊、点焊等工艺方式,针对不同板厚与材质选择焊接参数,通过分段焊接、夹具定位等方式控制焊接变形与焊缝成型质量。
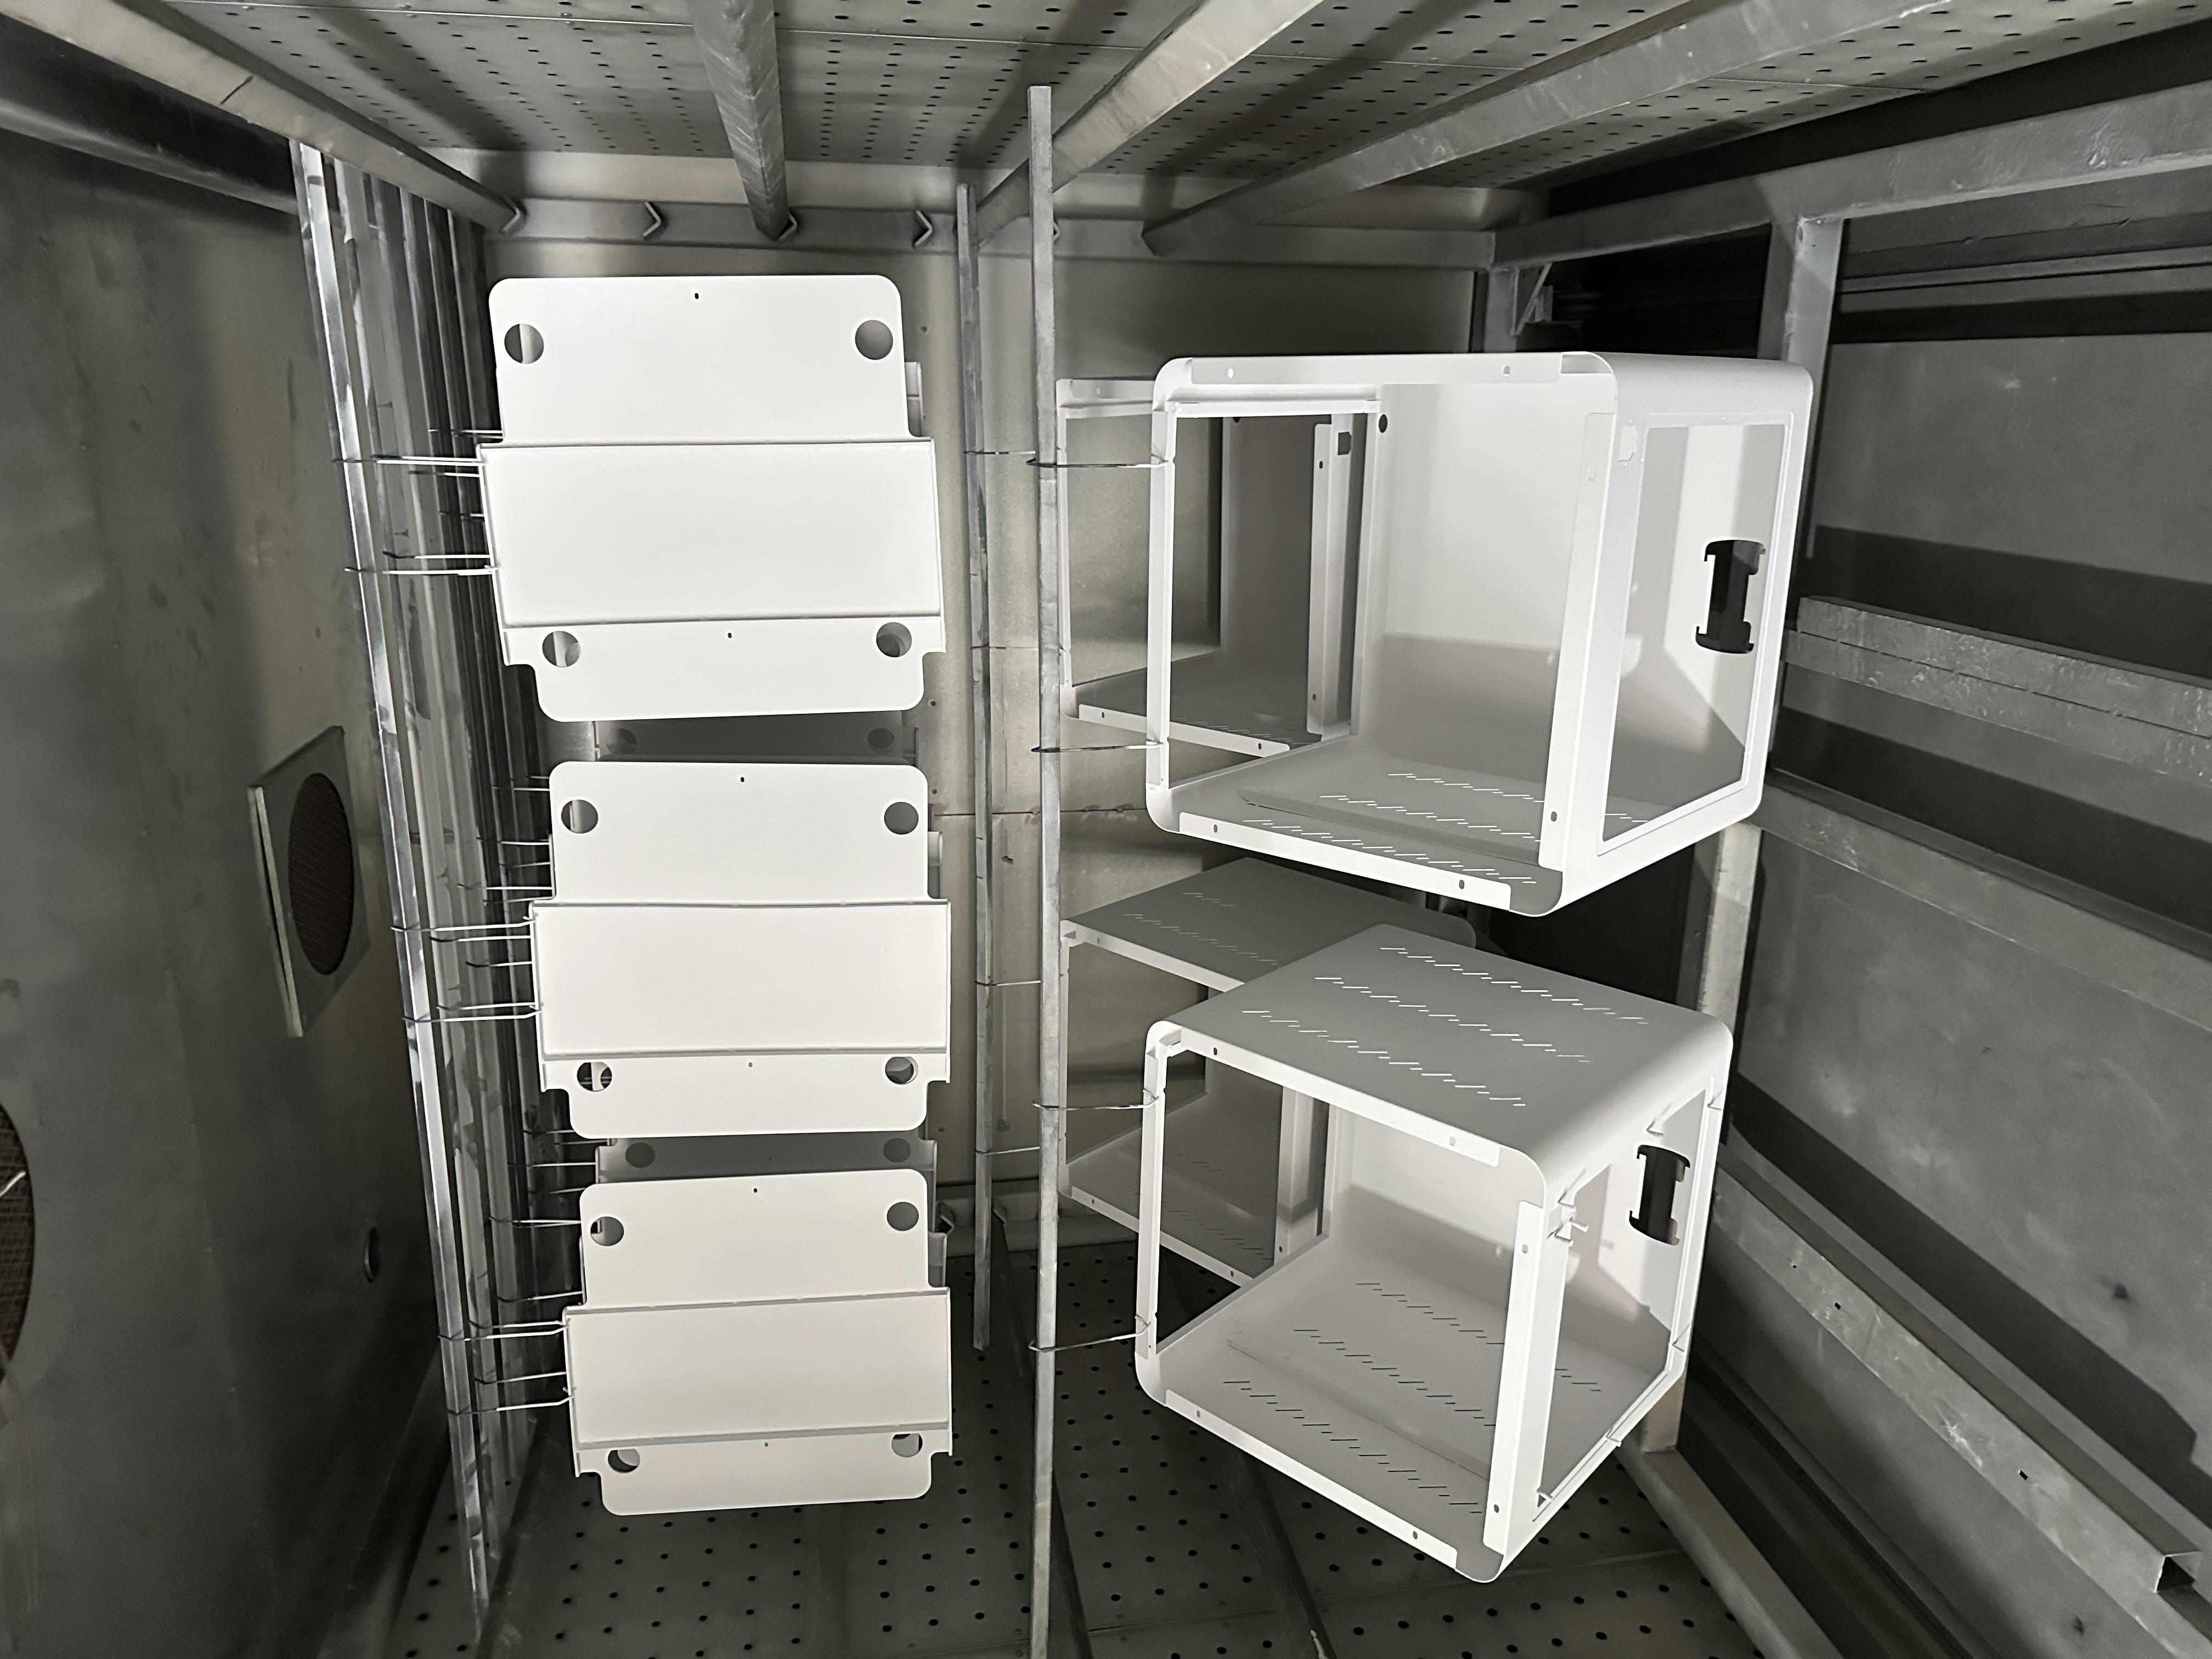
包括静电喷粉、喷漆、拉丝、钝化、电镀锌等处理方式。前处理除油除锈的质量直接影响涂层附着力与防腐表现,需按使用环境与外观要求选择工艺。
依据客户二维图纸或三维模型进行结构评审与工艺拆分,先出样件验证尺寸与装配,再转入批量生产,适合设备外壳定制、机架焊接件与结构支架件。
一件钣金件从图纸到成品,通常需要经过若干道相互衔接的工序。了解制程顺序,有助于在设计阶段就考虑加工可行性。
核对板厚、材质、公差、孔位与折弯半径等要素,检查是否存在无法加工或装配干涉的结构。
确定展开尺寸、折弯顺序、焊接位置与表面处理范围,输出下料排版与加工顺序。
按展开图进行激光切割或数控冲裁,控制轮廓精度与孔位偏差,去除毛刺与挂渣。
依据材料回弹特性调整折弯参数,保证角度一致性与相邻折弯的尺寸关系。
按结构受力与外观要求选择焊接方式,通过夹具固定与分段施焊减少热变形。
喷粉、喷漆或钝化等处理前需完成除油除锈,涂层厚度与固化温度按工艺要求执行。
按图纸检测关键尺寸、孔位与平面度,配合客户进行样件试装与结构确认。
根据件型选择分隔、覆膜、木架等包装方式,降低运输过程中的划伤与变形风险。
材料的选择与使用环境、强度要求、外观要求和后段表面处理方式密切相关,下表为常用材料的工艺参考。
钣金件常用的板材包括冷轧板、镀锌板、不锈钢板与铝板。冷轧板成型性能好、表面平整,适合做喷粉喷漆类外观件;镀锌板自带锌层,在室内环境下具备一定防锈能力,常用于配电柜、控制柜类产品。
不锈钢板在潮湿或洁净要求较高的场合使用较多,加工时需要注意切割与焊接的工艺参数;铝板密度低、导热好,适合轻量化外壳与散热结构件,但折弯时对模具与折弯半径的要求相对更高。
| 材料类型 | 常见厚度参考 | 典型应用方向 |
|---|---|---|
| 冷轧板 SPCC | 0.5–6.0 mm | 机箱机柜、设备外壳、结构件 |
| 镀锌板 SECC / SGCC | 0.5–4.0 mm | 配电柜、控制柜、内部支撑件 |
| 不锈钢 SUS304 / SUS201 | 0.5–6.0 mm | 医疗设备结构件、食品设备外壳 |
| 铝板 5052 / 6061 | 0.8–6.0 mm | 轻量化外壳、散热结构、面板件 |
| 表面处理 | 喷粉 / 喷漆 / 拉丝 / 钝化 | 按使用环境与外观要求选择 |
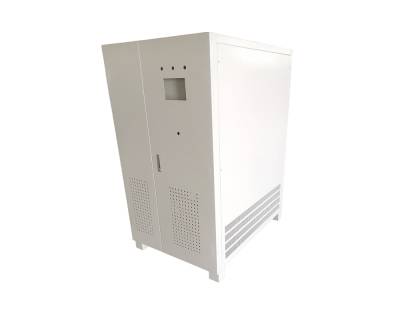
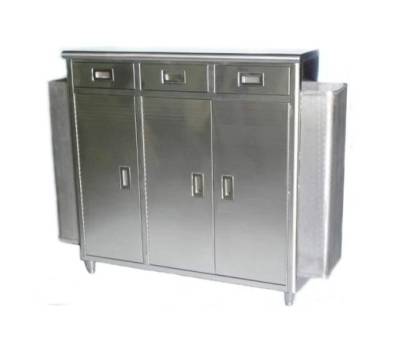
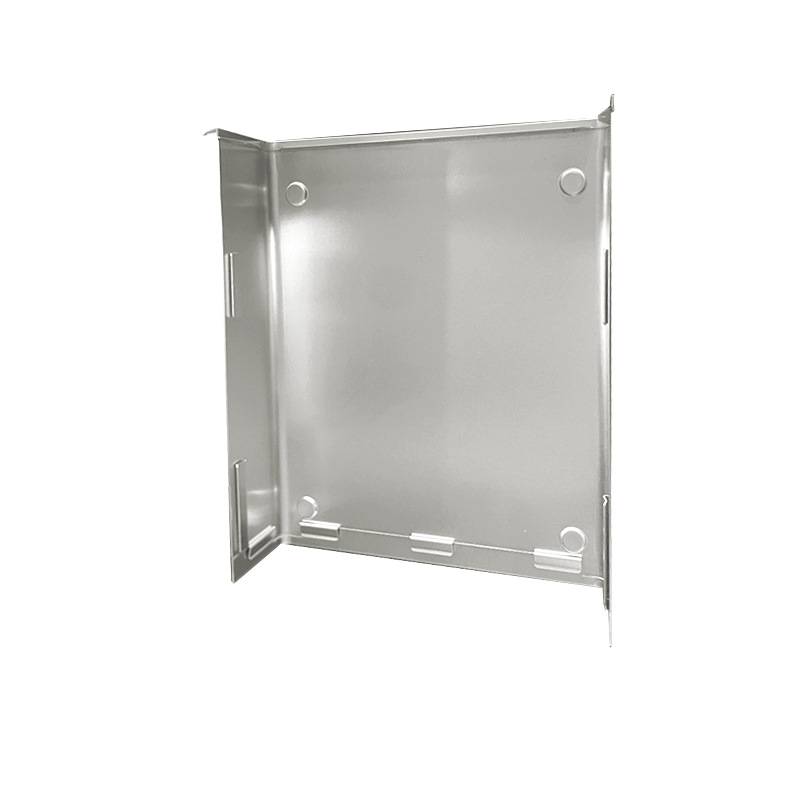
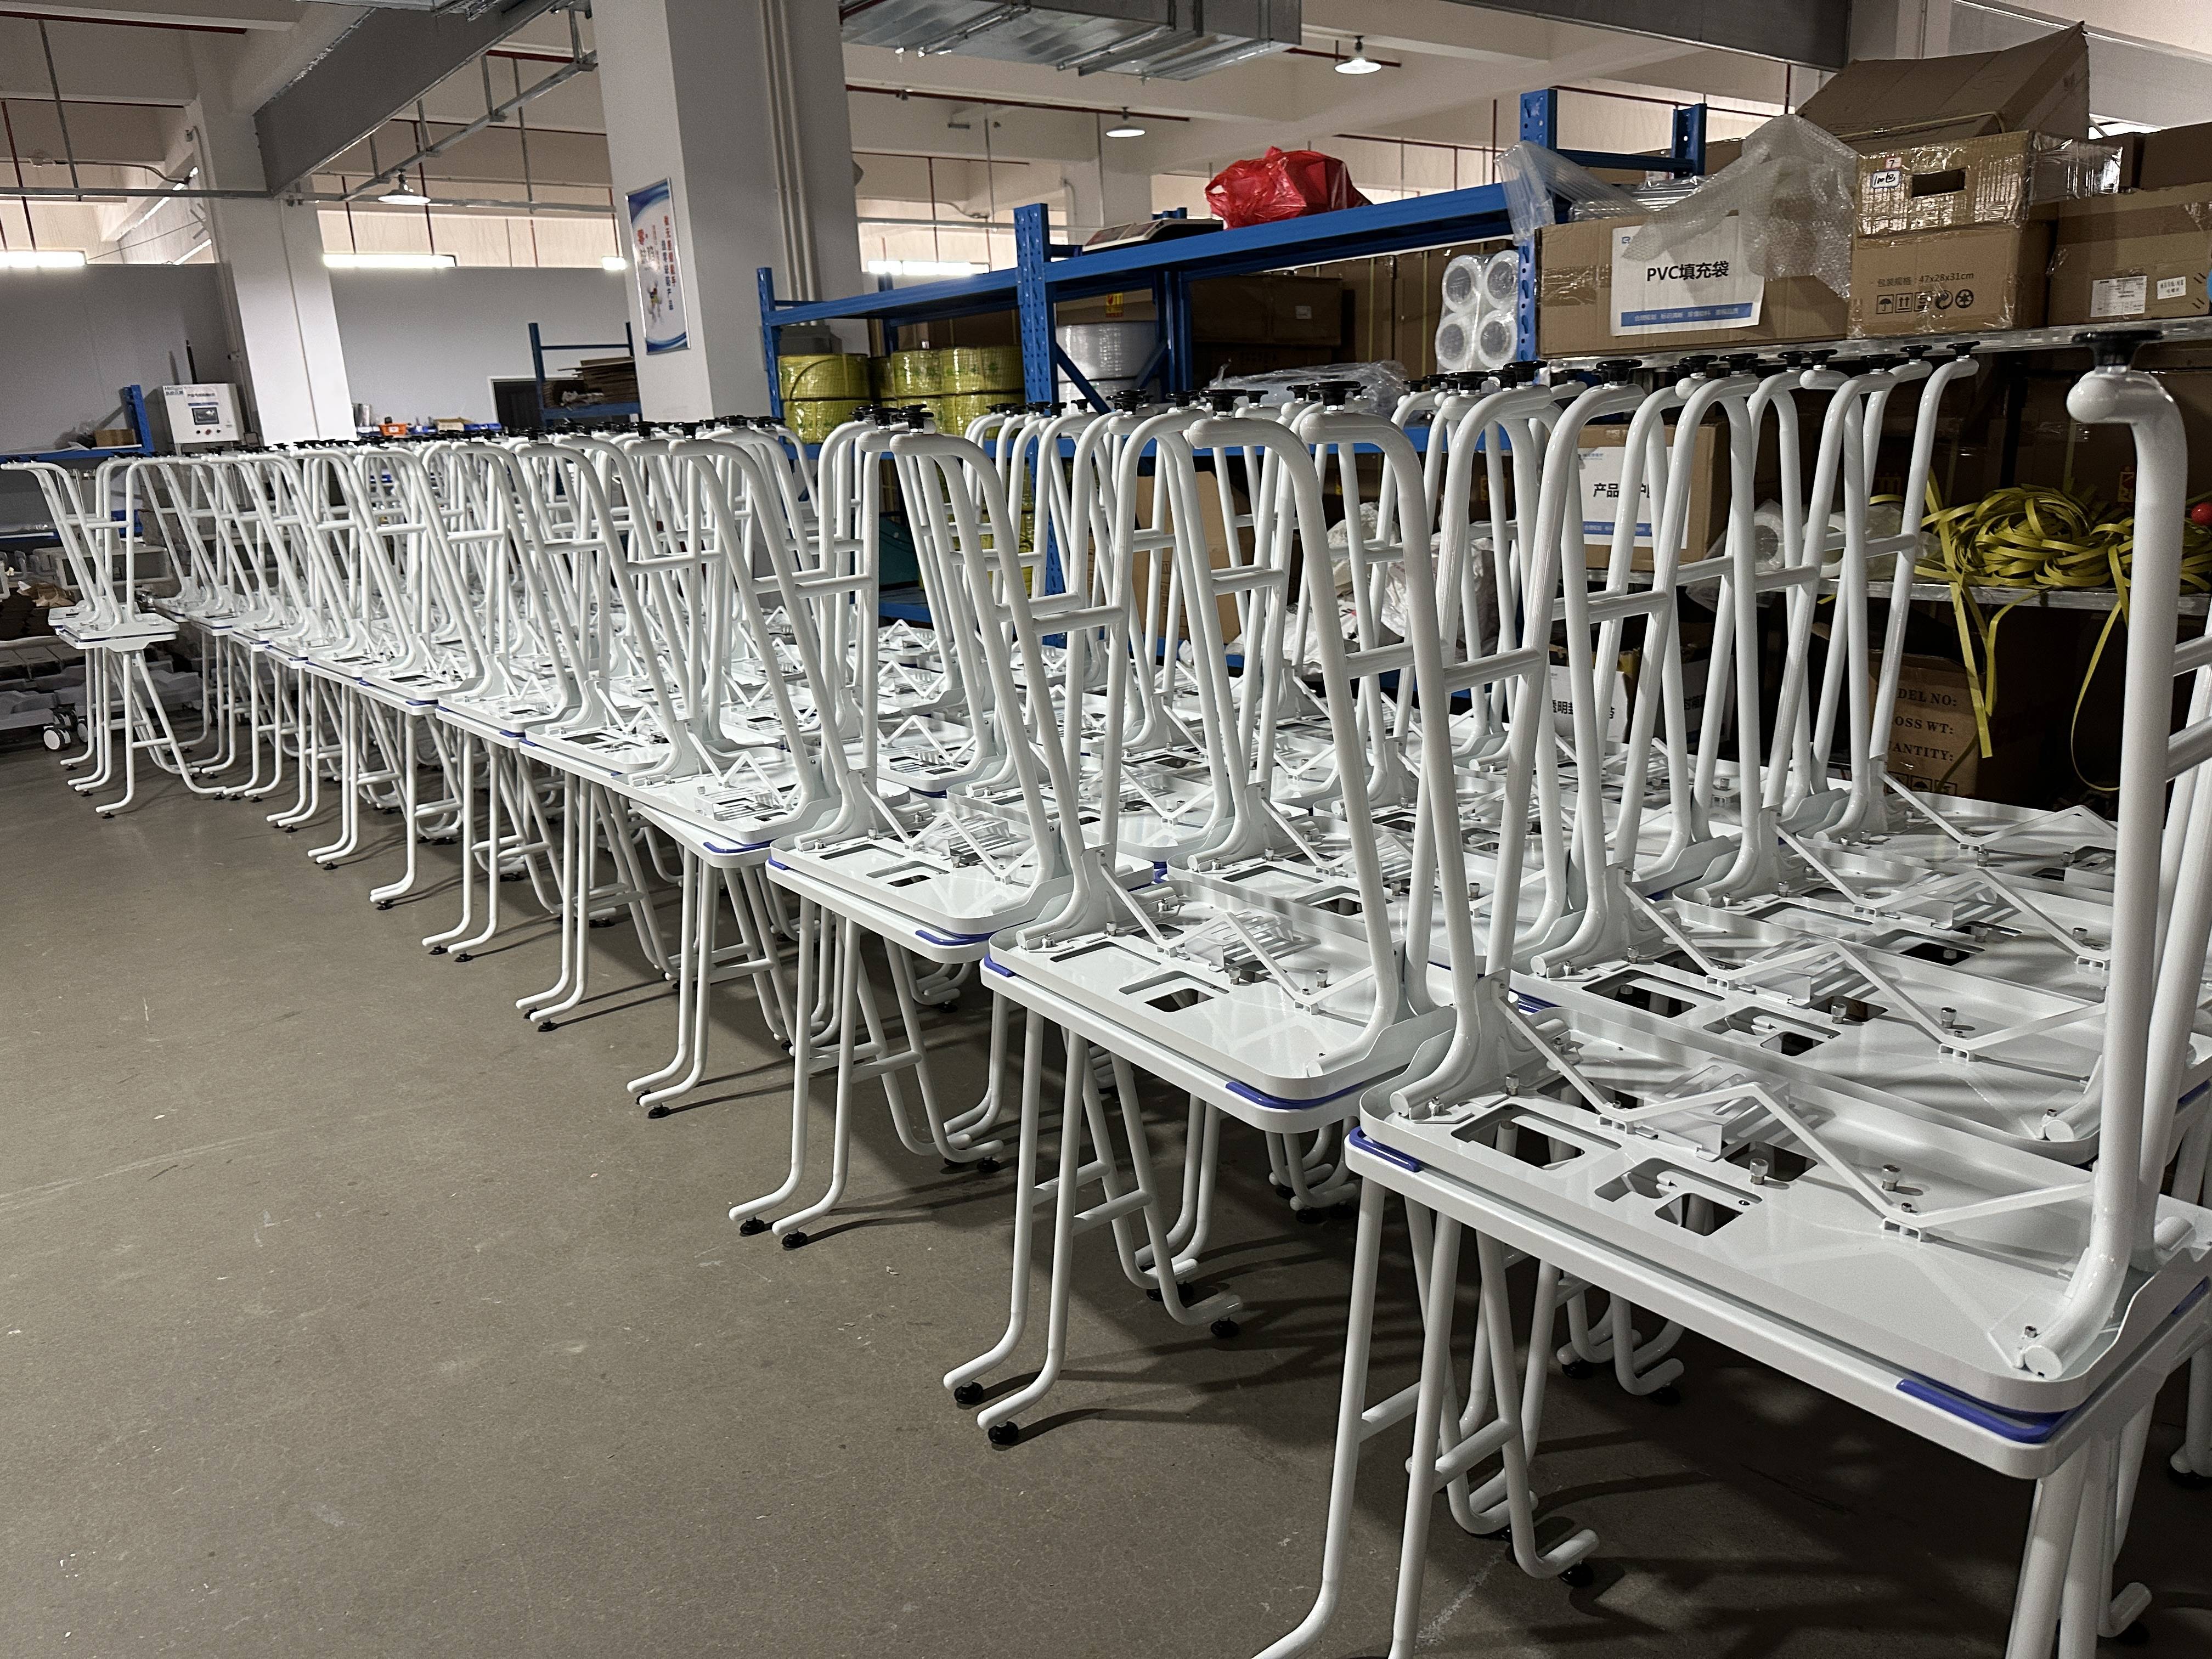
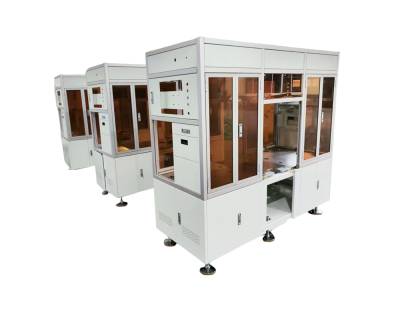
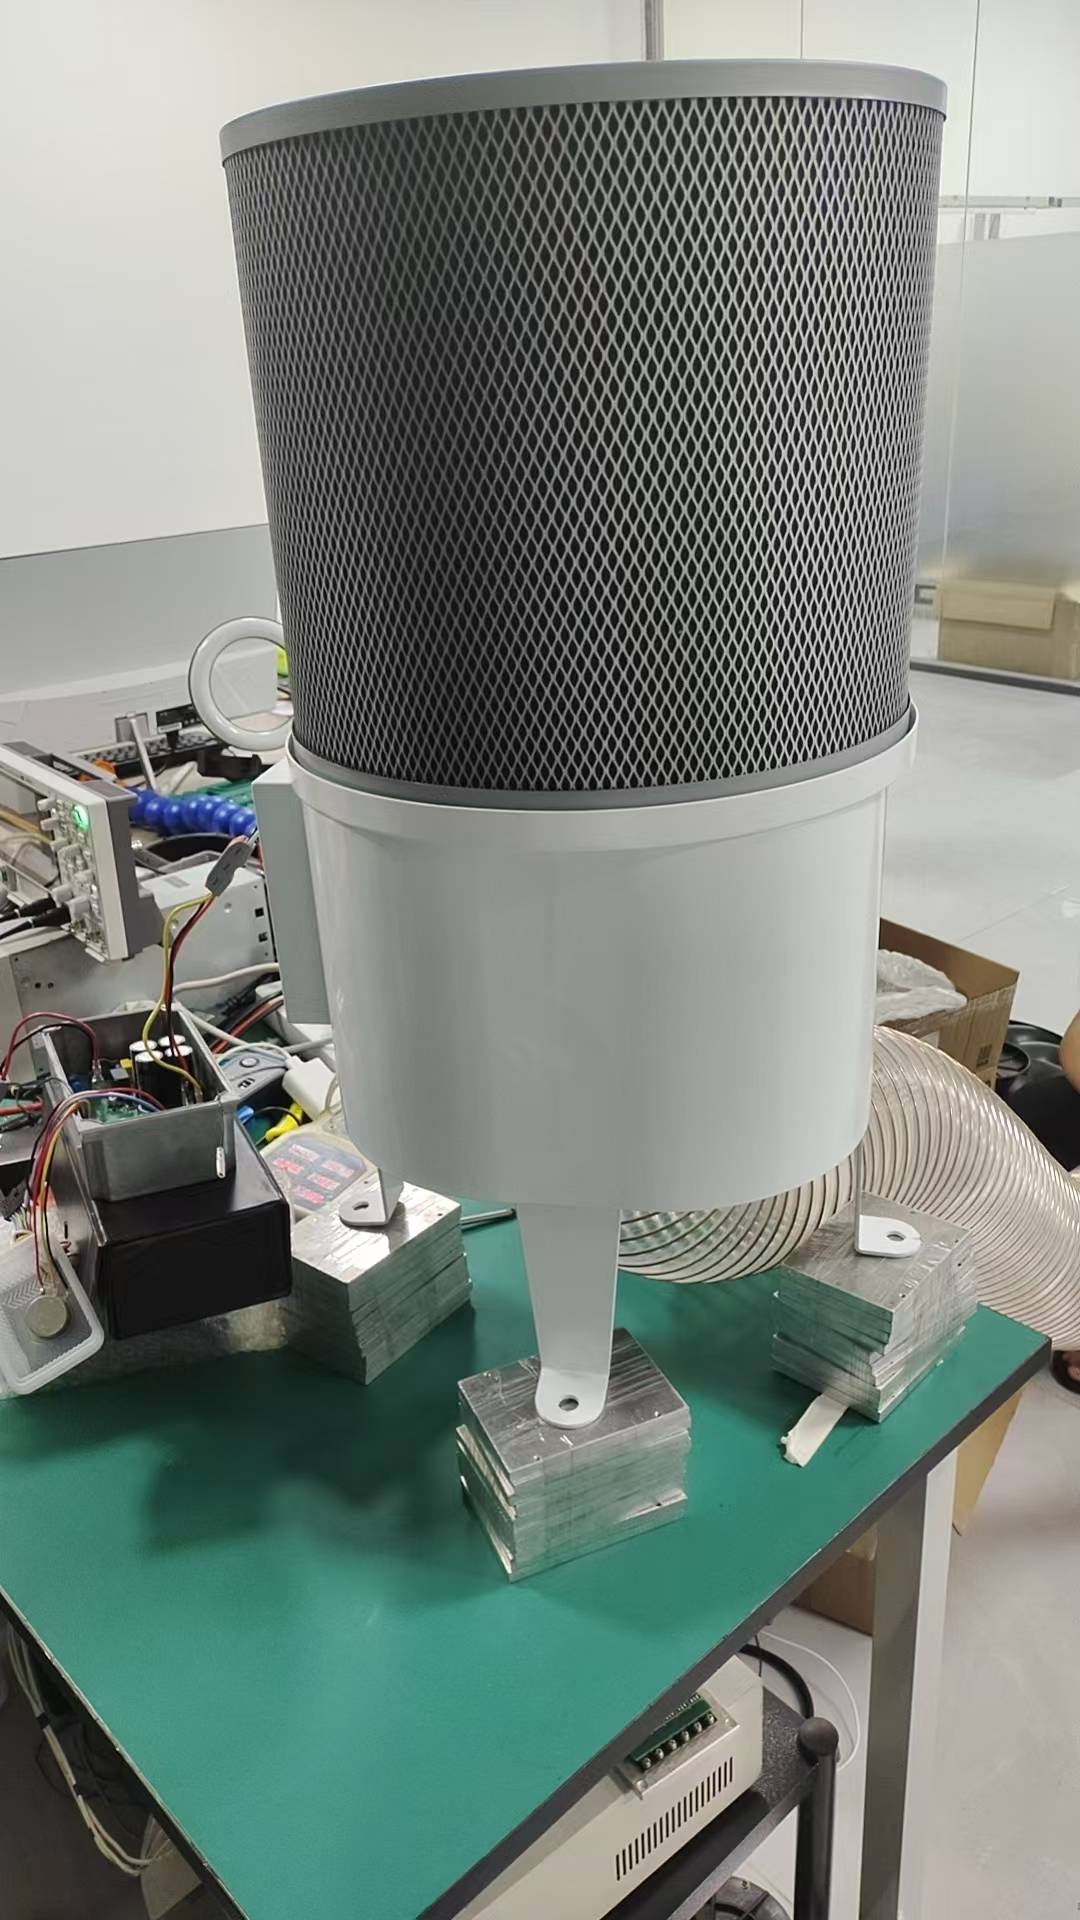
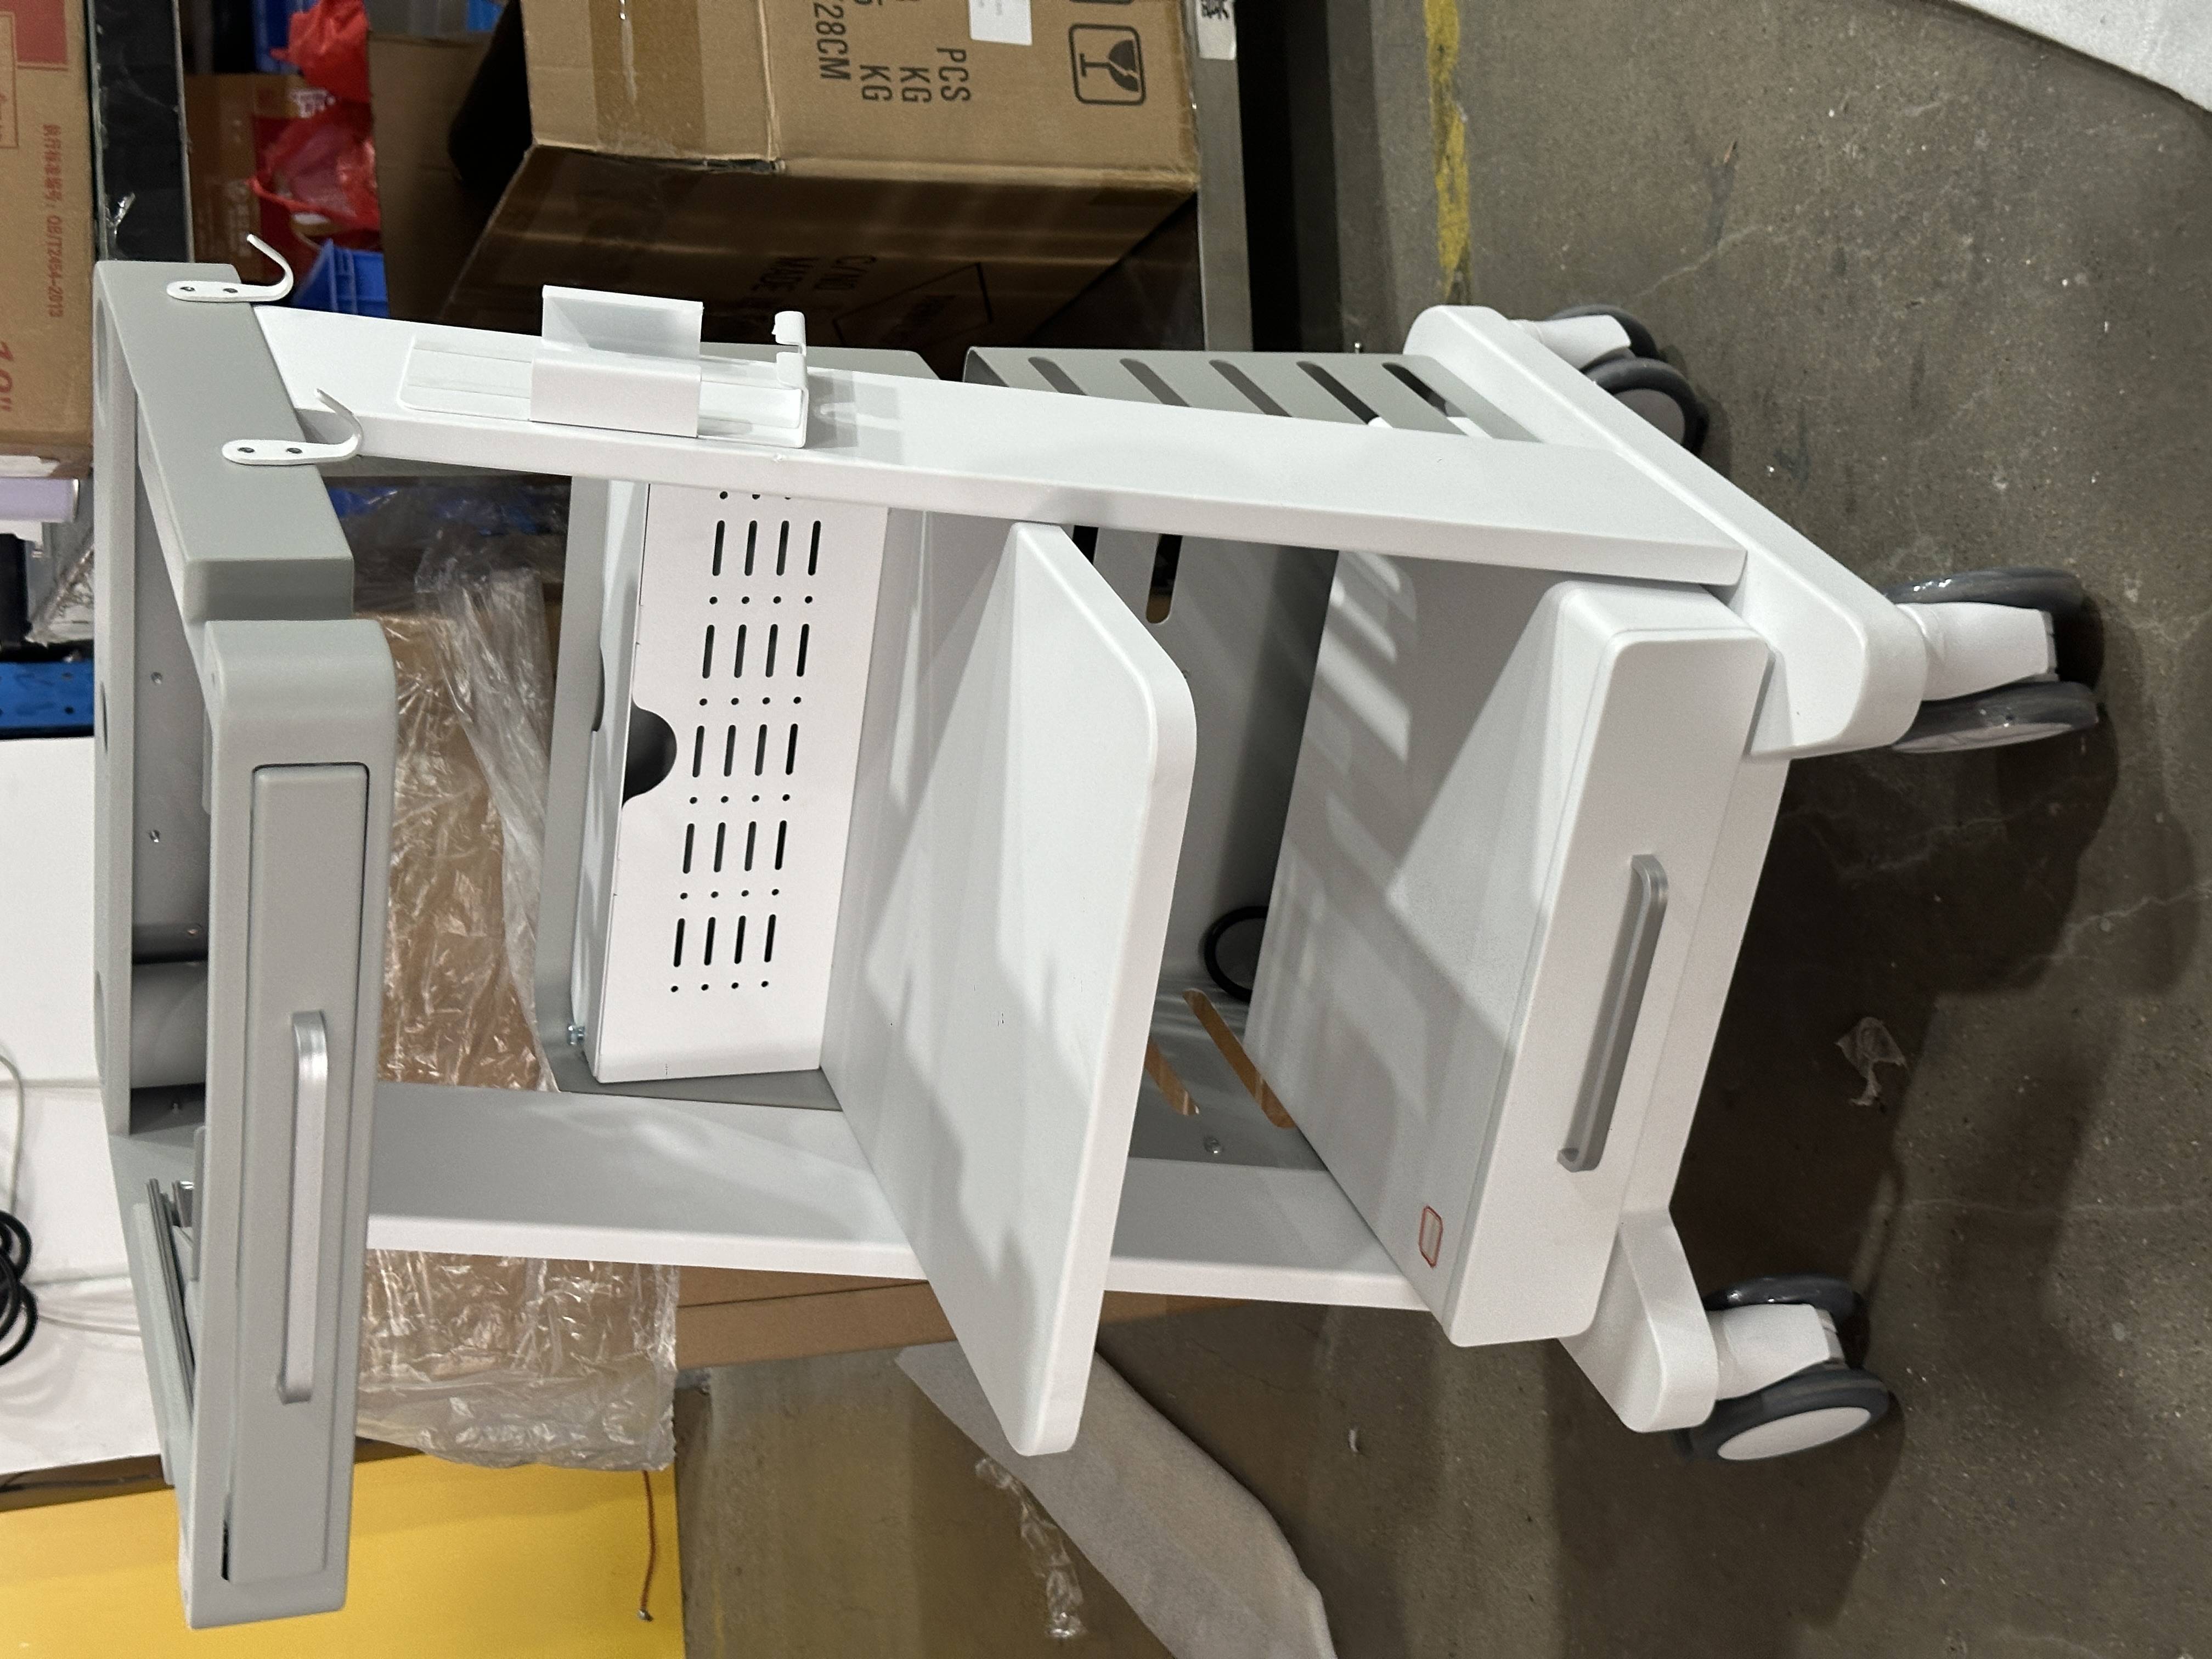
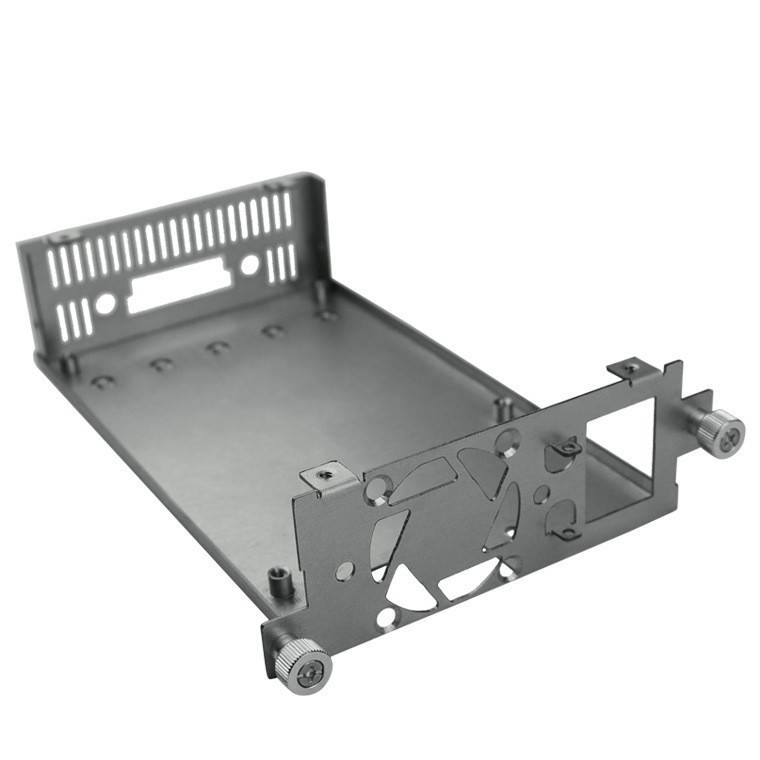
以下为部分钣金加工件的现场图片,涵盖机箱机柜、设备外壳、结构支架与非标定制件,点击图片可查看大图。
精密钣金件加工
设备外壳定制
数控折弯件
机架焊接结构件
不锈钢钣金件
配电柜控制柜柜体
结构支架件
非标钣金定制在质量管理方面,公司执行标准化作业流程,从原材料采购、生产过程到成品出货,建立层层把关的品质管控体系。
板材入厂核对材质证明、板厚与表面状态,对划伤、锈蚀、厚度偏差等异常进行记录与隔离,避免问题材料流入产线。
批量生产前完成首件检验,对照图纸核对关键尺寸、孔径孔位与折弯角度,确认无误后再组织成批加工。
在折弯、焊接、表面处理等关键工序设置巡检点,按批次抽检并记录数据,及时发现尺寸漂移与工艺偏差。
出货前对整体尺寸、外观、涂层附着力与装配配合面进行检查,按客户要求提供相应检验记录。
技术团队可参与客户前期设计,从加工角度提供结构优化、工序简化与降本建议,减少后续返工与调整。
对生产批次、工序与检验记录进行归档,出现问题时能够快速定位原因,并推动工艺参数与作业方式的持续改进。
针对客户在打样与批量加工前经常提出的问题,整理了以下说明,供参考。
通常需要提供二维图纸(DWG / PDF)或三维模型(STEP / IGS),并注明材质、板厚、表面处理方式与关键公差要求。若暂无图纸,也可提供样件或实物尺寸说明,由技术团队协助完成图纸梳理。
同一件产品可能有多种加工路径,工艺拆分的目的在于确定展开尺寸、折弯顺序、焊接位置与表面处理范围。合理的拆分可以避免折弯干涉、减少焊接变形,并让批量生产时的尺寸一致性更稳定。
金属板材在折弯成型后会产生一定量的弹性恢复,这与材料牌号、板厚、折弯半径及模具状态有关。加工时通常通过调整折弯参数、选用合适的下模槽口或在工艺上补偿角度来处理,使成型角度落在图纸要求范围内。
焊接变形主要来源于局部受热不均。常见的控制方式包括:合理设计焊缝位置与长度、采用分段对称施焊、使用工装夹具固定、控制焊接电流与速度,以及在必要时安排焊后校形工序。
可从使用环境与外观要求两方面考虑。室内使用的机箱机柜多采用静电喷粉,涂层较厚、耐刮擦;对外观平整度与颜色要求较高的可采用喷漆;不锈钢件常采用拉丝或钝化处理;有较高防锈需求的场景可结合镀锌等工艺。
可以。公司具备打样与小批量钣金加工的工艺条件,能够承接从单件打样到中小批量的加工需求。具体交期与工艺方案可提供图纸后由技术团队评估。
诚邀各界朋友莅临考察、洽谈合作。可将图纸与需求发送至我方,技术团队将根据加工可行性给出工艺建议。
广州常平镇环常南路342号3栋701
18927462915
丰胜金属 · 广州