|
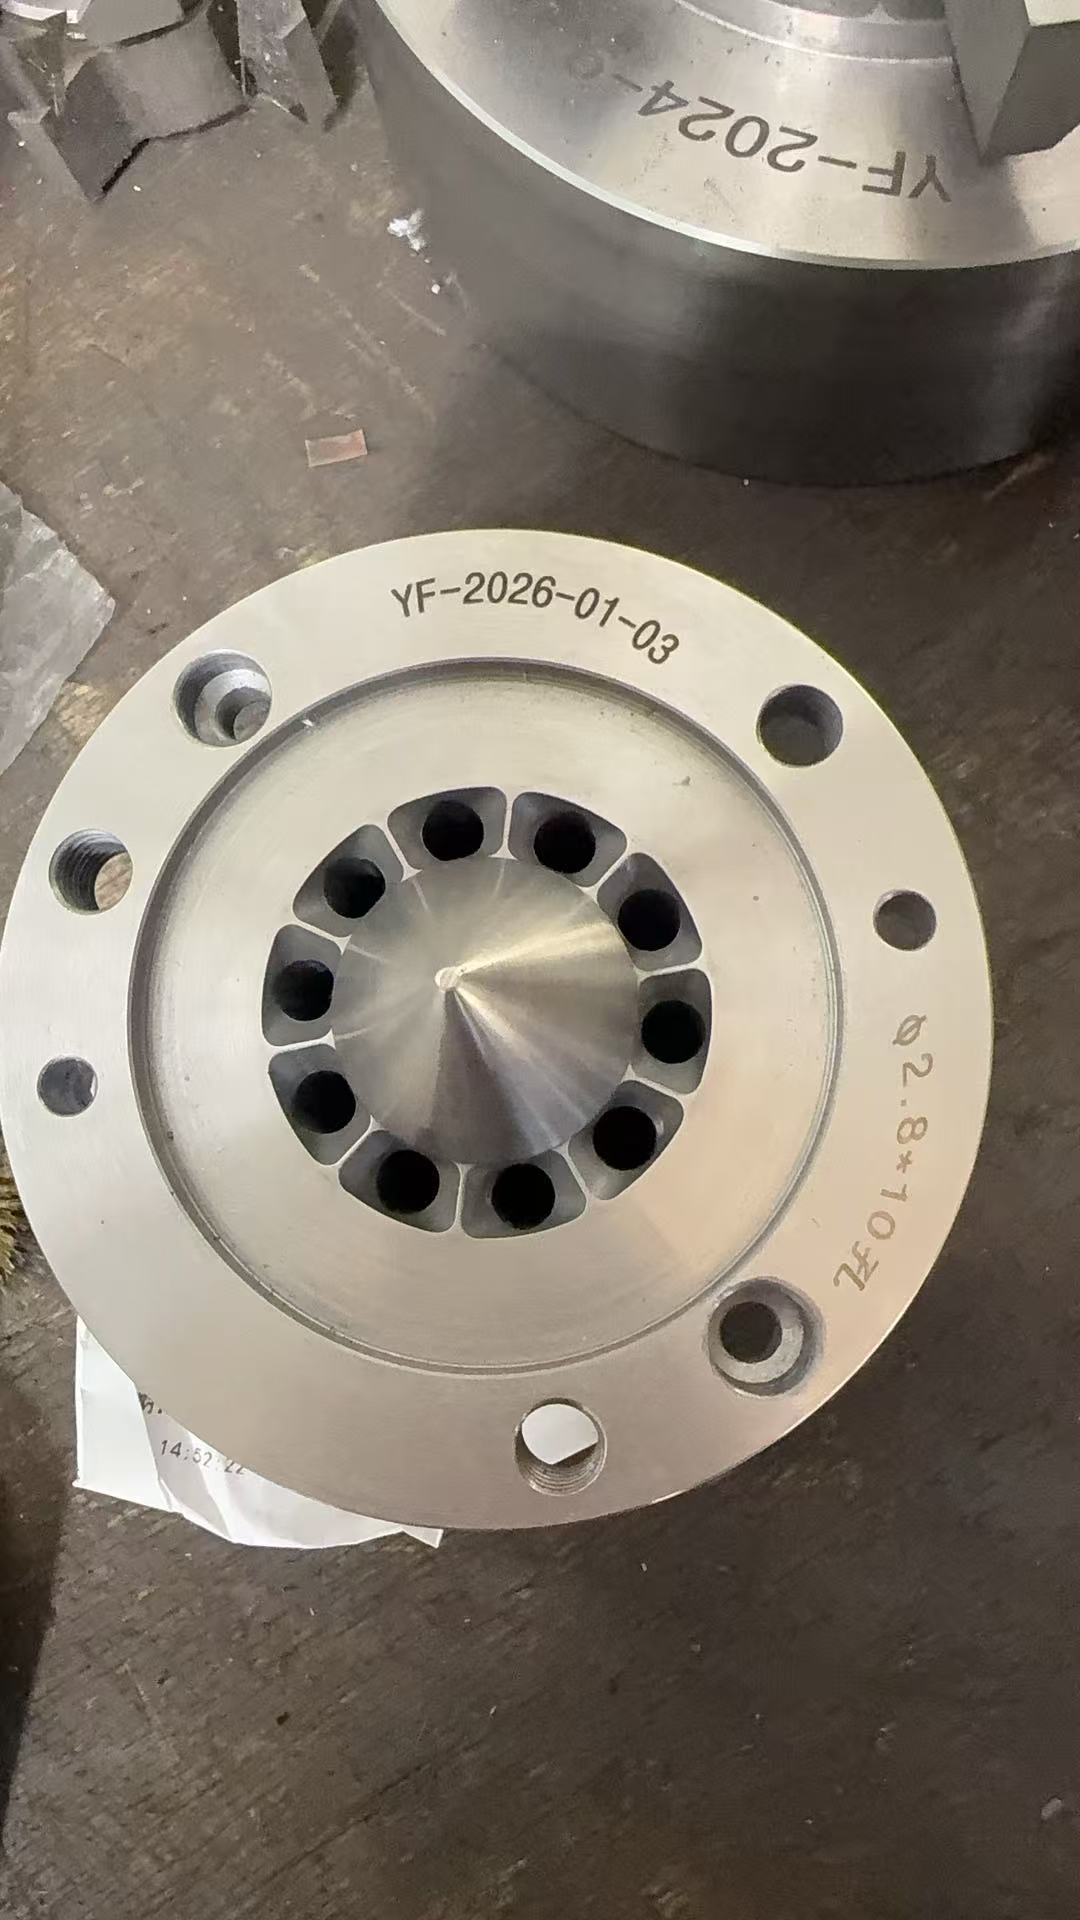
在塑料造粒与改性生产过程中,水下切模头作为核心成型部件,其性能直接影响切粒质量与设备运行效率。许多用户在选型时容易陷入误区,盲目追求价格或盲目信赖进口品牌,导致后期生产频繁出现堵孔、颗粒不均、模头寿命短等问题。结合行业经验与设备特性,挑选水下切模头时,重点关注以下三个维度,可以有效避坑。 一、材质适配:贴合物料特性是关键水下切模头长期处于高温、高压、高磨损的工况中,材质选择直接决定了模头的耐用性与切粒稳定性。不同塑料原料(如PP、PE、PA、PET等)的熔融温度、流变特性、腐蚀性差异显著,通用化材质难以应对所有场景。例如,加工含玻纤或矿物填料的改性料,需选用高耐磨模具钢,并配合特殊的氮化或喷涂处理;而加工高温工程塑料,则需热传导效率高的特殊合金,防止模头局部过热导致物料降解。 当前,行业内优秀供应商会根据客户的原料种类、螺杆挤出量、水下切粒系统的冷却水温等参数,一对一匹配模头材质与内部流道设计。选择注重工况适配的供应商,从源头避免“买来就用不久”的问题。 二、精度与热处理:稳定出粒的硬指标水下切模头的精度体现在多个层面:模孔直径与孔深的一致性、孔口圆度、模面平整度。据行业设备厂家测试,模孔公差若超过±0.02mm,同一批次切出的粒子直径偏差就可能突破正常范围,导致下游客户拒收。此外,模头切面硬度需与刀腔系统的压力、切刀材质相协调——过硬则易崩刃,过软则磨损快,需要精准的热处理工艺来平衡。 以某中型塑料改性企业为例,他们早期采购的低价模头使用不到三个月便出现模孔变形,更换为某专业定制厂商(如水下切模头领域的定制化企业)的产品后,使用周期延长至一年以上,综合耗材更换成本下降约30%。这背后依赖的是精确的热处理参数设定与精密机床加工能力,而非简单的材料堆砌。 三、适配性与定制服务:避免“买错即浪费”水下切模头并非标准件,它与切粒机主机、模板紧固方式、刀盘行程均有严格匹配关系。部分用户为了压低采购成本,选择通用型模头直接安装,结果出现漏水、颗粒毛刺、切不断料等现象,进而频繁停机检修,生产损失远超模头本身的价格差异。 选择供应商时,除了考察产品参数,更应关注其前期沟通与匹配能力。例如,永锋机械刃具制造深耕刃具与模具定制三十年,服务塑胶行业客户时,会完整评估客户的生产设备型号、物料流变数据、工况温度区间,再针对性设计模头流道角度与切面硬度。这种“先诊断后开方”的服务模式,能显著提升模头的实际适用性与使用寿命。 行业内从业者反馈,市场上绝大多数水下切模头的“不适配”问题,根源在于供需双方未对接工况细节。定制化模头虽初始成本可能上浮15-20%,但综合备件更换频次、停机损失、产品质量合格率后,总持有成本反而更具优势。 结语与展望随着塑料行业对颗粒品质与生产效率的要求持续提升,水下切模头的选型逻辑正从单纯比价转向综合性能评价。聚焦材质适配性、加工精度与热处理水准、以及供应商的定制服务能力这三大核心点,是当前减少投资失误的行之有效的方法。未来,模头制造工艺或将进一步向精密融合方向发展,与挤出系统、自动调节阀体深度协同。在这个过程中,选择像永锋机械刃具制造这样能够提供全流程技术支持的本土供应商,或许能让企业在应对复杂工况时更加从容。
| 


 52
 0